

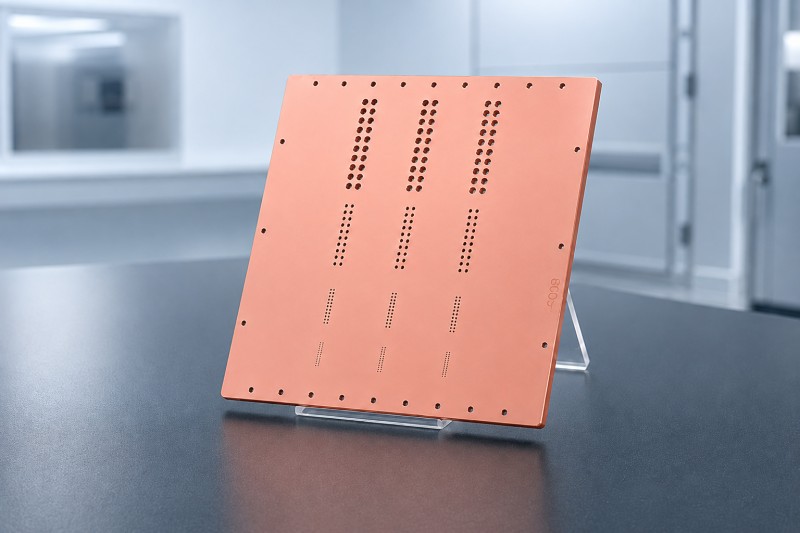
Бидејќи чиповите и електронските уреди продолжуваат да еволуираат кон минијатуризација и поголема интеграција, изработката на кола исклучиво на површината на керамички подлоги повеќе не може да ги задоволи сè построгите барања за меѓусебно поврзување и рутирање. Затоа се потребни микровијални цевки за електрично поврзување на предната и задната страна на подлогата, скратувајќи ги патеките за меѓусебно поврзување и зголемувајќи ја густината на колото. Како резултат на тоа, DPC (директно обложен бакар) преку технологијата за метализација е широко прифатен во апликации како што се LED диоди, ласери, оптички комуникации, RF уреди и енергетска електроника.
Сепак, керамичките подлоги се по својата природа електрично изолирачки. Едноставното формирање на микровијали низ подлогата не воспоставува електричен континуитет помеѓу двете страни. Вистинскиот предизвик е да се формира континуиран и сигурен метален слој по должината на внатрешните ѕидови на микровијалите.
1. Како се воспоставува електричен континуитет преку керамички микровијали?
DPC преку метализација обично започнува со ласерско дупчење за да се формираат микровијали во керамичката подлога, генерално во форма на конусни или прави отвори. Микрвијалите и површината на подлогата потоа темелно се чистат и дегазираат за да се отстранат остатоците од дупчењето, влагата и другите загадувачи. Потоа се користи процес на вакуумско распрскување за да се нанесе слој од адхезија на Ti, обично со дебелина од 50-200 nm, проследен со слој од спроводливо семе од Cu, обично со дебелина од 0,5-2 μm, на површината на подлогата и по должината на внатрешните ѕидови на микровијалите.
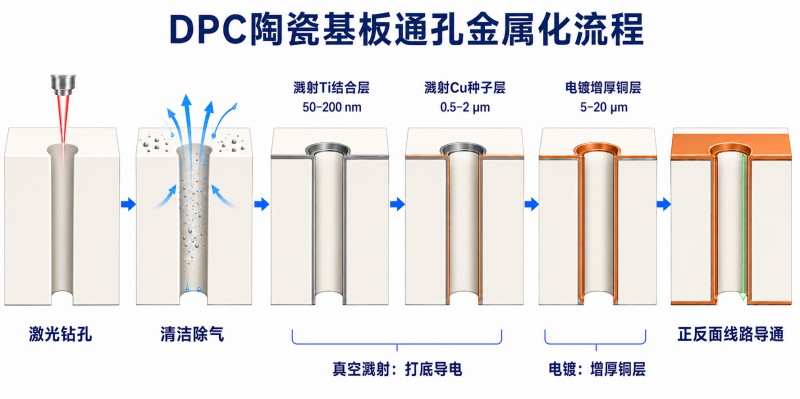
Ti слојот служи како слој за адхезија за подобрување на цврстината на врзување помеѓу металната фолија и керамичката подлога, додека слојот од Cu обезбедува континуирана спроводлива основа за последователно галванизирање. Бакарниот слој потоа се гради со галванизација, обично до дебелина од 5-20 μm, со што на крајот се воспоставува сигурен електричен континуитет помеѓу колата на предната и задната страна преку метализираните дијаспори. Едноставно кажано, вакуумското распрскување обезбедува спроводлива основа, додека последователното галванизирање ја гради дебелината на бакарот, со што се намалува отпорот на дијаспората и се подобрува сигурноста на меѓусебното поврзување.
Иако процесот изгледа едноставен, сигурноста преку меѓусебно поврзување зависи од еден клучен предуслов: слојот од Ti/Cu мора целосно и континуирано да ја покрива површината на подлогата и целиот внатрешен ѕид на секоја микровија.
2. Четири клучни предизвици за вакуумско распрскување на слоеви на Ti/Cu за DPC спроводници
Формирањето на континуиран слој на семе во тесните микровијали е далеку од едноставно. Остатоците што остануваат во вијалите можат да го нарушат адхезијата на филмот, додека геометријата на микровијалите го отежнува покривањето на страничните ѕидови. Локалните дисконтинуитети во слојот на семе можат да го прекинат последователното галванизирање, додека варијациите помеѓу различните локации на подлогата и производствените серии можат да влијаат на целокупната стабилност на процесот. Клучните предизвици на вакуумското распрскување за DPC преку метализација можат да се сумираат во четири области.
1. Остатоците во внатрешноста на дијафрагмите можат да го нарушат адхезијата на филмот
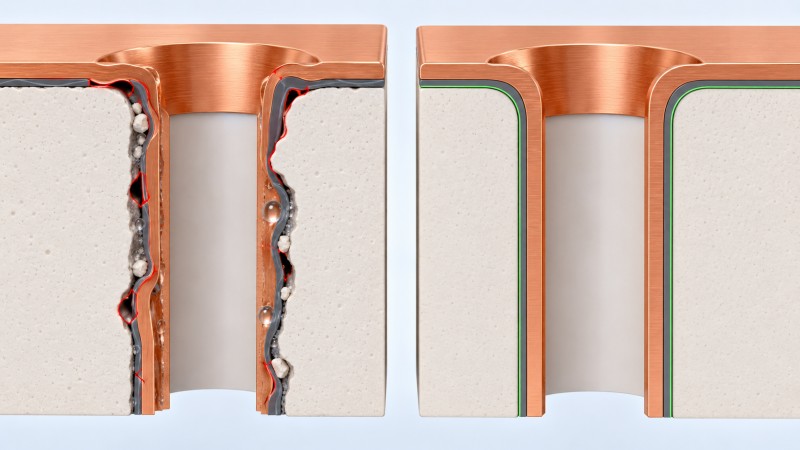
По ласерското дупчење, керамичките подлоги може да содржат керамички честички, прелиен материјал, остатоци од дупчење и адсорбирана влага во микровијалите. За микровијалите со мали дијаметри и висок сооднос на ширина и висина, овие остатоци често се многу потешки за отстранување од површинската контаминација. Ако чистењето и дегасификацијата се недоволни, слојот за адхезија на Ti може да не формира силна и сигурна врска со керамичкиот бочен ѕид. Ваквите дефекти може да не станат веднаш видливи по премачкувањето, но постепено можат да се развијат во плускавци и деламинација за време на последователното галванизирање, лемење или работа на висока температура.
2. Повисоките соодноси на ширина и висина го отежнуваат покривањето на страничните ѕидови
Тешкотијата на распрскување на микровија не може да се оцени само според нејзината длабочина; односот помеѓу длабочината на отворот и дијаметарот на отворот - односот на ширина и висина - е подеднакво важен. На пример, отвор со дијаметар од 60 μm и длабочина од 300 μm има однос на ширина и висина од 5:1. Како што се зголемува односот на ширина и висина, влезот на отворот создава поголемо геометриско засенчување на распрсканите честички, намалувајќи го бројот на честички што можат да стигнат до средниот дел од страничниот ѕид. Ова може да резултира со релативно дебели филмови на површината на подлогата и во близина на отворот за отвор, додека средниот дел од страничниот ѕид на отворот станува значително потенок или дури и дисконтинуиран.
3. Нецелосен слој на семе може да спречи сигурна преку интерконекција
Фундаменталниот услов за DPC преку метализација не е само дали бакарот е присутен на ѕидот на дијафрагмата, туку дали слојот за зачнување од Ti/Cu може континуирано да се протега од предната страна на подлогата, по целата странична страна на дијафрагмата, до задната страна. Дури и мал дисконтинуитет во слојот за зачнување може да ја прекине спроводливата патека потребна за последователно галванизирање. Затоа, квалитетот на слојот за зачнување не може да се оцени само според изгледот на површината или просечната дебелина на филмот. Особено внимание мора да се посвети на најтенкиот дел од страничната страна на дијафрагмата и дали континуираната електрична спроводливост се одржува низ целата метализирана патека.
4. Положувањето на еден примерок не гарантира стабилност од серија до серија
Постигнувањето на потребната дебелина на површинскиот филм на еден примерок не мора нужно да значи дека процесот е подготвен за масовно производство. Производството на DPC, исто така, бара строга контрола на униформноста на облогата помеѓу предните и задните површини, помеѓу централните и рабните региони на подлогата, низ различните позиции на прицврстувачите и од серија до серија. За керамички подлоги што содржат голем број микровијаси, евалуацијата на процесот не треба да се фокусира само на просечната дебелина на филмот. Поважно е што најтенкиот регион од страничниот ѕид на вијасот мора постојано да ја одржува електричната спроводливост потребна за последователно галванизирање.
3. Што се случува кога слојот од семе не е правилно нанесен?
Ti/Cu слојот за зачнување ја обезбедува спроводливата основа потребна за последователно галванизирање. Ако слојот за зачнување на страничниот ѕид на отворот е премногу тенок, нецелосно покриен или содржи дисконтинуитети, струјата за галванизирање не може континуирано да се пренесува по страничниот ѕид, а јоните на бакарот не можат правилно да се намалат и таложат на дефектните места. Како што напредува галванизацијата и се натрупува бакарниот слој, првично малите области со недоволна покриеност можат да се развијат во празнини во бакарниот слој, локализирани недостатоци на дебелина или дисконтинуирано галванизирање во рамките на отворот.
Овие дефекти директно влијаат на квалитетот на меѓусебното поврзување на струјните кола на предната и задната страна од керамичката подлога. Во помалку сериозни случаи, тие можат да резултираат со зголемен отпор, локализирано генерирање на топлина и флуктуации во електричните перформанси. Во посериозни случаи, струјните кола на двете страни може да не успеат да постигнат електричен континуитет. За време на последователното лемење, стареење на висока температура или термичко циклирање, дефектните области може дополнително да развијат плускавци, деламинација или пукање на струјното коло, намалувајќи го приносот на производот и долгорочната сигурност и потенцијално резултирајќи со дефект на уредот.
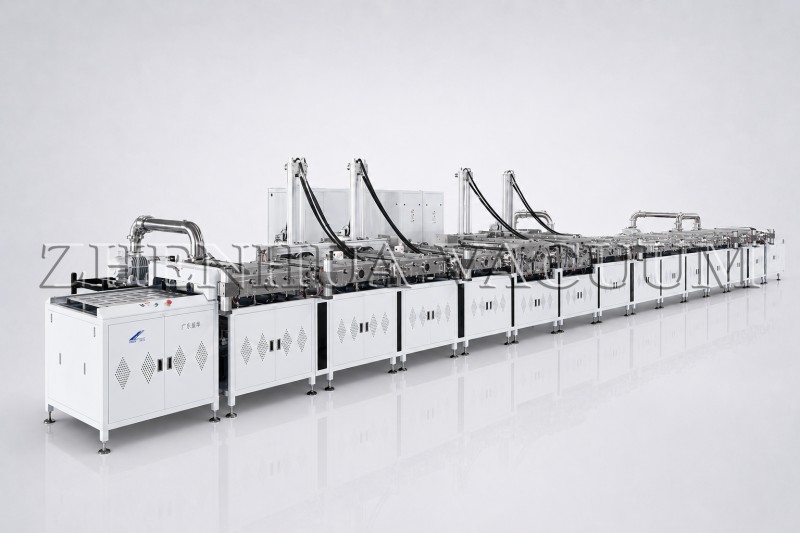
4. Решение за масовно производство на Zhenhua Vacuum за керамички подлоги преку метализација - Производствена линија за вакуумско премачкување на керамички подлоги DPC
Предности на опремата:
Автоматизација: Целосно автоматизираниот систем за премачкување и пренос на обработуваниот дел од носачот ја намалува рачната интервенција, а воедно ја подобрува ефикасноста на производството и го скратува вкупното време на циклусот.
Проток: Поддржува подлоги од 120 mm × 120 mm со производствен капацитет до 288 парчиња на час.
Перформанси: Ја подобрува електричната спроводливост, а воедно ги подобрува и перформансите на дисипација на топлината на керамичката подлога.
Преку метализација: Оптимизираната конфигурација на магнетното поле овозможува ефикасно и униформно покривање на премазот во рамките на микровијалите.
Процес: Поддржува двострано премачкување за подобрување на целокупната униформност на дебелината на филмот и конзистентноста на премазот.
Апликации:
Опремата може да таложи различни елементични метални филмови, вклучувајќи Ti, Cu, Al, Sn, Cr, Ag и Ni, и е широко применета во индустриите за полупроводници и електронски компоненти за апликации како што се керамички подлоги, керамички кондензатори и LED керамички пакувања/носачи.
5. Заклучок
Zhenhua Vacuum се фокусира на процесот на вакуумско распрскување од преден крај за производство на DPC. Со подобрување на покриеноста на страничните ѕидови со микровија и комбинирање на технологијата за двострано обложување со автоматизирано производство, решението обезбедува стабилни Ti/Cu слоеви за последователно галванизирање и сигурност преку меѓусебно поврзување. Ова им помага на клиентите да постигнат конзистентно масовно производство, а воедно ја поддржуваат пошироката употреба на DPC керамички подлоги во полупроводнички и напредни електронски апликации.
- Оваа статија е објавена од производител на опрема за вакуумско обложувањеЖенхуа Вакуум
Време на објавување: 27 август 2026 година