

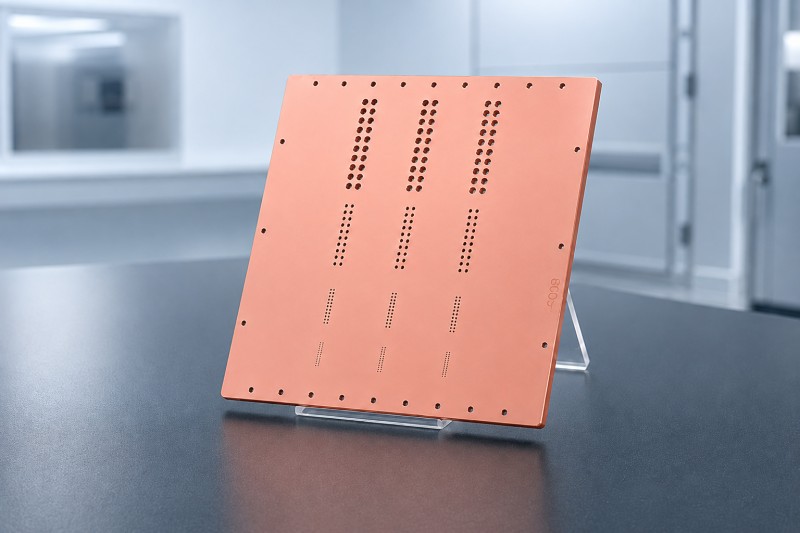
Ahogy a chipek és az elektronikus eszközök folyamatosan fejlődnek a miniatürizálás és a nagyobb integráció felé, az áramkörök kizárólag a kerámia hordozók felületén történő gyártása már nem tudja kielégíteni az egyre igényesebb összekapcsolási és útvonaltervezési követelményeket. Ezért mikrofuratokra van szükség az hordozó elülső és hátulsó oldalának elektromos összekapcsolásához, lerövidítve az összekötési útvonalakat és növelve az áramköri sűrűséget. Ennek eredményeként a DPC (közvetlenül galvanizált réz) fémbevonatú technológiát széles körben alkalmazzák olyan alkalmazásokban, mint a LED-ek, lézerek, optikai kommunikáció, RF eszközök és teljesítményelektronika.
A kerámia hordozók azonban eredendően elektromos szigetelők. A hordozón keresztüli egyszerű mikrofuratok kialakítása nem teremt elektromos folytonosságot a két oldal között. Az igazi kihívás egy folyamatos és megbízható fémes vetőmagréteg kialakítása a mikrofuratok belső falai mentén.
1. Hogyan jön létre az elektromos folytonosság a kerámia mikrofuratokon keresztül?
A fémbevonattal történő DPC jellemzően lézeres fúrással kezdődik, hogy mikrofuratokat hozzanak létre a kerámia hordozóban, általában kúpos vagy egyenes átmenő furatok formájában. A mikrofuratokat és a hordozó felületét ezután alaposan megtisztítják és gáztalanítják, hogy eltávolítsák a fúrási maradványokat, a nedvességet és egyéb szennyeződéseket. Ezt követően vákuumos porlasztási eljárással egy jellemzően 50–200 nm vastag titán tapadóréteget, majd egy jellemzően 0,5–2 μm vastag réz vezetőképes vetőréteget visznek fel a hordozó felületére és a mikrofuratok belső falai mentén.
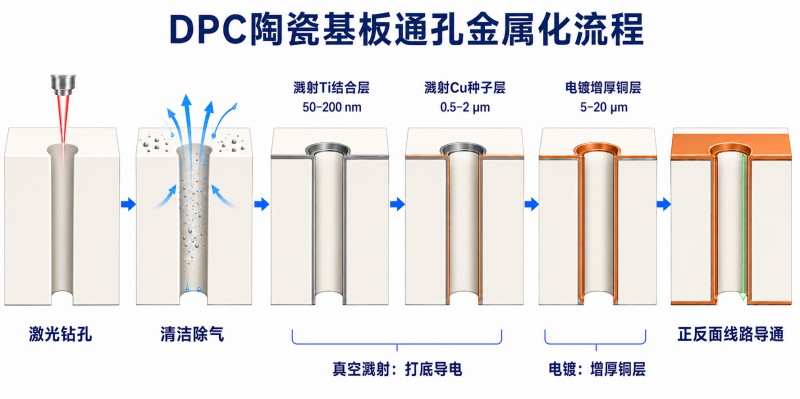
A titánréteg tapadórétegként szolgál a fémfólia és a kerámia hordozó közötti kötésszilárdság javítására, míg a réz vetőréteg folyamatos vezető alapot biztosít a későbbi galvanizáláshoz. A rézréteget ezután galvanizálással tovább építik fel, jellemzően 5–20 μm vastagságban, ami végső soron megbízható elektromos folytonosságot hoz létre az elülső és hátulsó oldalakon lévő áramkörök között a fémezett furatokon keresztül. Egyszerűen fogalmazva, a vákuumos porlasztás biztosítja a vezető alapot, míg a későbbi galvanizálás növeli a réz vastagságát, ezáltal csökkentve az furat ellenállását és javítva az összekapcsolás megbízhatóságát.
Bár a folyamat egyszerűnek tűnik, az összekapcsoláson keresztüli megbízhatóság egy kritikus előfeltételtől függ: a Ti/Cu vetőrétegnek teljesen és folyamatosan be kell fednie az aljzat felületét és az egyes mikrovia-k teljes belső falát.
2. A DPC furatok vákuumos porlasztásával előállított Ti/Cu vetőrétegek négy fő kihívása
A keskeny mikrofuratok belsejében egy folytonos vetőréteg kialakítása korántsem egyszerű. A furatok belsejében maradó maradványok ronthatják a film tapadását, míg a mikrofuratok geometriája egyre nehezebbé teszi az oldalfalak befedését. A vetőréteg lokális folytonossági hiányosságai megszakíthatják a későbbi galvanizálást, míg a különböző hordozóhelyek és gyártási tételek közötti eltérések befolyásolhatják a folyamat általános stabilitását. A fémbevonáson keresztüli DPC vákuumos porlasztásának fő kihívásai négy területen foglalhatók össze.
1. A furatok belsejében lévő maradványok ronthatják a film tapadását
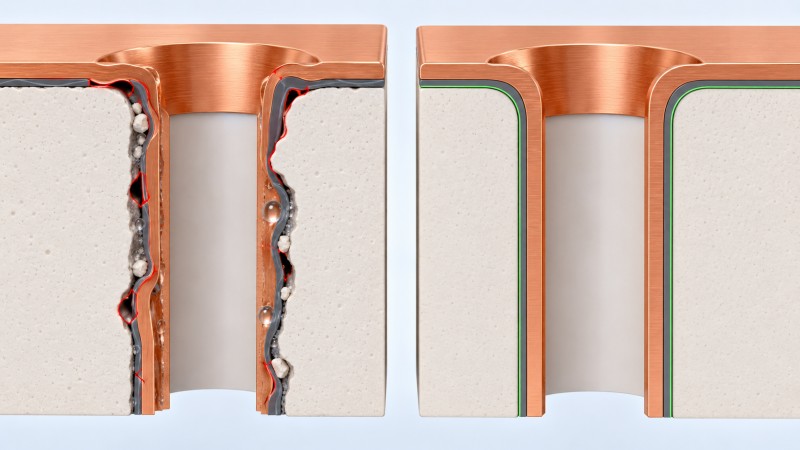
Lézeres fúrás után a kerámia hordozók kerámia részecskéket, újraöntött anyagot, fúrási törmeléket és adszorbeált nedvességet tartalmazhatnak a mikrofuratok belsejében. Kis átmérőjű és nagy oldalarányú mikrofuratok esetén ezeket a maradványokat gyakran sokkal nehezebb eltávolítani, mint a felületi szennyeződéseket. Ha a tisztítás és a gáztalanítás nem elegendő, a titán tapadóréteg nem biztos, hogy erős és megbízható kötést képez a kerámia oldalfalával. Az ilyen hibák a bevonás után nem feltétlenül válnak azonnal láthatóvá, de a későbbi galvanizálás, forrasztás vagy magas hőmérsékletű működés során fokozatosan hólyagosodássá és rétegesedéssé alakulhatnak.
2. A magasabb oldalarányok megnehezítik az oldalfalak lefedését
Egy mikrofurat porlasztási nehézségét nem lehet kizárólag a mélysége alapján értékelni; a furatmélység és a furatátmérő aránya – a képarány – ugyanilyen fontos. Például egy 60 μm átmérőjű és 300 μm mélységű furat képaránya 5:1. A képarány növekedésével a furatbemenet a porlasztott részecskék nagyobb geometriai árnyékolását hozza létre, csökkentve az oldalfal középső részét elérő részecskék számát. Ez viszonylag vastag filmeket eredményezhet az aljzat felületén és a furatnyílás közelében, míg a furat oldalfalának középső része jelentősen elvékonyodik vagy akár szakaszossá is válik.
3. A hiányos vetőmagréteg megakadályozhatja a megbízható via-összeköttetéseket
A DPC fémbevonatú bevonatának alapvető követelménye nem egyszerűen az, hogy van-e réz az átvezető falán, hanem az is, hogy a Ti/Cu vetőréteg folyamatosan kiterjedhet-e az aljzat elülső oldalától a teljes átvezető oldalfal mentén a hátoldalig. Már egy kis folytonossághiány a vetőrétegben megszakíthatja a későbbi galvanizáláshoz szükséges vezetőképes utat. Ezért a vetőréteg minőségét nem lehet kizárólag a felület megjelenése vagy az átlagos filmvastagság alapján értékelni. Különös figyelmet kell fordítani az átvezető oldalfal legvékonyabb szakaszára és arra, hogy a fémbevonatú útvonalon végig fennmarad-e a folyamatos elektromos vezetőképesség.
4. Egyetlen minta átengedése nem garantálja a tételek közötti stabilitást
Az, hogy egyetlen mintán elérjük a kívánt felületi filmvastagságot, nem feltétlenül jelenti azt, hogy a folyamat készen áll a tömeggyártásra. A DPC gyártása a bevonat egyenletességének szigorú ellenőrzését is megköveteli az elülső és hátsó felületek között, az aljzat középső és szélső régiói között, a különböző rögzítési pozíciókban, valamint tételenként. Nagyszámú mikrofuratot tartalmazó kerámia aljzatok esetében a folyamatértékelésnek nem szabad kizárólag az átlagos filmvastagságra összpontosítania. Ennél is fontosabb, hogy az átvezető oldalfal legvékonyabb részének következetesen fenn kell tartania a későbbi galvanizáláshoz szükséges elektromos vezetőképességet.
3. Mi történik, ha a magréteg nem rakódik le megfelelően?
A Ti/Cu vetőréteg biztosítja a későbbi galvanizáláshoz szükséges vezetőképes alapot. Ha az átvezető furat oldalfalán lévő vetőréteg túl vékony, nincs teljesen bevonva, vagy folytonossági hiányosságokat tartalmaz, a galvanizáló áram nem tud folyamatosan áthaladni az oldalfalon, és a rézionok nem tudnak megfelelően redukálódni és lerakódni a hibás helyeken. Ahogy a galvanizálás folytatódik és a rézréteg felépül, a kezdetben nem megfelelő lefedettségű kisebb területeken rézréteg-üregek, lokalizált vastagsághiányok vagy folytonos bevonat alakulhatnak ki az átvezető furaton belül.
Ezek a hibák közvetlenül befolyásolják a kerámia hordozó elülső és hátulsó oldalán lévő áramkörök összekapcsolási minőségét. Kevésbé súlyos esetekben megnövekedett átvezető ellenállást, lokalizált hőtermelést és az elektromos teljesítmény ingadozását eredményezhetik. Súlyosabb esetekben a két oldali áramkörök nem biztosíthatják az elektromos folytonosságot. A későbbi forrasztás, magas hőmérsékletű öregítés vagy hőciklusok során a hibás területek további hólyagosodást, delaminációt vagy áramköri repedéseket okozhatnak, ami csökkenti a termék hozamát és a hosszú távú megbízhatóságot, és potenciálisan az eszköz meghibásodásához vezethet.
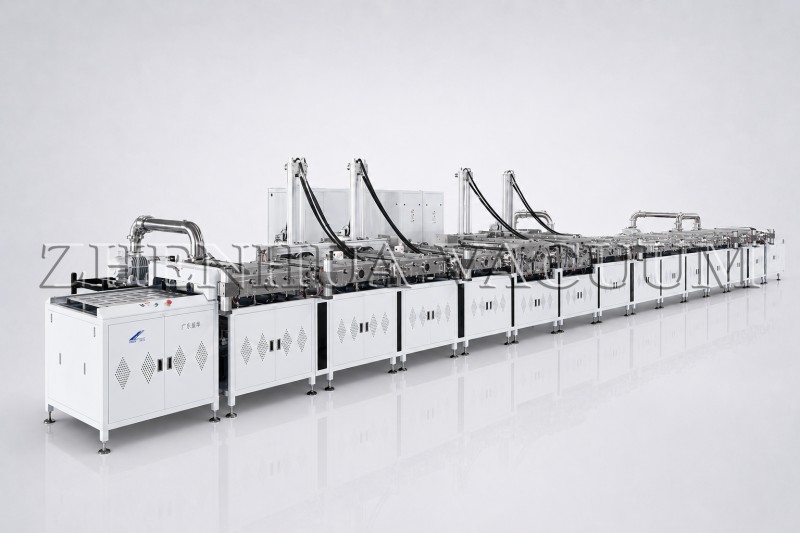
4. A Zhenhua Vacuum tömeggyártási megoldása kerámia hordozók fémbevonattal történő előállítására — DPC kerámia hordozó vákuumos bevonatoló gyártósor
Felszerelés előnyei:
Automatizálás: A teljesen automatizált bevonatoló és munkadarab-hordozó átviteli rendszer csökkenti a manuális beavatkozást, miközben javítja a termelési hatékonyságot és lerövidíti a teljes ciklusidőt.
Áteresztőképesség: 120 mm × 120 mm-es hordozókat támogat, óránként akár 288 db gyártási kapacitással.
Teljesítmény: Javítja az elektromos vezetőképességet, miközben fokozza a kerámia hordozó hőelvezetési teljesítményét.
Átvezető fémezés: Az optimalizált mágneses térkonfiguráció hatékony és egyenletes bevonatot tesz lehetővé a mikroátvezetőkön belül.
Folyamat: Támogatja a kétoldalas bevonatolást a filmvastagság egyenletességének és a bevonat konzisztenciájának javítása érdekében.
Alkalmazások:
A berendezés különféle elemi fémrétegek, többek között Ti, Cu, Al, Sn, Cr, Ag és Ni rétegek felvitelére képes, és széles körben alkalmazzák a félvezető- és elektronikai alkatrésziparban olyan alkalmazásokhoz, mint a kerámia hordozók, kerámia kondenzátorok és LED kerámia tokozások/tartók.
5. Következtetés
A Zhenhua Vacuum a DPC-gyártás front-end vákuumos porlasztási eljárására összpontosít. A mikrovia-szerű oldalfal-lefedettség növelésével és a kétoldalas bevonatolási technológia automatizált gyártással való kombinálásával a megoldás stabil Ti/Cu vetőrétegeket biztosít a későbbi galvanizáláshoz, valamint megbízható összeköttetést biztosít. Ez segíti az ügyfeleket az állandó tömegtermelés elérésében, miközben támogatja a DPC kerámia aljzatok szélesebb körű elterjedését a félvezető és a fejlett elektronikai alkalmazásokban.
-Ezt a cikket a következő publikálta: vákuumbevonó berendezések gyártójaZhenhua vákuum
Közzététel ideje: 2026. augusztus 27.