

ചിപ്പുകളും ഇലക്ട്രോണിക് ഉപകരണങ്ങളും മിനിയേച്ചറൈസേഷനിലേക്കും ഉയർന്ന സംയോജനത്തിലേക്കും പരിണമിച്ചുകൊണ്ടിരിക്കുന്നതിനാൽ, സെറാമിക് സബ്സ്ട്രേറ്റുകളുടെ ഉപരിതലത്തിൽ മാത്രം പ്രവർത്തിക്കുന്ന സർക്യൂട്ട് ഫാബ്രിക്കേഷന് ഇനി വർദ്ധിച്ചുവരുന്ന ഇന്റർകണക്ഷനും റൂട്ടിംഗ് ആവശ്യകതകളും നിറവേറ്റാൻ കഴിയില്ല. അതിനാൽ, മൈക്രോവിയകൾ സബ്സ്ട്രേറ്റിന്റെ മുൻവശങ്ങളെയും പിൻവശങ്ങളെയും വൈദ്യുതമായി ബന്ധിപ്പിക്കേണ്ടതുണ്ട്, ഇത് ഇന്റർകണക്ട് പാതകൾ കുറയ്ക്കുകയും സർക്യൂട്ട് സാന്ദ്രത വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. തൽഫലമായി, എൽഇഡികൾ, ലേസറുകൾ, ഒപ്റ്റിക്കൽ കമ്മ്യൂണിക്കേഷൻസ്, ആർഎഫ് ഉപകരണങ്ങൾ, പവർ ഇലക്ട്രോണിക്സ് എന്നിവയുൾപ്പെടെയുള്ള ആപ്ലിക്കേഷനുകളിൽ മെറ്റലൈസേഷൻ സാങ്കേതികവിദ്യ വഴി ഡിപിസി (ഡയറക്ട് പ്ലേറ്റഡ് കോപ്പർ) വ്യാപകമായി സ്വീകരിച്ചിട്ടുണ്ട്.
എന്നിരുന്നാലും, സെറാമിക് സബ്സ്ട്രേറ്റുകൾ അന്തർലീനമായി വൈദ്യുത ഇൻസുലേറ്റിംഗ് ഉള്ളവയാണ്. സബ്സ്ട്രേറ്റിലൂടെ മൈക്രോവിയകൾ രൂപപ്പെടുത്തുന്നത് രണ്ട് വശങ്ങൾക്കിടയിൽ വൈദ്യുത തുടർച്ച സ്ഥാപിക്കുന്നില്ല. മൈക്രോവിയകളുടെ ആന്തരിക ഭിത്തികളിൽ തുടർച്ചയായതും വിശ്വസനീയവുമായ ഒരു ലോഹ വിത്ത് പാളി രൂപപ്പെടുത്തുക എന്നതാണ് യഥാർത്ഥ വെല്ലുവിളി.
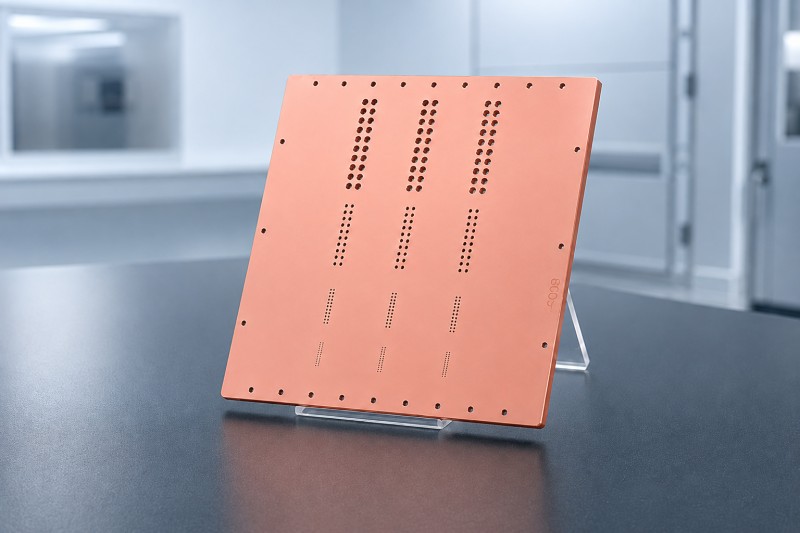
1. സെറാമിക് മൈക്രോവിയകൾ വഴി വൈദ്യുത തുടർച്ച എങ്ങനെയാണ് സ്ഥാപിക്കപ്പെടുന്നത്?
മെറ്റലൈസേഷൻ വഴിയുള്ള ഡിപിസി സാധാരണയായി സെറാമിക് സബ്സ്ട്രേറ്റിൽ മൈക്രോവിയകൾ രൂപപ്പെടുത്തുന്നതിനായി ലേസർ ഡ്രില്ലിംഗിലൂടെയാണ് ആരംഭിക്കുന്നത്, സാധാരണയായി കോണാകൃതിയിലുള്ളതോ നേരായ ദ്വാരങ്ങളുടെയോ രൂപത്തിലാണ്. മൈക്രോവിയകളും സബ്സ്ട്രേറ്റ് ഉപരിതലവും നന്നായി വൃത്തിയാക്കി ഡീഗ്യാസ് ചെയ്ത് ഡ്രില്ലിംഗ് അവശിഷ്ടങ്ങൾ, ഈർപ്പം, മറ്റ് മാലിന്യങ്ങൾ എന്നിവ നീക്കം ചെയ്യുന്നു. തുടർന്ന് 50–200 നാനോമീറ്റർ കട്ടിയുള്ള ഒരു Ti അഡീഷൻ പാളി നിക്ഷേപിക്കാൻ ഒരു വാക്വം സ്പട്ടറിംഗ് പ്രക്രിയ ഉപയോഗിക്കുന്നു, തുടർന്ന് സാധാരണയായി 0.5–2 μm കട്ടിയുള്ള ഒരു Cu ചാലക വിത്ത് പാളി, അടിവസ്ത്ര ഉപരിതലത്തിലും മൈക്രോവിയകളുടെ ആന്തരിക ഭിത്തികളിലും സ്ഥാപിക്കുന്നു.
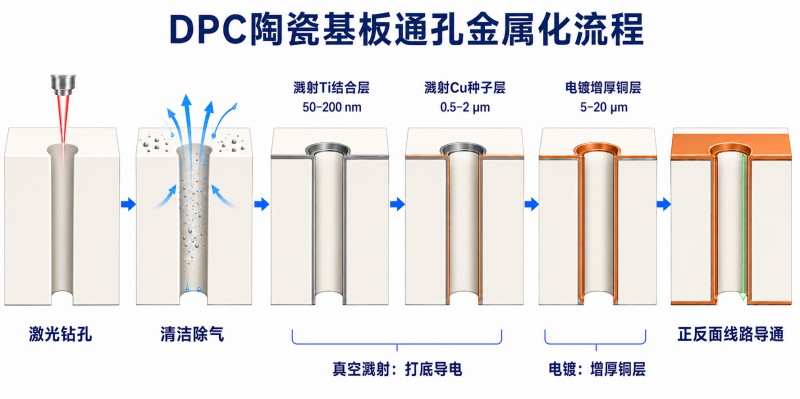
ലോഹ ഫിലിമിനും സെറാമിക് സബ്സ്ട്രേറ്റിനും ഇടയിലുള്ള ബോണ്ടിംഗ് ശക്തി മെച്ചപ്പെടുത്തുന്നതിന് Ti പാളി ഒരു അഡീഷൻ പാളിയായി പ്രവർത്തിക്കുന്നു, അതേസമയം Cu സീഡ് പാളി തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിന് തുടർച്ചയായ ചാലക അടിത്തറ നൽകുന്നു. പിന്നീട് ചെമ്പ് പാളി ഇലക്ട്രോപ്ലേറ്റിംഗ് വഴി കൂടുതൽ നിർമ്മിക്കപ്പെടുന്നു, സാധാരണയായി 5-20 μm കനത്തിൽ, മെറ്റലൈസ് ചെയ്ത വയാസ് വഴി മുന്നിലും പിന്നിലും ഉള്ള സർക്യൂട്ടുകൾക്കിടയിൽ വിശ്വസനീയമായ വൈദ്യുത തുടർച്ച സ്ഥാപിക്കുന്നു. ലളിതമായി പറഞ്ഞാൽ, വാക്വം സ്പട്ടറിംഗ് ചാലക അടിത്തറ നൽകുന്നു, അതേസമയം തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗ് ചെമ്പ് കനം വർദ്ധിപ്പിക്കുന്നു, അതുവഴി പ്രതിരോധം കുറയ്ക്കുകയും പരസ്പര ബന്ധത്തിന്റെ വിശ്വാസ്യത മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു.
ഈ പ്രക്രിയ ലളിതമാണെന്ന് തോന്നുമെങ്കിലും, പരസ്പരബന്ധം വഴി വിശ്വസനീയമാകുന്നത് ഒരു നിർണായക മുൻവ്യവസ്ഥയെ ആശ്രയിച്ചിരിക്കുന്നു: Ti/Cu വിത്ത് പാളി ഓരോ മൈക്രോവിയയുടെയും അടിവസ്ത്ര പ്രതലത്തെയും മുഴുവൻ ആന്തരിക മതിലിനെയും പൂർണ്ണമായും തുടർച്ചയായി മൂടണം.
2. ഡിപിസി വയസിനുള്ള വാക്വം സ്പട്ടറിംഗ് Ti/Cu വിത്ത് പാളികളുടെ നാല് പ്രധാന വെല്ലുവിളികൾ
ഇടുങ്ങിയ മൈക്രോവിയകൾക്കുള്ളിൽ തുടർച്ചയായ ഒരു വിത്ത് പാളി രൂപപ്പെടുത്തുന്നത് വളരെ ലളിതമാണ്. വിയാസുകൾക്കുള്ളിൽ അവശേഷിക്കുന്ന അവശിഷ്ടങ്ങൾ ഫിലിം അഡീഷനിൽ വിട്ടുവീഴ്ച ചെയ്തേക്കാം, അതേസമയം മൈക്രോവിയ ജ്യാമിതി സൈഡ്വാൾ കവറേജിനെ കൂടുതൽ ബുദ്ധിമുട്ടാക്കുന്നു. വിത്ത് പാളിയിലെ പ്രാദേശിക തുടർച്ചകൾ തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിനെ തടസ്സപ്പെടുത്തിയേക്കാം, അതേസമയം വ്യത്യസ്ത സബ്സ്ട്രേറ്റ് ലൊക്കേഷനുകളും പ്രൊഡക്ഷൻ ബാച്ചുകളും തമ്മിലുള്ള വ്യത്യാസങ്ങൾ മൊത്തത്തിലുള്ള പ്രക്രിയ സ്ഥിരതയെ ബാധിച്ചേക്കാം. മെറ്റലൈസേഷൻ വഴി ഡിപിസിക്ക് വാക്വം സ്പട്ടറിംഗിന്റെ പ്രധാന വെല്ലുവിളികളെ നാല് മേഖലകളായി സംഗ്രഹിക്കാം.
1. വയസിനുള്ളിലെ അവശിഷ്ടങ്ങൾ ഫിലിം അഡീഷനെ തകരാറിലാക്കും.
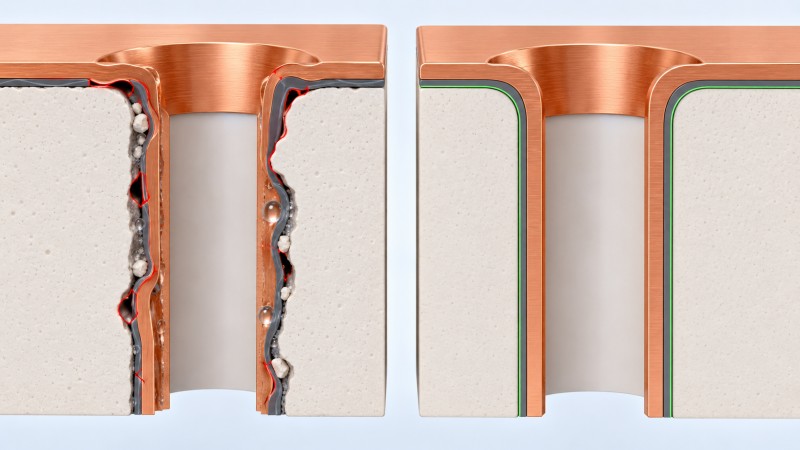
ലേസർ ഡ്രില്ലിംഗിന് ശേഷം, സെറാമിക് സബ്സ്ട്രേറ്റുകളിൽ സെറാമിക് കണികകൾ, റീകാസ്റ്റ് മെറ്റീരിയൽ, ഡ്രില്ലിംഗ് അവശിഷ്ടങ്ങൾ, മൈക്രോവിയകൾക്കുള്ളിലെ ഈർപ്പം എന്നിവ അടങ്ങിയിരിക്കാം. ചെറിയ വ്യാസവും ഉയർന്ന വീക്ഷണാനുപാതവുമുള്ള മൈക്രോവിയകൾക്ക്, ഉപരിതല മലിനീകരണത്തേക്കാൾ നീക്കം ചെയ്യാൻ ഈ അവശിഷ്ടങ്ങൾ പലപ്പോഴും വളരെ ബുദ്ധിമുട്ടാണ്. വൃത്തിയാക്കലും വാതകം നീക്കം ചെയ്യലും അപര്യാപ്തമാണെങ്കിൽ, Ti അഡീഷൻ പാളി സെറാമിക് സൈഡ്വാളുമായി ശക്തവും വിശ്വസനീയവുമായ ഒരു ബോണ്ട് രൂപപ്പെടുത്തിയേക്കില്ല. പൂശിയതിനുശേഷം അത്തരം വൈകല്യങ്ങൾ ഉടനടി ദൃശ്യമാകണമെന്നില്ല, പക്ഷേ തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗ്, സോളിഡിംഗ് അല്ലെങ്കിൽ ഉയർന്ന താപനില പ്രവർത്തന സമയത്ത് ക്രമേണ കുമിളകളും ഡീലാമിനേഷനും ആയി വികസിക്കാം.
2. ഉയർന്ന വീക്ഷണാനുപാതങ്ങൾ സൈഡ്വാൾ കവറേജ് കൂടുതൽ ബുദ്ധിമുട്ടാക്കുന്നു
ഒരു മൈക്രോവിയയുടെ സ്പട്ടറിംഗ് ബുദ്ധിമുട്ട് അതിന്റെ ആഴം കൊണ്ട് മാത്രം വിലയിരുത്താൻ കഴിയില്ല; വിയ ഡെപ്ത്തിനും വിയ വ്യാസത്തിനും ഇടയിലുള്ള അനുപാതം - വീക്ഷണാനുപാതം - ഒരുപോലെ പ്രധാനമാണ്. ഉദാഹരണത്തിന്, 60 μm വ്യാസവും 300 μm ആഴവുമുള്ള ഒരു വിയയുടെ വീക്ഷണാനുപാതം 5:1 ആണ്. വീക്ഷണാനുപാതം വർദ്ധിക്കുന്നതിനനുസരിച്ച്, വിയ എൻട്രൻസ് സ്പട്ടേർഡ് കണങ്ങളുടെ വലിയ ജ്യാമിതീയ നിഴൽ സൃഷ്ടിക്കുന്നു, ഇത് സൈഡ്വാളിന്റെ മധ്യഭാഗത്ത് എത്താൻ കഴിയുന്ന കണങ്ങളുടെ എണ്ണം കുറയ്ക്കുന്നു. ഇത് അടിവസ്ത്ര പ്രതലത്തിലും വിയ ഓപ്പണിംഗിന് സമീപവും താരതമ്യേന കട്ടിയുള്ള ഫിലിമുകൾക്ക് കാരണമാകും, അതേസമയം വിയ സൈഡ്വാളിന്റെ മധ്യഭാഗം ഗണ്യമായി കനംകുറഞ്ഞതോ തുടർച്ചയായതോ ആയി മാറുന്നു.
3. അപൂർണ്ണമായ വിത്ത് പാളി വിശ്വസനീയമായ പരസ്പര ബന്ധത്തെ തടയാൻ കഴിയും.
മെറ്റലൈസേഷൻ വഴി ഡിപിസിയുടെ അടിസ്ഥാന ആവശ്യകത, വിയ ഭിത്തിയിൽ ചെമ്പ് ഉണ്ടോ എന്നതല്ല, മറിച്ച് Ti/Cu സീഡ് പാളിക്ക് അടിവസ്ത്രത്തിന്റെ മുൻവശത്ത് നിന്ന്, മുഴുവൻ വിയ സൈഡ്വാളിലൂടെയും, പിൻവശത്തേക്ക് തുടർച്ചയായി വ്യാപിക്കാൻ കഴിയുമോ എന്നതാണ്. വിത്ത് പാളിയിലെ ഒരു ചെറിയ തുടർച്ച പോലും തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിന് ആവശ്യമായ ചാലക പാതയെ തടസ്സപ്പെടുത്തും. അതിനാൽ, ഉപരിതല രൂപഭാവമോ ശരാശരി ഫിലിം കനമോ മാത്രം നോക്കി വിത്ത് പാളിയുടെ ഗുണനിലവാരം വിലയിരുത്താൻ കഴിയില്ല. വിയ സൈഡ്വാളിന്റെ ഏറ്റവും കനം കുറഞ്ഞ ഭാഗത്തിനും മെറ്റലൈസ് ചെയ്ത പാതയിലുടനീളം തുടർച്ചയായ വൈദ്യുതചാലകത നിലനിർത്തുന്നുണ്ടോ എന്നതിനും പ്രത്യേക ശ്രദ്ധ നൽകണം.
4. ഒരു സാമ്പിൾ മാത്രം കൈമാറുന്നത് ബാച്ച്-ടു-ബാച്ച് സ്ഥിരത ഉറപ്പുനൽകുന്നില്ല.
ഒരൊറ്റ സാമ്പിളിൽ ആവശ്യമായ ഉപരിതല ഫിലിം കനം കൈവരിക്കുന്നത് പ്രക്രിയ വൻതോതിലുള്ള ഉൽപാദനത്തിന് തയ്യാറാണെന്ന് അർത്ഥമാക്കുന്നില്ല. DPC നിർമ്മാണത്തിന് മുൻവശത്തും പിൻവശത്തും പ്രതലങ്ങൾക്കിടയിലും, അടിവസ്ത്രത്തിന്റെ മധ്യഭാഗത്തിനും അരികുകൾക്കും ഇടയിലും, വ്യത്യസ്ത ഫിക്ചർ സ്ഥാനങ്ങളിലുടനീളം, ബാച്ച് മുതൽ ബാച്ച് വരെ കോട്ടിംഗ് ഏകീകൃതത കർശനമായി നിയന്ത്രിക്കേണ്ടതുണ്ട്. ധാരാളം മൈക്രോവിയകൾ അടങ്ങിയ സെറാമിക് അടിവസ്ത്രങ്ങൾക്ക്, പ്രക്രിയ വിലയിരുത്തൽ ശരാശരി ഫിലിം കനത്തിൽ മാത്രം ശ്രദ്ധ കേന്ദ്രീകരിക്കരുത്. ഏറ്റവും പ്രധാനമായി, വിയ സൈഡ്വാളിന്റെ ഏറ്റവും കനം കുറഞ്ഞ ഭാഗം തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിന് ആവശ്യമായ വൈദ്യുതചാലകത സ്ഥിരമായി നിലനിർത്തണം.
3. വിത്ത് പാളി ശരിയായി നിക്ഷേപിച്ചില്ലെങ്കിൽ എന്ത് സംഭവിക്കും?
തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിന് ആവശ്യമായ ചാലക അടിത്തറ Ti/Cu സീഡ് പാളി നൽകുന്നു. വിയ സൈഡ്വാളിലെ സീഡ് പാളി വളരെ നേർത്തതോ, അപൂർണ്ണമായി മൂടപ്പെട്ടതോ, അല്ലെങ്കിൽ തുടർച്ചയില്ലാത്തവ അടങ്ങിയതോ ആണെങ്കിൽ, ഇലക്ട്രോപ്ലേറ്റിംഗ് കറന്റ് സൈഡ്വാളിലൂടെ തുടർച്ചയായി കൈമാറ്റം ചെയ്യാൻ കഴിയില്ല, കൂടാതെ കോപ്പർ അയോണുകൾ ശരിയായി കുറയ്ക്കാനും വികലമായ സ്ഥലങ്ങളിൽ നിക്ഷേപിക്കാനും കഴിയില്ല. ഇലക്ട്രോപ്ലേറ്റിംഗ് തുടരുകയും ചെമ്പ് പാളി അടിഞ്ഞുകൂടുകയും ചെയ്യുമ്പോൾ, തുടക്കത്തിൽ അപര്യാപ്തമായ കവറേജുള്ള ചെറിയ പ്രദേശങ്ങൾ ചെമ്പ്-പാളി ശൂന്യതകളായോ, പ്രാദേശികവൽക്കരിച്ച കട്ടിയുള്ള കുറവുകളായോ, വിയയ്ക്കുള്ളിലെ തുടർച്ചയില്ലാത്ത പ്ലേറ്റിംഗായോ വികസിക്കാം.
ഈ വൈകല്യങ്ങൾ സെറാമിക് സബ്സ്ട്രേറ്റിന്റെ മുൻവശത്തും പിൻവശത്തുമുള്ള സർക്യൂട്ടുകളുടെ പരസ്പര ബന്ധത്തിന്റെ ഗുണനിലവാരത്തെ നേരിട്ട് ബാധിക്കുന്നു. കുറഞ്ഞ കഠിനമായ സന്ദർഭങ്ങളിൽ, അവ പ്രതിരോധം, പ്രാദേശിക താപ ഉൽപാദനം, വൈദ്യുത പ്രകടനത്തിലെ ഏറ്റക്കുറച്ചിലുകൾ എന്നിവയിലൂടെ വർദ്ധനവിന് കാരണമാകും. കൂടുതൽ ഗുരുതരമായ സന്ദർഭങ്ങളിൽ, രണ്ട് വശങ്ങളിലുമുള്ള സർക്യൂട്ടുകൾക്ക് വൈദ്യുത തുടർച്ച കൈവരിക്കാൻ കഴിഞ്ഞേക്കില്ല. തുടർന്നുള്ള സോളിഡിംഗ്, ഉയർന്ന താപനിലയിലുള്ള വാർദ്ധക്യം അല്ലെങ്കിൽ താപ സൈക്ലിംഗ് സമയത്ത്, തകരാറുള്ള പ്രദേശങ്ങളിൽ കൂടുതൽ കുമിളകൾ ഉണ്ടാകാം, ഡീലാമിനേഷൻ അല്ലെങ്കിൽ സർക്യൂട്ട് ക്രാക്കിംഗ് ഉണ്ടാകാം, ഇത് ഉൽപ്പന്ന വിളവും ദീർഘകാല വിശ്വാസ്യതയും കുറയ്ക്കുകയും ഉപകരണ പരാജയത്തിന് കാരണമാവുകയും ചെയ്യും.
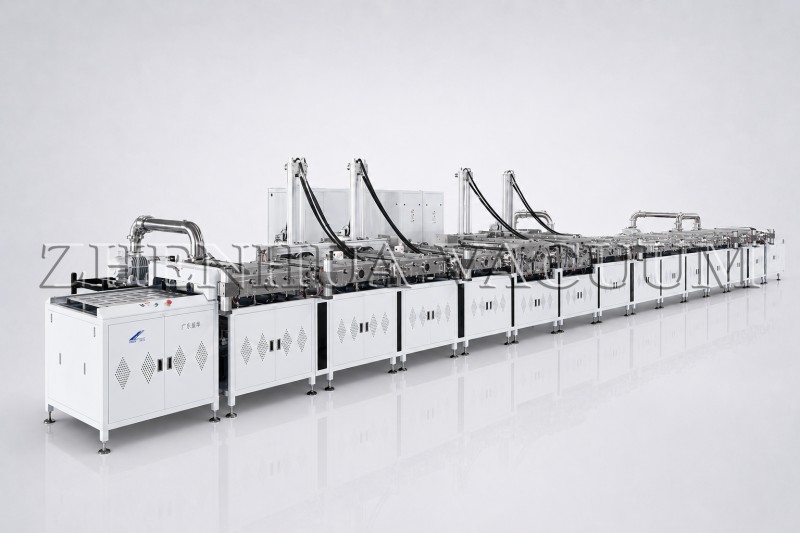
4. സെറാമിക് സബ്സ്ട്രേറ്റ് വഴി മെറ്റലൈസേഷനുള്ള ഷെൻഹുവ വാക്വമിന്റെ മാസ്-പ്രൊഡക്ഷൻ സൊല്യൂഷൻ - ഡിപിസി സെറാമിക് സബ്സ്ട്രേറ്റ് വാക്വം കോട്ടിംഗ് പ്രൊഡക്ഷൻ ലൈൻ
ഉപകരണ നേട്ടങ്ങൾ:
ഓട്ടോമേഷൻ: പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ആയ ഒരു കോട്ടിംഗും വർക്ക്പീസ്-കാരിയർ ട്രാൻസ്ഫർ സിസ്റ്റവും മാനുവൽ ഇടപെടൽ കുറയ്ക്കുകയും ഉൽപ്പാദന കാര്യക്ഷമത മെച്ചപ്പെടുത്തുകയും മൊത്തത്തിലുള്ള സൈക്കിൾ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു.
ത്രൂപുട്ട്: മണിക്കൂറിൽ 288 പീസുകൾ വരെ ഉൽപ്പാദന ശേഷിയുള്ള 120 എംഎം × 120 എംഎം സബ്സ്ട്രേറ്റുകളെ പിന്തുണയ്ക്കുന്നു.
പ്രകടനം: സെറാമിക് അടിവസ്ത്രത്തിന്റെ താപ വിസർജ്ജന പ്രകടനം വർദ്ധിപ്പിക്കുന്നതിനൊപ്പം വൈദ്യുതചാലകത മെച്ചപ്പെടുത്തുന്നു.
മെറ്റലൈസേഷൻ വഴി: ഒപ്റ്റിമൈസ് ചെയ്ത കാന്തിക-ഫീൽഡ് കോൺഫിഗറേഷൻ മൈക്രോവിയകൾക്കുള്ളിൽ കാര്യക്ഷമവും ഏകീകൃതവുമായ കോട്ടിംഗ് കവറേജ് പ്രാപ്തമാക്കുന്നു.
പ്രക്രിയ: മൊത്തത്തിലുള്ള ഫിലിം-കട്ടി ഏകീകൃതതയും കോട്ടിംഗ് സ്ഥിരതയും മെച്ചപ്പെടുത്തുന്നതിന് ഇരട്ട-വശങ്ങളുള്ള കോട്ടിംഗിനെ പിന്തുണയ്ക്കുന്നു.
അപേക്ഷകൾ:
Ti, Cu, Al, Sn, Cr, Ag, Ni എന്നിവയുൾപ്പെടെ വിവിധതരം മൂലക ലോഹ ഫിലിമുകൾ നിക്ഷേപിക്കാൻ ഈ ഉപകരണങ്ങൾക്ക് കഴിയും, കൂടാതെ സെറാമിക് സബ്സ്ട്രേറ്റുകൾ, സെറാമിക് കപ്പാസിറ്ററുകൾ, LED സെറാമിക് പാക്കേജുകൾ/സപ്പോർട്ടുകൾ തുടങ്ങിയ ആപ്ലിക്കേഷനുകൾക്കായി സെമികണ്ടക്ടർ, ഇലക്ട്രോണിക് ഘടക വ്യവസായങ്ങളിൽ ഇത് വ്യാപകമായി പ്രയോഗിച്ചിട്ടുണ്ട്.
5. ഉപസംഹാരം
ഡിപിസി നിർമ്മാണത്തിനായുള്ള ഫ്രണ്ട്-എൻഡ് വാക്വം സ്പട്ടറിംഗ് പ്രക്രിയയിലാണ് ഷെൻഹുവ വാക്വം ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നത്. മൈക്രോവിയ സൈഡ്വാൾ കവറേജ് മെച്ചപ്പെടുത്തുന്നതിലൂടെയും ഇരട്ട-വശങ്ങളുള്ള കോട്ടിംഗ് സാങ്കേതികവിദ്യ ഓട്ടോമേറ്റഡ് ഉൽപാദനവുമായി സംയോജിപ്പിക്കുന്നതിലൂടെയും, തുടർന്നുള്ള ഇലക്ട്രോപ്ലേറ്റിംഗിനായി സ്ഥിരതയുള്ള Ti/Cu സീഡ് പാളികൾ ഈ പരിഹാരം നൽകുന്നു, കൂടാതെ ഇന്റർകണക്ഷൻ വഴി വിശ്വസനീയവുമാണ്. സെമികണ്ടക്ടറുകളിലും അഡ്വാൻസ്ഡ് ഇലക്ട്രോണിക് ആപ്ലിക്കേഷനുകളിലും ഡിപിസി സെറാമിക് സബ്സ്ട്രേറ്റുകളുടെ വിശാലമായ സ്വീകാര്യതയെ പിന്തുണയ്ക്കുന്നതിനൊപ്പം സ്ഥിരമായ ബഹുജന ഉൽപാദനം കൈവരിക്കാൻ ഇത് ഉപഭോക്താക്കളെ സഹായിക്കുന്നു.
-ഈ ലേഖനം പ്രസിദ്ധീകരിച്ചത് വാക്വം കോട്ടിംഗ് ഉപകരണ നിർമ്മാതാവ്ഷെൻഹുവ വാക്വം
പോസ്റ്റ് സമയം: ഓഗസ്റ്റ്-27-2026