

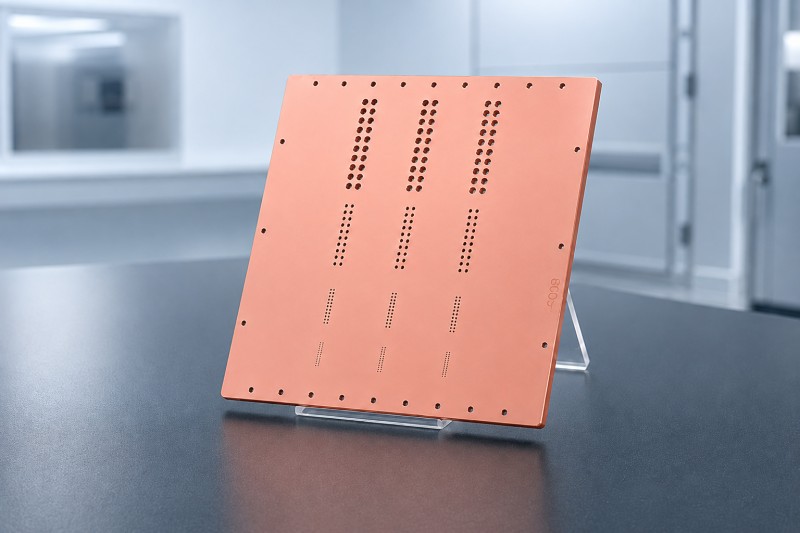
Lustams ir elektroniniams prietaisams toliau tobulėjant miniatiūrizacijos ir didesnės integracijos link, grandinių gamyba vien tik ant keraminių substratų paviršiaus nebegali patenkinti vis griežtesnių sujungimo ir maršrutizavimo reikalavimų. Todėl norint elektriškai sujungti substrato priekinę ir galinę puses, sutrumpėja sujungimo keliai ir padidėja grandinės tankis, reikalingi mikroperforacijos. Dėl to DPC (tiesiogiai dengto vario) technologija metalizavimo būdu buvo plačiai taikoma tokiose srityse kaip šviesos diodai, lazeriai, optinis ryšys, radijo dažnių įrenginiai ir galios elektronika.
Tačiau keraminiai pagrindai iš esmės yra elektrinę izoliaciją užtikrinantys. Vien mikroperforacijų formavimas per pagrindą neužtikrina elektrinio tęstinumo tarp dviejų pusių. Tikrasis iššūkis yra suformuoti ištisinį ir patikimą metalinį užsėjimo sluoksnį palei vidines mikroperforacijų sieneles.
1. Kaip užtikrinamas elektros tęstinumas per keramines mikroperforacijas?
DPC metalizavimo būdu paprastai pradedamas gręžiant lazeriu, kad keraminiame substrate suformuojamos mikroperforacijos, dažniausiai kūginių arba tiesių skylių pavidalu. Tada mikroperforacijos ir substrato paviršius kruopščiai nuvalomi ir degazuojami, kad būtų pašalintos gręžimo liekanos, drėgmė ir kiti teršalai. Vėliau vakuuminio purškimo procesu ant substrato paviršiaus ir išilgai mikroperforacijų vidinių sienelių uždedamas Ti sukibimo sluoksnis, kurio storis paprastai yra 50–200 nm, o po to – Cu laidus užsėjimo sluoksnis, kurio storis paprastai yra 0,5–2 μm.
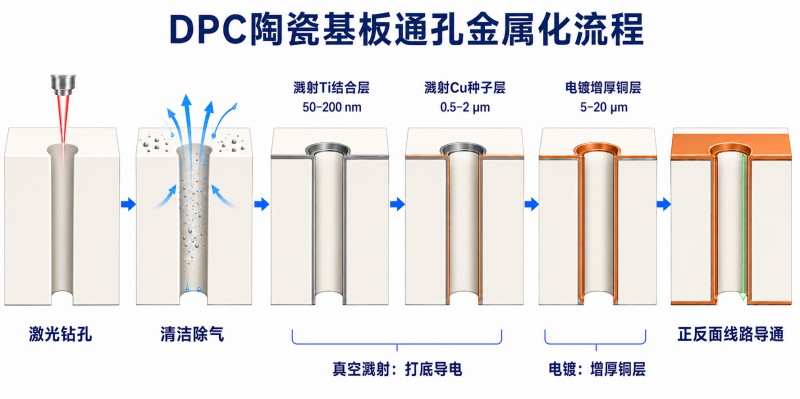
Ti sluoksnis atlieka sukibimo sluoksnio funkciją, pagerindamas metalinės plėvelės ir keraminio pagrindo sukibimo stiprumą, o Cu užsėjimo sluoksnis suteikia ištisinį laidų pagrindą vėlesniam galvanizavimui. Vario sluoksnis toliau formuojamas galvanizavimo būdu, paprastai iki 5–20 μm storio, galiausiai užtikrinant patikimą elektros tęstinumą tarp grandinių priekinėje ir galinėje pusėse per metalizuotas kiaurymes. Paprastai tariant, vakuuminis purškimas sukuria laidų pagrindą, o vėlesnis galvanizavimas padidina vario storį, taip sumažinant kiaurymių varžą ir pagerinant sujungimo patikimumą.
Nors procesas atrodo paprastas, patikimas sujungimas per tarpus priklauso nuo vienos svarbios sąlygos: Ti/Cu užsėjimo sluoksnis turi visiškai ir nuolat dengti substrato paviršių ir visą kiekvienos mikroperforacijos vidinę sienelę.
2. Keturi pagrindiniai vakuuminio purškimo Ti/Cu sėklų sluoksnių iššūkiai DPC kiaurymėms
Ištisinio užsėjimo sluoksnio formavimas siauruose mikrokiurymėse toli gražu nėra paprastas. Kiurymių viduje likę likučiai gali pakenkti plėvelės sukibimui, o mikrokiurymių geometrija vis labiau apsunkina šoninių sienelių padengimą. Vietiniai užsėjimo sluoksnio netolygumai gali sutrikdyti vėlesnį galvanizavimą, o skirtumai tarp skirtingų substrato vietų ir gamybos partijų gali turėti įtakos bendram proceso stabilumui. Pagrindinius vakuuminio dulkinimo iššūkius DPC metalizavimo būdu galima apibendrinti keturiose srityse.
1. Likučiai kiaurymėse gali pakenkti plėvelės sukibimui
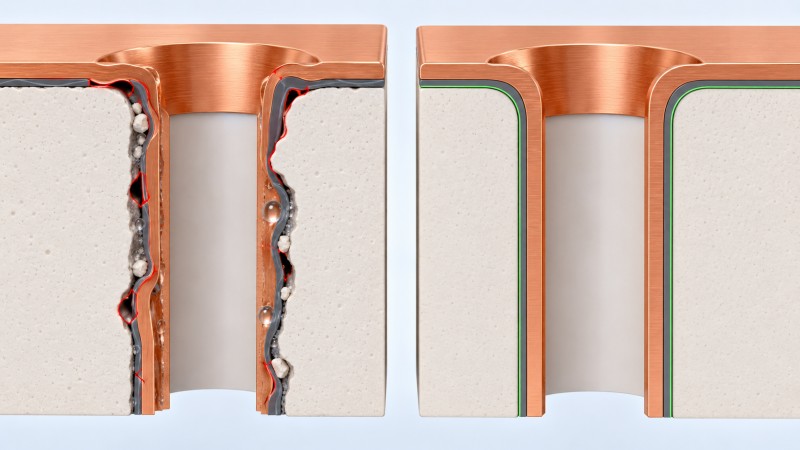
Po gręžimo lazeriu keraminiuose substratuose gali būti keraminių dalelių, perdirbtos medžiagos, gręžimo šiukšlių ir adsorbuotos drėgmės mikrokiurvių viduje. Mažo skersmens ir didelio kraštinių santykio mikrokiurvių atveju šias liekanas dažnai pašalinti daug sunkiau nei paviršiaus užterštumą. Jei valymas ir dujų šalinimas nepakankamas, Ti sukibimo sluoksnis gali nesudaryti tvirto ir patikimo sukibimo su keramikos šonine sienele. Tokie defektai gali iš karto nepasireikšti po padengimo, tačiau vėlesnio galvanizavimo, litavimo ar aukštoje temperatūroje gali palaipsniui išsivystyti į pūslių susidarymą ir delaminaciją.
2. Didesni kraštinių santykiai apsunkina šoninių sienelių padengimą
Mikroviadutės purškimo sudėtingumo negalima įvertinti vien pagal jos gylį; lygiai taip pat svarbus yra viadutės gylio ir skersmens santykis – kraštinių santykis. Pavyzdžiui, 60 μm skersmens ir 300 μm gylio viadutės kraštinių santykis yra 5:1. Didėjant kraštinių santykiui, viadutės įėjimas sukuria didesnį išpurkštų dalelių geometrinį šešėlį, sumažindamas dalelių, kurios gali pasiekti vidurinę šoninės sienelės dalį, skaičių. Dėl to ant pagrindo paviršiaus ir šalia viadutės angos gali susidaryti santykinai storos plėvelės, o vidurinė viadutės šoninės sienelės dalis tampa žymiai plonesnė arba net netolygi.
3. Neišsamus pradinis sluoksnis gali trukdyti patikimam pervadinimui
Pagrindinis DPC metalizacijos reikalavimas yra ne tik tai, ar ant kiaurymės sienelės yra vario, bet ir tai, ar Ti/Cu užsėjimo sluoksnis gali nepertraukiamai tęstis nuo pagrindo priekinės pusės išilgai visos kiaurymės šoninės sienelės iki galinės pusės. Net nedidelis užsėjimo sluoksnio nutrūkimas gali nutraukti laidųjį kelią, reikalingą vėlesniam galvanizavimui. Todėl užsėjimo sluoksnio kokybės negalima įvertinti vien pagal paviršiaus išvaizdą ar vidutinį plėvelės storį. Ypatingą dėmesį reikia atkreipti į ploniausią kiaurymės šoninės sienelės dalį ir į tai, ar visame metalizuotame kelyje išlaikomas nepertraukiamas elektrinis laidumas.
4. Vieno mėginio perdavimas negarantuoja partijų stabilumo
Reikiamo paviršiaus plėvelės storio pasiekimas viename bandinyje nebūtinai reiškia, kad procesas yra paruoštas masinei gamybai. DPC gamybai taip pat reikalinga griežta dangos vienodumo kontrolė tarp priekinio ir galinio paviršių, tarp pagrindo centro ir krašto sričių, skirtingose tvirtinimo vietose ir nuo partijos iki partijos. Keraminių pagrindų, turinčių daug mikroangų, proceso vertinimas neturėtų būti sutelktas vien tik į vidutinį plėvelės storį. Dar svarbiau, kad ploniausia angos šoninės sienelės sritis turi nuolat išlaikyti elektrinį laidumą, reikalingą vėlesniam galvanizavimui.
3. Kas nutinka, kai sėklų sluoksnis nėra tinkamai nusodintas?
Ti/Cu užsėjimo sluoksnis sudaro laidų pagrindą, reikalingą vėlesniam galvanizavimui. Jei užsėjimo sluoksnis ant kiaurymių šoninės sienelės yra per plonas, nevisiškai padengtas arba turi netolygumų, galvanizavimo srovė negali būti nuolat perduodama išilgai šoninės sienelės, o vario jonai negali būti tinkamai redukuojami ir nusodinami defektinėse vietose. Galvanizavimui tęsiantis ir vario sluoksniui kaupiantis, iš pradžių nedidelės nepakankamai padengtos vietos gali virsti vario sluoksnio tuštumomis, lokalizuotais storio trūkumais arba netolygiu dengimu kiaurymėje.
Šie defektai tiesiogiai veikia keraminio pagrindo priekinės ir galinės pusių grandinių sujungimo kokybę. Mažiau sunkiais atvejais jie gali padidinti varžą, sukelti lokalų šilumos susidarymą ir elektros charakteristikų svyravimus. Rimtesniais atvejais abiejų pusių grandinės gali nesugebėti užtikrinti elektros tęstinumo. Vėlesnio litavimo, sendinimo aukštoje temperatūroje arba terminio ciklavimo metu defektinės vietos gali dar labiau pūslėti, atsisluoksniuoti arba įtrūkti grandinėje, sumažindamos produkto išeigą ir ilgalaikį patikimumą bei galinčios sukelti įrenginio gedimą.
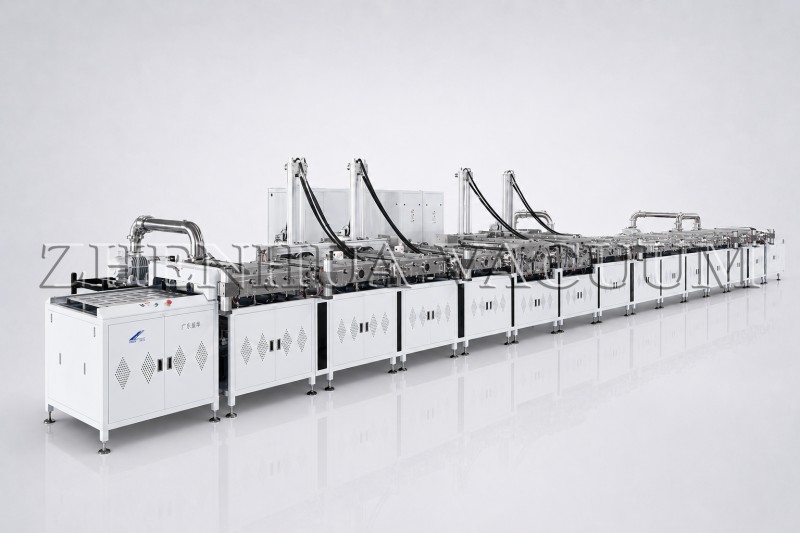
4. „Zhenhua Vacuum“ masinės gamybos sprendimas keraminių pagrindų gamybai metalizacijos būdu – DPC keraminių pagrindų vakuuminės dangos gamybos linija
Įrangos privalumai:
Automatizavimas: Visiškai automatizuota dengimo ir ruošinių nešiklio perkėlimo sistema sumažina rankinį įsikišimą, tuo pačiu pagerindama gamybos efektyvumą ir sutrumpindama bendrą ciklo laiką.
Našumas: Palaiko 120 mm × 120 mm substratus, kurių gamybos pajėgumas siekia iki 288 vnt. per valandą.
Našumas: Pagerina elektrinį laidumą ir tuo pačiu pagerina keraminio pagrindo šilumos išsklaidymo savybes.
Kiaurymių metalizavimas: optimizuota magnetinio lauko konfigūracija leidžia efektyviai ir tolygiai padengti mikrokiaurymes.
Procesas: Palaiko dvipusį dengimą, siekiant pagerinti bendrą plėvelės storio vienodumą ir dangos konsistenciją.
Paraiškos:
Įranga gali nusodinti įvairias elementariųjų metalų plėveles, įskaitant Ti, Cu, Al, Sn, Cr, Ag ir Ni, ir yra plačiai taikoma puslaidininkių ir elektroninių komponentų pramonėje tokiose srityse kaip keraminiai pagrindai, keraminiai kondensatoriai ir LED keraminiai korpusai / atramos.
5. Išvada
„Zhenhua Vacuum“ daugiausia dėmesio skiria priekinio vakuuminio dulkinimo procesui DPC gamyboje. Pagerinus mikroperforacijos šoninių sienelių padengimą ir sujungus dvipusio dengimo technologiją su automatizuota gamyba, šis sprendimas užtikrina stabilius Ti/Cu užsėjimo sluoksnius vėlesniam galvanizavimui ir patikimą sujungimą per tarpus. Tai padeda klientams pasiekti nuoseklią masinę gamybą ir kartu skatina platesnį DPC keraminių substratų diegimą puslaidininkių ir pažangiose elektronikos srityse.
– Šį straipsnį paskelbė vakuuminio dengimo įrangos gamintojasZhenhua dulkių siurblys
Įrašo laikas: 2026 m. rugpjūčio 27 d.