

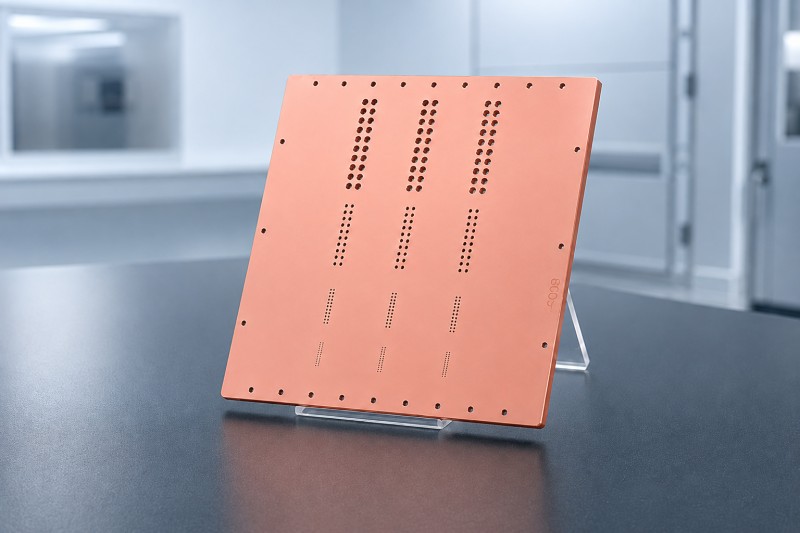
Па меры таго, як мікрасхемы і электронныя прылады працягваюць развівацца ў бок мініятюрызацыі і большай інтэграцыі, выраб схем выключна на паверхні керамічных падкладак больш не можа задаволіць усё больш высокія патрабаванні да ўзаемасувязі і маршрутызацыі. Таму для электрычнага злучэння пярэдняга і задняга бакоў падкладкі патрабуюцца мікраадтуліны, што скарачае шляхі ўзаемасувязі і павялічвае шчыльнасць схемы. У выніку тэхналогія металізацыі DPC (прамое пакрыццё медзі) шырока выкарыстоўваецца ў такіх галінах, як святлодыёды, лазеры, аптычная сувязь, радыёчастотныя прылады і сілавая электроніка.
Аднак керамічныя падкладкі па сваёй прыродзе з'яўляюцца электраізаляцыйнымі. Простае фарміраванне мікраадтулін праз падкладку не забяспечвае электрычную бесперапыннасць паміж двума бакамі. Сапраўдная праблема заключаецца ў фарміраванні бесперапыннага і надзейнага металічнага пласта-зародка ўздоўж унутраных сценак мікраадтулін.
1. Як усталёўваецца электрычная бесперапыннасць з дапамогай керамічных мікраадтулін?
Металізацыя DPC звычайна пачынаецца з лазернага свідравання для фарміравання мікраадтулін у керамічнай падкладцы, звычайна ў выглядзе канічных або прамых адтулін. Затым мікраадтуліны і паверхня падкладкі старанна ачышчаюцца і дэгазуюцца для выдалення рэшткаў свідравання, вільгаці і іншых забруджванняў. Пасля гэтага выкарыстоўваецца працэс вакуумнага распылення для нанясення адгезійнага пласта Ti, звычайна таўшчынёй 50-200 нм, а затым праводнага пласта Cu, звычайна таўшчынёй 0,5-2 мкм, на паверхню падкладкі і ўздоўж унутраных сценак мікраадтулін.
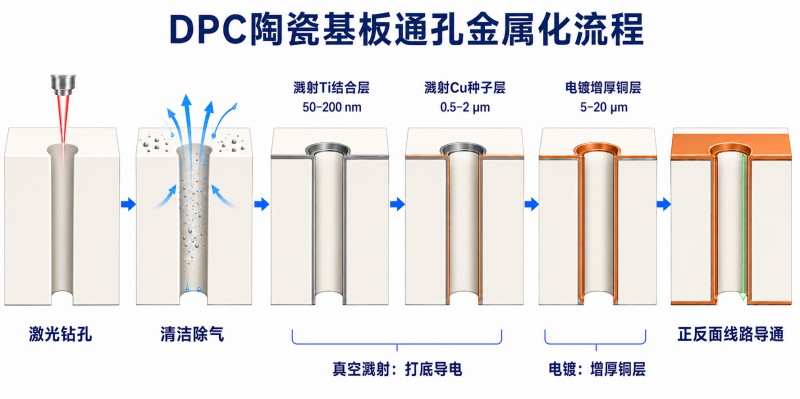
Пласт тытана служыць адгезійным пластом для паляпшэння трываласці злучэння паміж металічнай плёнкай і керамічнай падкладкай, у той час як пласт медзі (Cu) забяспечвае бесперапынную праводную аснову для наступнага гальванічнага пакрыцця. Затым пласт медзі далей нарошчваецца гальванічным пакрыццём, звычайна да таўшчыні 5–20 мкм, што ў канчатковым выніку забяспечвае надзейную электрычную бесперапыннасць паміж ланцугамі на пярэднім і заднім баках праз металізаваныя пераходныя адтуліны. Простымі словамі, вакуумнае распыленне забяспечвае праводную аснову, у той час як наступнае гальванічнае пакрыццё нарошчвае таўшчыню медзі, тым самым зніжаючы супраціўленне пераходных адтулін і павышаючы надзейнасць узаемасувязі.
Нягледзячы на тое, што працэс здаецца простым, надзейнае злучэнне пераходных адтулін залежыць ад адной важнай перадумовы: пласт зародка Ti/Cu павінен цалкам і бесперапынна пакрываць паверхню падкладкі і ўсю ўнутраную сценку кожнага мікраадтуліны.
2. Чатыры асноўныя праблемы вакуумнага распылення пачатковых слаёў Ti/Cu для пераходных адтулін DPC
Фарміраванне бесперапыннага пачатковага пласта ўнутры вузкіх мікраадтулін далёка не простая задача. Рэшткі, якія застаюцца ўнутры адтулін, могуць пагоршыць адгезію плёнкі, а геаметрыя мікраадтулін робіць пакрыццё бакавых сценак усё больш складаным. Лакальныя разрывы ў пачатковым пласце могуць перапыніць наступнае гальванізацыйнае пакрыццё, а адрозненні паміж рознымі месцазнаходжаннямі падложак і вытворчымі партыямі могуць паўплываць на агульную стабільнасць працэсу. Асноўныя праблемы вакуумнага распылення для DPC з дапамогай металізацыі можна абагульніць у чатырох абласцях.
1. Рэшткі ўнутры пераходных адтулін могуць пагоршыць адгезію плёнкі
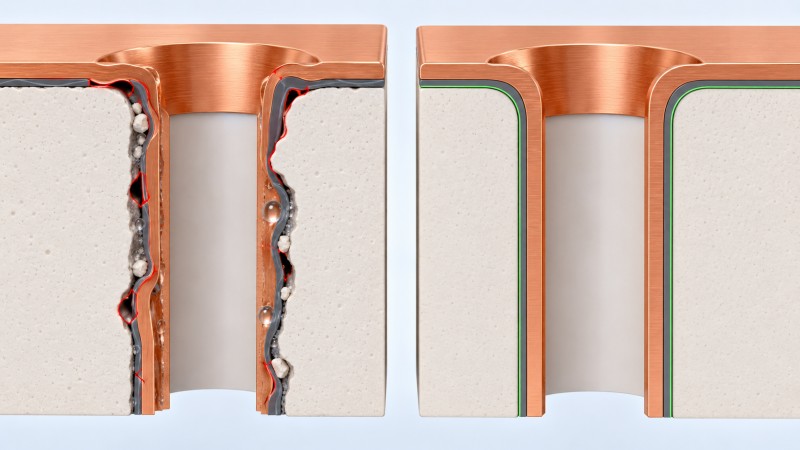
Пасля лазернага свідравання керамічныя падкладкі могуць утрымліваць керамічныя часціцы, адліўны матэрыял, смецце ад свідравання і адсарбаваную вільгаць унутры мікраадтулін. Для мікраадтулін з малым дыяметрам і высокім суадносінамі бакоў гэтыя рэшткі часта значна цяжэй выдаліць, чым паверхневыя забруджванні. Калі ачыстка і дэгазацыя недастатковыя, адгезійны пласт тытана можа не ўтвараць трывалай і надзейнай сувязі з керамічнай бакавой сценкай. Такія дэфекты могуць не праявіцца адразу пасля нанясення пакрыцця, але могуць паступова ператварыцца ў бурбалкі і расслаенне падчас наступнай гальванічнай апрацоўкі, пайкі або працы пры высокіх тэмпературах.
2. Больш высокія суадносіны бакоў абцяжарваюць пакрыццё бакавых сценак
Складанасць распылення мікраадтуліны нельга ацэньваць выключна па яе глыбіні; гэтак жа важна суадносіны паміж глыбінёй адтуліны і дыяметрам адтуліны — каэфіцыент падаўжэння. Напрыклад, адтуліна дыяметрам 60 мкм і глыбінёй 300 мкм мае каэфіцыент падаўжэння 5:1. Па меры павелічэння каэфіцыента падаўжэння ўваход у адтуліну стварае большае геаметрычнае зацяненне распыленых часціц, памяншаючы колькасць часціц, якія могуць дасягнуць сярэдняй часткі бакавой сценкі. Гэта можа прывесці да ўтварэння адносна тоўстых плёнак на паверхні падкладкі і паблізу адтуліны адтуліны, у той час як сярэдняя частка бакавой сценкі адтуліны становіцца значна танчэйшай або нават перарывістай.
3. Няпоўны пачатковы пласт можа перашкодзіць надзейнаму ўзаемасувязі праз каналы сувязі.
Асноўнае патрабаванне да металізацыі праз DPC заключаецца не толькі ў наяўнасці медзі на сценцы адтуліны, але і ў тым, ці можа пачатковы пласт Ti/Cu бесперапынна распаўсюджвацца ад пярэдняга боку падкладкі ўздоўж усёй бакавой сценкі адтуліны да задняга боку. Нават невялікі разрыў у пачатковым пласце можа перапыніць праводны шлях, неабходны для наступнага гальванічнага пакрыцця. Такім чынам, якасць пачатковага пласта нельга ацэньваць толькі па знешнім выглядзе паверхні або сярэдняй таўшчыні плёнкі. Асаблівую ўвагу неабходна звярнуць на самы тонкі ўчастак бакавой сценкі адтуліны і на тое, ці падтрымліваецца бесперапынная электраправоднасць па ўсім металізаваным шляху.
4. Прапусканне аднаго ўзору не гарантуе стабільнасці ад партыі да партыі
Дасягненне патрэбнай таўшчыні павярхоўнай плёнкі на адным узоры не абавязкова азначае, што працэс гатовы да масавай вытворчасці. Вытворчасць DPC таксама патрабуе строгага кантролю аднастайнасці пакрыцця паміж пярэдняй і задняй паверхнямі, паміж цэнтральнай і краявымі абласцямі падкладкі, у розных пазіцыях прыстасавання і ад партыі да партыі. Для керамічных падкладак, якія змяшчаюць вялікую колькасць мікраадтулін, ацэнка працэсу не павінна засяроджвацца выключна на сярэдняй таўшчыні плёнкі. Што яшчэ больш важна, самая тонкая вобласць бакавой сценкі адтуліны павінна паслядоўна падтрымліваць электраправоднасць, неабходную для наступнага гальванічнага пакрыцця.
3. Што адбываецца, калі пласт насення не закладзены належным чынам?
Затравальны пласт Ti/Cu забяспечвае праводную аснову, неабходную для наступнага гальванічнага пакрыцця. Калі затравальны пласт на бакавой сценцы адтуліны занадта тонкі, не цалкам пакрыты або ўтрымлівае разрывы, гальванічны ток не можа бесперапынна перадавацца ўздоўж бакавой сценкі, і іоны медзі не могуць належным чынам аднаўляцца і адкладацца ў дэфектных месцах. Па меры працягу гальванічнага пакрыцця і назапашвання пласта медзі, спачатку невялікія ўчасткі недастатковага пакрыцця могуць ператварыцца ў пустэчы пласта медзі, лакалізаваныя дэфекты таўшчыні або разрывы пакрыцця ўнутры адтуліны.
Гэтыя дэфекты непасрэдна ўплываюць на якасць узаемасувязі схем на пярэднім і заднім баках керамічнай падложкі. У менш сур'ёзных выпадках яны могуць прывесці да павелічэння супраціўлення пераходных адтулін, лакалізаванага нагрэву і ваганняў электрычных характарыстык. У больш сур'ёзных выпадках схемы з абодвух бакоў могуць не забяспечыць электрычную бесперапыннасць. Падчас наступнай пайкі, старэння пры высокіх тэмпературах або тэрмічнага цыклавання на дэфектных участках можа далей утварацца ўздуцце, расслаенне або расколіны ў схеме, што зніжае выхад прадукту і доўгатэрміновую надзейнасць і патэнцыйна прыводзіць да выхаду прылады з ладу.
4. Рашэнне кампаніі Zhenhua Vacuum для масавай вытворчасці керамічных падкладак з дапамогай металізацыі — вытворчая лінія вакуумнага пакрыцця керамічных падкладак DPC
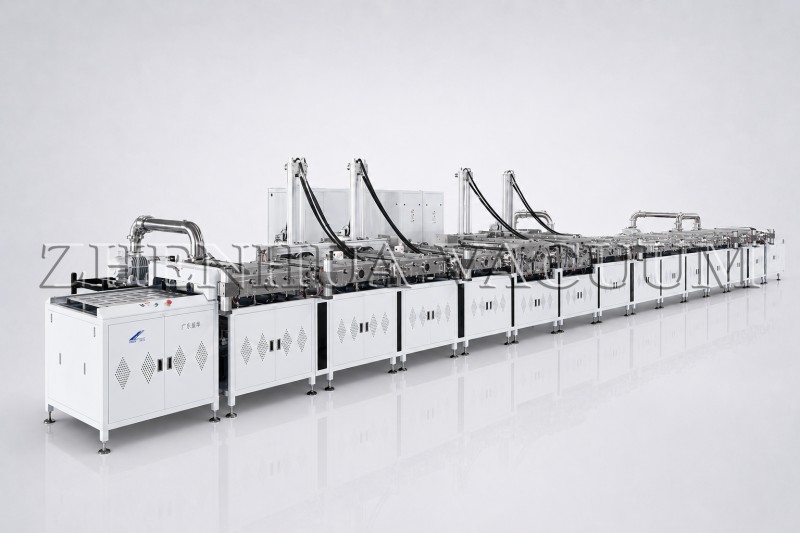
Перавагі абсталявання:
Аўтаматызацыя: цалкам аўтаматызаваная сістэма нанясення пакрыцця і перадачы апрацоўваемых дэталяў памяншае ўмяшанне ў працу, адначасова павышаючы эфектыўнасць вытворчасці і скарачаючы агульны час цыкла.
Прапускная здольнасць: падтрымлівае падкладкі памерам 120 мм × 120 мм з вытворчай магутнасцю да 288 штук у гадзіну.
Характарыстыкі: Паляпшае электраправоднасць, адначасова павялічваючы эфектыўнасць рассейвання цяпла керамічнай падкладкі.
Металізацыя адтулін: аптымізаваная канфігурацыя магнітнага поля забяспечвае эфектыўнае і раўнамернае пакрыццё мікраадтулін.
Працэс: Падтрымлівае двухбаковае пакрыццё для паляпшэння агульнай аднастайнасці таўшчыні плёнкі і кансістэнцыі пакрыцця.
Прымяненне:
Абсталяванне можа наносіць плёнкі розных элементарных металаў, у тым ліку Ti, Cu, Al, Sn, Cr, Ag і Ni, і шырока ўжываецца ў паўправадніковай і электроннай прамысловасці для такіх ужыванняў, як керамічныя падкладкі, керамічныя кандэнсатары і керамічныя корпусы/носьбіты святлодыёдаў.
5. Заключэнне
Кампанія Zhenhua Vacuum спецыялізуецца на працэсе вакуумнага распылення на пярэднім этапе вытворчасці DPC. Дзякуючы паляпшэнню пакрыцця бакавых сценак мікраадтулін і спалучэнню тэхналогіі двухбаковага пакрыцця з аўтаматызаванай вытворчасцю, рашэнне забяспечвае стабільныя пласты пачатковага пласта Ti/Cu для наступнага гальванічнага пакрыцця і надзейныя злучэнні. Гэта дапамагае кліентам дасягнуць паслядоўнай масавай вытворчасці, адначасова падтрымліваючы больш шырокае ўкараненне керамічных падложак DPC у паўправадніковых і перадавых электронных прыладах.
-Гэты артыкул быў апублікаваны вытворца абсталявання для вакуумнага нанясення пакрыццяўВакуумная кампанія Чжэньхуа
Час публікацыі: 27 жніўня 2026 г.