

مع استمرار تطور الرقائق والأجهزة الإلكترونية نحو التصغير وزيادة التكامل، لم يعد تصنيع الدوائر على سطح الركائز الخزفية وحده كافيًا لتلبية متطلبات التوصيل والتوجيه المتزايدة. لذا، باتت الوصلات الدقيقة ضرورية لتوصيل الجانبين الأمامي والخلفي للركيزة كهربائيًا، مما يُقصر مسارات التوصيل ويزيد كثافة الدوائر. ونتيجةً لذلك، انتشر استخدام تقنية التمعدن عبر النحاس المطلي مباشرةً (DPC) على نطاق واسع في تطبيقات متنوعة تشمل مصابيح LED، والليزر، والاتصالات الضوئية، وأجهزة الترددات اللاسلكية، وإلكترونيات الطاقة.
مع ذلك، فإن الركائز الخزفية عازلة كهربائياً بطبيعتها. ولا يكفي مجرد تشكيل ثقوب دقيقة عبر الركيزة لتحقيق التوصيل الكهربائي بين الجانبين. يكمن التحدي الحقيقي في تشكيل طبقة أساسية معدنية متصلة وموثوقة على طول الجدران الداخلية لهذه الثقوب.
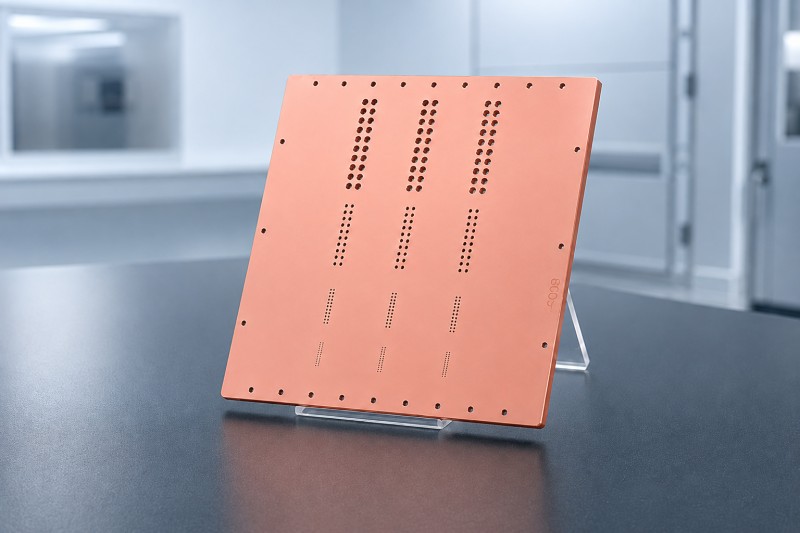
1. كيف يتم إنشاء الاستمرارية الكهربائية من خلال الثقوب الدقيقة الخزفية؟
تبدأ عملية الترسيب المباشر للطبقة المعدنية عادةً بالحفر بالليزر لتشكيل ثقوب دقيقة في الركيزة الخزفية، وتكون عادةً على شكل ثقوب مخروطية أو مستقيمة. بعد ذلك، تُنظف الثقوب الدقيقة وسطح الركيزة جيدًا وتُزال الغازات منهما للتخلص من بقايا الحفر والرطوبة والملوثات الأخرى. ثم تُستخدم عملية الترسيب بالرش الفراغي لترسيب طبقة لاصقة من التيتانيوم، بسمك يتراوح عادةً بين 50 و200 نانومتر، تليها طبقة أساسية موصلة من النحاس، بسمك يتراوح عادةً بين 0.5 و2 ميكرومتر، على سطح الركيزة وعلى طول الجدران الداخلية للثقوب الدقيقة.
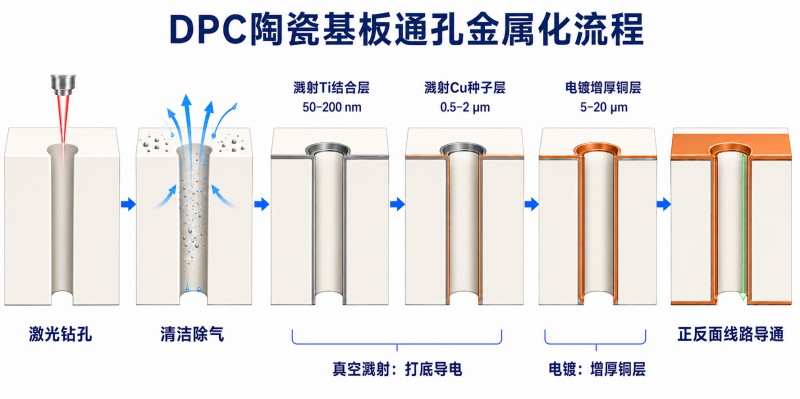
تعمل طبقة التيتانيوم كطبقة لاصقة لتحسين قوة الترابط بين الغشاء المعدني والركيزة الخزفية، بينما توفر طبقة النحاس الأساسية قاعدة موصلة متصلة لعملية الطلاء الكهربائي اللاحقة. ثم تُبنى طبقة النحاس بشكل إضافي عن طريق الطلاء الكهربائي، عادةً إلى سمك يتراوح بين 5 و20 ميكرومتر، مما يُرسي في النهاية اتصالًا كهربائيًا موثوقًا بين الدوائر على الجانبين الأمامي والخلفي عبر الثقوب المعدنية. بعبارة أخرى، يوفر الترسيب الفراغي القاعدة الموصلة، بينما يزيد الطلاء الكهربائي اللاحق من سمك النحاس، مما يقلل مقاومة الثقوب ويُحسّن موثوقية التوصيلات.
على الرغم من أن العملية تبدو مباشرة، إلا أن الاتصال الموثوق به يعتمد على شرط أساسي واحد: يجب أن تغطي طبقة البذور Ti/Cu سطح الركيزة والجدار الداخلي بالكامل لكل ثقب دقيق بشكل كامل ومستمر.
2. أربعة تحديات رئيسية لترسيب طبقات Ti/Cu الأولية بالرش الفراغي لوصلات DPC
إن تكوين طبقة بذرة متصلة داخل الثقوب الدقيقة الضيقة ليس بالأمر السهل. إذ يمكن أن تؤثر البقايا المتبقية داخل هذه الثقوب على التصاق الطبقة، كما أن شكل الثقوب الدقيقة يزيد من صعوبة تغطية الجدران الجانبية. ويمكن أن تعيق الانقطاعات الموضعية في طبقة البذرة عملية الطلاء الكهربائي اللاحقة، في حين أن الاختلافات بين مواقع الركائز المختلفة ودفعات الإنتاج قد تؤثر على استقرار العملية بشكل عام. ويمكن تلخيص التحديات الرئيسية للترسيب بالرش الفراغي لطلاء المعادن عبر الثقوب الدقيقة بتقنية DPC في أربعة مجالات.
1. يمكن أن تؤدي البقايا الموجودة داخل الثقوب الموصلة إلى إضعاف التصاق الفيلم
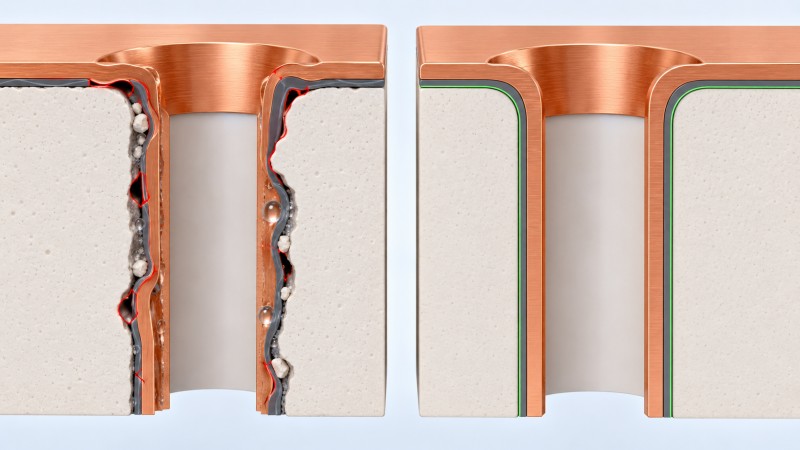
بعد الحفر بالليزر، قد تحتوي الركائز الخزفية على جزيئات خزفية، ومواد مُعاد تشكيلها، وبقايا حفر، ورطوبة ممتصة داخل الثقوب الدقيقة. بالنسبة للثقوب الدقيقة ذات الأقطار الصغيرة ونسب الأبعاد العالية، غالبًا ما يكون إزالة هذه البقايا أصعب بكثير من إزالة التلوث السطحي. إذا لم تكن عمليات التنظيف وإزالة الغازات كافية، فقد لا تُشكّل طبقة التيتانيوم اللاصقة رابطة قوية وموثوقة مع الجدار الجانبي الخزفي. قد لا تظهر هذه العيوب فورًا بعد الطلاء، ولكنها قد تتطور تدريجيًا إلى تقرحات وانفصال طبقات أثناء عمليات الطلاء الكهربائي أو اللحام أو التشغيل في درجات حرارة عالية.
2. زيادة نسبة العرض إلى الارتفاع تجعل تغطية الجدران الجانبية أكثر صعوبة
لا يمكن تقييم صعوبة التذرية في الثقوب المجهرية بناءً على عمقها فقط؛ بل إن نسبة العمق إلى القطر - أو ما يُعرف بنسبة العرض إلى الارتفاع - لها أهمية مماثلة. على سبيل المثال، ثقب بقطر 60 ميكرومتر وعمق 300 ميكرومتر تكون نسبة العرض إلى الارتفاع فيه 5:1. مع ازدياد هذه النسبة، يُحدث مدخل الثقب تظليلاً هندسياً أكبر للجسيمات المتذرية، مما يقلل من عدد الجسيمات التي تصل إلى الجزء الأوسط من الجدار الجانبي. قد ينتج عن ذلك طبقات سميكة نسبياً على سطح الركيزة وبالقرب من فتحة الثقب، بينما يصبح الجزء الأوسط من الجدار الجانبي للثقب أرق بكثير أو حتى غير متصل.
3. قد تمنع طبقة البذور غير المكتملة التوصيل الموثوق عبر الوصلات البينية.
لا يقتصر الشرط الأساسي لتقنية التمعدن عبر التوصيل المباشر للنحاس (DPC) على وجود النحاس على جدار التوصيل، بل يتعداه إلى ضمان امتداد طبقة الترسيب Ti/Cu بشكل متواصل من الجهة الأمامية للركيزة، على طول جدار التوصيل بالكامل، وصولاً إلى الجهة الخلفية. حتى أدنى انقطاع في طبقة الترسيب قد يعيق مسار التوصيل اللازم لعملية الطلاء الكهربائي اللاحقة. لذا، لا يمكن تقييم جودة طبقة الترسيب بالاعتماد فقط على مظهر السطح أو متوسط سمك الطبقة. يجب إيلاء اهتمام خاص لأرق جزء من جدار التوصيل، والتأكد من استمرارية التوصيل الكهربائي على امتداد مسار التمعدن.
4. لا يضمن اجتياز عينة واحدة استقرار المنتج من دفعة إلى أخرى.
لا يعني تحقيق سُمك طبقة الطلاء السطحية المطلوب على عينة واحدة بالضرورة أن العملية جاهزة للإنتاج بكميات كبيرة. يتطلب تصنيع الطلاء النبضي المباشر (DPC) أيضًا تحكمًا دقيقًا في تجانس الطلاء بين السطحين الأمامي والخلفي، وبين مركز وحافة الركيزة، وعبر مواضع التثبيت المختلفة، ومن دفعة إلى أخرى. بالنسبة للركائز الخزفية التي تحتوي على عدد كبير من الثقوب الدقيقة، لا ينبغي أن يقتصر تقييم العملية على متوسط سُمك طبقة الطلاء فقط. والأهم من ذلك، يجب أن تحافظ أرق منطقة في جدار الثقب على الموصلية الكهربائية المطلوبة للطلاء الكهربائي اللاحق.
3. ماذا يحدث عندما لا يتم ترسيب طبقة البذور بشكل صحيح؟
توفر طبقة الأساس من التيتانيوم/النحاس الموصلة اللازمة لعملية الطلاء الكهربائي اللاحقة. إذا كانت طبقة الأساس على جدار الوصلة رقيقة جدًا، أو غير مغطاة بالكامل، أو تحتوي على فواصل، فلن ينتقل تيار الطلاء الكهربائي بشكل متواصل على طول الجدار، ولن تتمكن أيونات النحاس من الاختزال والترسيب بشكل صحيح في المواقع المعيبة. مع تقدم عملية الطلاء الكهربائي وتراكم طبقة النحاس، قد تتطور مناطق صغيرة في البداية ذات تغطية غير كافية إلى فراغات في طبقة النحاس، أو نقص موضعي في السماكة، أو طلاء غير متواصل داخل الوصلة.
تؤثر هذه العيوب بشكل مباشر على جودة توصيل الدوائر على جانبي الركيزة الخزفية. في الحالات الأقل خطورة، قد تؤدي إلى زيادة مقاومة التوصيلات، وتوليد حرارة موضعية، وتقلبات في الأداء الكهربائي. أما في الحالات الأكثر خطورة، فقد تفشل الدوائر على الجانبين في تحقيق التوصيل الكهربائي. أثناء عمليات اللحام اللاحقة، أو التعرض لدرجات حرارة عالية، أو دورات التبريد والتسخين، قد تتطور في المناطق المعيبة فقاعات، أو انفصال طبقات، أو تشققات في الدوائر، مما يقلل من إنتاجية المنتج وموثوقيته على المدى الطويل، وقد يؤدي إلى تعطل الجهاز.
4. حلول شركة Zhenhua Vacuum للإنتاج الضخم للركائز الخزفية عبر التمعدن - خط إنتاج طلاء الفراغ للركائز الخزفية بتقنية DPC
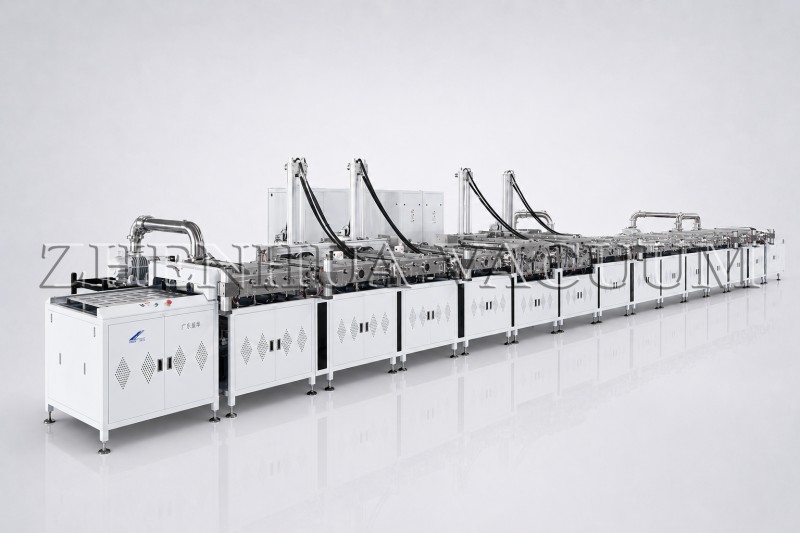
مزايا المعدات:
الأتمتة: نظام الطلاء ونقل حاملات قطع العمل المؤتمت بالكامل يقلل من التدخل اليدوي مع تحسين كفاءة الإنتاج وتقصير وقت الدورة الإجمالي.
الإنتاجية: يدعم ركائز بحجم 120 مم × 120 مم بسعة إنتاجية تصل إلى 288 قطعة في الساعة.
الأداء: يحسن التوصيل الكهربائي مع تعزيز أداء تبديد الحرارة للركيزة الخزفية.
عبر التمعدن: يتيح تكوين المجال المغناطيسي الأمثل تغطية طلاء فعالة وموحدة داخل الثقوب الدقيقة.
العملية: تدعم الطلاء على الوجهين لتحسين تجانس سمك الفيلم بشكل عام واتساق الطلاء.
التطبيقات:
يمكن للمعدات أن ترسب مجموعة متنوعة من الأغشية المعدنية الأساسية، بما في ذلك التيتانيوم والنحاس والألومنيوم والقصدير والكروم والفضة والنيكل، وقد تم تطبيقها على نطاق واسع في صناعات أشباه الموصلات والمكونات الإلكترونية لتطبيقات مثل الركائز الخزفية والمكثفات الخزفية وحزم/دعامات LED الخزفية.
5. الخاتمة
تركز شركة Zhenhua Vacuum على عملية الترسيب الفراغي الأمامية لتصنيع ركائز السيراميك DPC. من خلال تحسين تغطية الجدران الجانبية للثقوب الدقيقة ودمج تقنية الطلاء على الوجهين مع الإنتاج الآلي، يوفر هذا الحل طبقات أساسية مستقرة من التيتانيوم/النحاس لعملية الطلاء الكهربائي اللاحقة، بالإضافة إلى وصلات موثوقة بين الثقوب. يساعد هذا العملاء على تحقيق إنتاج ضخم متسق، ويدعم في الوقت نفسه التوسع في استخدام ركائز السيراميك DPC في تطبيقات أشباه الموصلات والإلكترونيات المتقدمة.
نُشرت هذه المقالة بواسطة مصنع معدات الطلاء بالتفريغمكنسة كهربائية من شركة تشنهوا
تاريخ النشر: 27 أغسطس 2026