

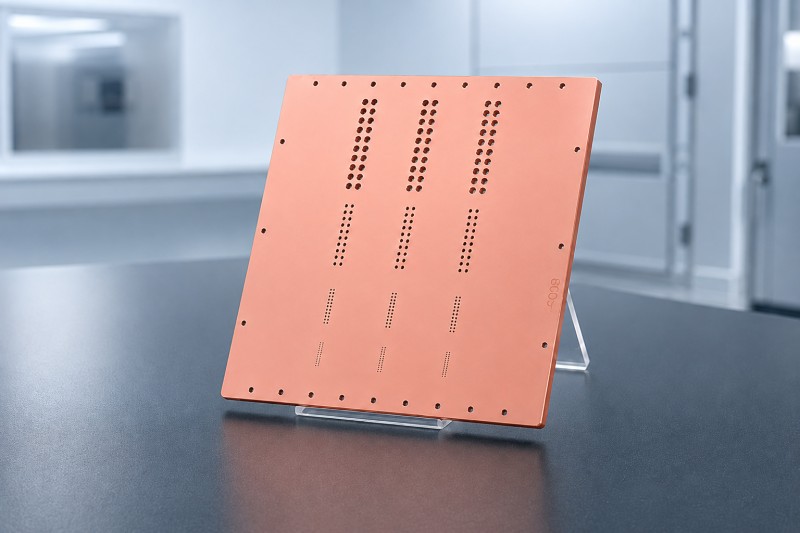
По мере того, как микросхемы и электронные устройства продолжают развиваться в направлении миниатюризации и повышения степени интеграции, изготовление схем исключительно на поверхности керамических подложек больше не может удовлетворять все более высоким требованиям к межсоединениям и трассировке. Поэтому для электрического соединения лицевой и обратной сторон подложки требуются микропереходы, сокращающие пути межсоединений и увеличивающие плотность схем. В результате технология металлизации с прямым медным покрытием (DPC) получила широкое распространение в таких областях применения, как светодиоды, лазеры, оптическая связь, радиочастотные устройства и силовая электроника.
Однако керамические подложки по своей природе являются электрическими изоляторами. Простое формирование микроотверстий в подложке не обеспечивает электрической непрерывности между двумя сторонами. Настоящая проблема заключается в формировании непрерывного и надежного металлического затравочного слоя вдоль внутренних стенок микроотверстий.
1. Как обеспечивается электрическая целостность через керамические микроотверстия?
Металлизация методом DPC обычно начинается с лазерного сверления для формирования микроотверстий в керамической подложке, как правило, в виде конических или сквозных отверстий. Затем микроотверстия и поверхность подложки тщательно очищаются и дегазируются для удаления остатков сверления, влаги и других загрязнений. После этого используется процесс вакуумного напыления для нанесения адгезионного слоя Ti, обычно толщиной 50–200 нм, а затем проводящего затравочного слоя Cu, обычно толщиной 0,5–2 мкм, на поверхность подложки и вдоль внутренних стенок микроотверстий.
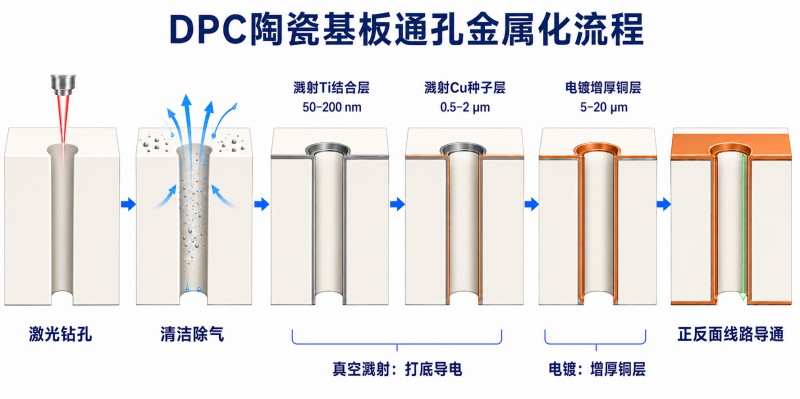
Слой титана служит адгезионным слоем, улучшающим прочность сцепления между металлической пленкой и керамической подложкой, в то время как затравочный слой меди обеспечивает непрерывную проводящую основу для последующего электроосаждения. Затем слой меди дополнительно наращивается методом электроосаждения, обычно до толщины 5–20 мкм, в конечном итоге обеспечивая надежную электрическую непрерывность между цепями на лицевой и обратной сторонах через металлизированные переходные отверстия. Проще говоря, вакуумное напыление обеспечивает проводящую основу, а последующее электроосаждение наращивает толщину меди, тем самым уменьшая сопротивление переходных отверстий и повышая надежность межсоединений.
Хотя процесс кажется простым, надежность межсоединений зависит от одного критически важного условия: затравочный слой Ti/Cu должен полностью и непрерывно покрывать поверхность подложки и всю внутреннюю стенку каждого микроотверстия.
2. Четыре ключевые проблемы вакуумного напыления затравочных слоев Ti/Cu для DPC-переходов
Формирование сплошного затравочного слоя внутри узких микроотверстий — задача далеко не простая. Остатки, остающиеся внутри отверстий, могут ухудшить адгезию пленки, а геометрия микроотверстий значительно затрудняет покрытие боковых стенок. Локальные разрывы в затравочном слое могут нарушить последующее электроосаждение, а различия между различными участками подложки и производственными партиями могут повлиять на общую стабильность процесса. Ключевые проблемы вакуумного напыления для металлизации DPC-отверстий можно суммировать в четырех областях.
1. Остатки внутри переходных отверстий могут ухудшить адгезию пленки.
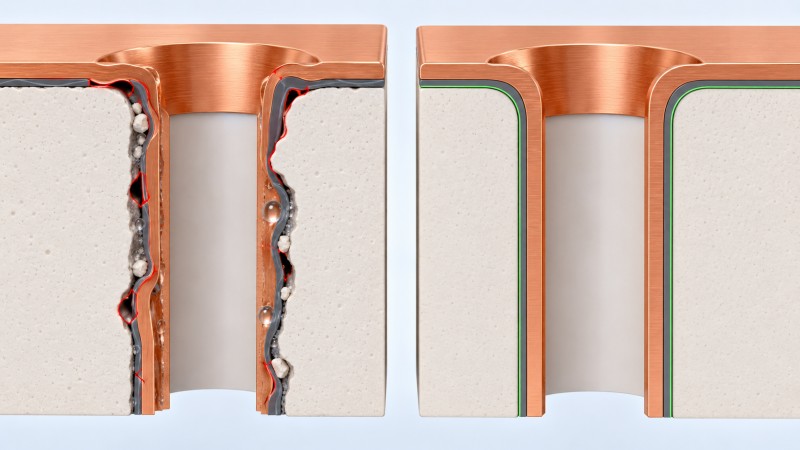
После лазерного сверления в керамических подложках могут содержаться частицы керамики, переплавленный материал, осколки от сверления и адсорбированная влага внутри микроотверстий. Для микроотверстий малого диаметра и высокого соотношения сторон эти остатки часто гораздо сложнее удалить, чем поверхностные загрязнения. Если очистка и дегазация недостаточны, слой титана может не образовать прочного и надежного соединения с керамической боковой стенкой. Такие дефекты могут не проявляться сразу после нанесения покрытия, но могут постепенно перерасти в образование пузырей и расслоение во время последующего электролитического осаждения, пайки или работы при высоких температурах.
2. Более высокое соотношение сторон затрудняет покрытие боковых стенок.
Сложность распыления в микроотверстии нельзя оценить только по его глубине; соотношение глубины и диаметра отверстия — соотношение сторон — имеет не меньшее значение. Например, отверстие диаметром 60 мкм и глубиной 300 мкм имеет соотношение сторон 5:1. По мере увеличения соотношения сторон входное отверстие создает большее геометрическое затенение распыляемых частиц, уменьшая количество частиц, которые могут достичь средней части боковой стенки. Это может привести к образованию относительно толстых пленок на поверхности подложки и вблизи отверстия, в то время как средняя часть боковой стенки отверстия становится значительно тоньше или даже прерывистой.
3. Неполный слой зародыша может препятствовать надежному соединению.
Основное требование к металлизации сквозных отверстий методом DPC заключается не просто в наличии меди на стенке отверстия, а в том, может ли затравочный слой Ti/Cu непрерывно простираться от лицевой стороны подложки вдоль всей боковой стенки отверстия до обратной стороны. Даже небольшой разрыв в затравочном слое может прервать проводящий путь, необходимый для последующего электроосаждения. Поэтому качество затравочного слоя нельзя оценивать исключительно по внешнему виду поверхности или средней толщине пленки. Особое внимание следует уделить самому тонкому участку боковой стенки отверстия и тому, сохраняется ли непрерывная электрическая проводимость по всей металлизированной поверхности.
4. Прохождение проверки одной пробы не гарантирует стабильность от партии к партии.
Достижение требуемой толщины поверхностной пленки на одном образце не обязательно означает, что процесс готов к массовому производству. Производство методом DPC также требует строгого контроля равномерности покрытия между лицевой и обратной поверхностями, между центральной и краевой областями подложки, в разных положениях зажима и от партии к партии. Для керамических подложек, содержащих большое количество микроотверстий, оценка процесса не должна фокусироваться исключительно на средней толщине пленки. Что еще важнее, самая тонкая область боковой стенки отверстия должна постоянно поддерживать электропроводность, необходимую для последующего электроосаждения.
3. Что происходит, если семенной слой не был должным образом сформирован?
Затравочный слой Ti/Cu обеспечивает проводящую основу, необходимую для последующего электроосаждения. Если затравочный слой на боковой стенке переходного отверстия слишком тонкий, не полностью покрыт или содержит разрывы, ток электроосаждения не может непрерывно передаваться вдоль боковой стенки, и ионы меди не могут должным образом восстанавливаться и осаждаться в дефектных местах. По мере протекания электроосаждения и наращивания медного слоя первоначально небольшие участки недостаточного покрытия могут перерасти в пустоты медного слоя, локальные дефекты толщины или прерывистое осаждение внутри переходного отверстия.
Эти дефекты напрямую влияют на качество межсоединений цепей на лицевой и обратной сторонах керамической подложки. В менее серьезных случаях они могут привести к увеличению сопротивления переходных отверстий, локальному выделению тепла и колебаниям электрических характеристик. В более серьезных случаях цепи на обеих сторонах могут не обеспечивать электрическую непрерывность. В процессе последующей пайки, высокотемпературного старения или термического циклирования дефектные участки могут дополнительно образовывать пузыри, расслоения или растрескивания цепей, что снижает выход годной продукции и долговременную надежность и потенциально может привести к выходу устройства из строя.
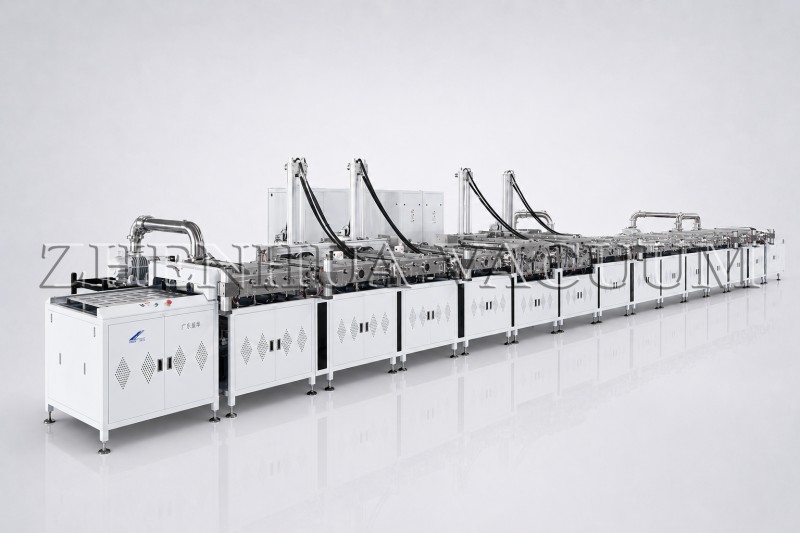
4. Решение компании Zhenhua Vacuum для массового производства покрытий на керамических подложках методом металлизации — линия вакуумного нанесения покрытий на керамические подложки DPC.
Преимущества оборудования:
Автоматизация: Полностью автоматизированная система нанесения покрытия и перемещения заготовки на подложку сокращает ручное вмешательство, повышает эффективность производства и сокращает общее время цикла.
Производительность: Поддерживает подложки размером 120 мм × 120 мм с производительностью до 288 штук в час.
Характеристики: Улучшает электропроводность, одновременно повышая эффективность теплоотвода керамической подложки.
Металлизация микроотверстий: оптимизированная конфигурация магнитного поля обеспечивает эффективное и равномерное покрытие внутри микроотверстий.
Технологический процесс: Поддерживает двухстороннее нанесение покрытия для улучшения общей однородности толщины пленки и стабильности покрытия.
Приложения:
Данное оборудование позволяет наносить пленки из различных элементарных металлов, включая Ti, Cu, Al, Sn, Cr, Ag и Ni, и широко применяется в полупроводниковой и электронной промышленности для таких целей, как изготовление керамических подложек, керамических конденсаторов и керамических корпусов/подложек для светодиодов.
5. Заключение
Компания Zhenhua Vacuum специализируется на процессе вакуумного напыления на начальном этапе производства DPC-подложек. Благодаря улучшению покрытия боковых стенок микроотверстий и сочетанию технологии двухстороннего нанесения покрытия с автоматизированным производством, решение обеспечивает стабильные затравочные слои Ti/Cu для последующего электроосаждения и надежное соединение переходных отверстий. Это помогает клиентам достичь стабильного массового производства, способствуя более широкому внедрению керамических подложек DPC в полупроводниковой и передовой электронной промышленности.
Эта статья была опубликована производитель оборудования для вакуумного напыленияВакуум Чжэньхуа
Дата публикации: 27 августа 2026 г.