

1. Еволюція попиту: високорівневе інтелектуальне керування ставить нові вимоги до антенних конструкцій
Оскільки інтелектуальне керування розвивається в напрямку вдосконаленої NOA, перспективні далекобійні міліметрові радіолокаційні станції стикаються з зростаючим тиском на систематичне підвищення продуктивності. Покращення дальності виявлення, кутової роздільної здатності та стабільності сигналу висувають вищі вимоги до ефективності передачі радіочастот базовими антенними структурами.
Зростання ринку ще більше прискорює цю тенденцію. Згідно зі статистикою Zoss Automotive Research, обсяг встановлення 4D міліметрових радарів досяг 2,737 мільйона одиниць у 2024 році. Очікується, що цей показник зросте до 11,06 мільйона одиниць у 2025 році та перевищить 50 мільйонів одиниць до 2030 року. Тим часом, за прогнозами, рівень проникнення 4D міліметрових радарів зросте з 26,0% у 2025 році до 54,5% у 2030 році. Оскільки частка встановлення перспективних 4D радарів та 4D кутових радарів продовжує зростати, автомобільні міліметрові радари переходять від базової конфігурації зондування до модернізації системи, що характеризується вищою точністю, вищою роздільною здатністю та вищою стабільністю.
У діапазоні частот 77 ГГц звичайні мікросмужкові антени для друкованих плат стикаються з фізичними обмеженнями, такими як високі діелектричні втрати та обмежена ефективність випромінювання, що ускладнює повне задоволення вимог щодо виявлення на наддалекому радіусі дії 300 метрів та 4D-візуалізації. На цьому тлі хвилеводні антени з низькими втратами та високим коефіцієнтом посилення поступово стають важливим варіантом для високопродуктивних автомобільних радарів.
Наразі хвилеводні антени в основному поділяються на металеві хвилеводи та металізовані пластикові хвилеводи. Металеві хвилеводи пов'язані з високими витратами на обробку та великою вагою, що створює вузькі місця для великомасштабного масового виробництва. Металізовані пластикові хвилеводи, які поєднують литі під тиском 3D-порожнини з напиленням провідної плівки методом PVD, пропонують інженерні переваги в легкій конструкції та стабільності виробництва, і стають важливим напрямком розвитку галузі.
Однак, інженерні переваги не обов'язково означають зрілість масового виробництва. Від конструкторських креслень до великомасштабного виробництва автомобільного класу, металізовані пластикові хвилеводи все ще повинні подолати численні бар'єри в матеріалах, процесах та обладнанні.
2. Від переваг дизайну до стабільності масового виробництва: металізовані пластикові хвилеводи все ще стикаються з проблемами продуктивності
На лабораторному етапі пластикові хвилеводні антени можуть досягти високих радіочастотних характеристик завдяки структурному проекту та оптимізації процесу. Однак, після того, як вони потрапляють у серійне виробництво, стабільність продуктивності часто стає основною проблемою, що впливає на реалізацію проекту.
Для складних тривимірних хвилеводних структур точність лиття під тиском, стабільність матеріалу, стан поверхні, очищення та попередня обробка, позиціонування кріплення та процес металізація PVD впливають на кінцевий результат. Будь-яке відхилення на одному з цих етапів може призвести до розриву плівки, недостатньої локальної провідності, зниження адгезії або незначної структурної деформації, що зрештою впливає на радіочастотні показники, такі як S-параметри, внесені втрати та коефіцієнт посилення.
Під час етапу впровадження масового виробництва деяких складних конструкційних виробів вихід металізації першого проходу може значно коливатися. Якщо вихід залишається на відносно низькому рівні протягом тривалого періоду, це означає не лише брак литих деталей, але й постійне збільшення витрат цільових матеріалів, часу роботи обладнання, витрат на оплату праці та витрат на перевірку. Для виробників антен та виробників обладнання справжня проблема полягає не лише в тому, чи можна покривати продукт, а в тому, чи можна досягти стабільної, повторюваної та масово вироблюваної якості плівки в умовах безперервного виробництва.
Це також означає, що промислова конкуренція за металізовані пластикові хвилеводні антени зрештою пошириться від проектування до виробництва. Компанії, які зможуть встановити стабільне технологічне вікно для металізації складних структур, контролю термічної деформації та стабільності партій, матимуть кращі можливості для отримання переваги в ланцюжку масового виробництва автомобільних міліметрових радарів.
3. Основна причина коливань текучості: складні 3D-структури висувають вищі вимоги до процесів PVD
На відміну від плоских підкладок, пластикові хвилеводні антени для автомобільних міліметрових радарів зазвичай мають глибокі канавки, вузькі прорізи, глухі отвори, бічні стінки та багатошарові тривимірні резонаторні структури. Ці структури висувають вищі вимоги до процесу металізації PVD, головним чином у двох аспектах.
3.1 Висока складність покриття у складних конструкціях: недостатня товщина плівки може виникати у глибоких канавках та бічних стінках
PVD-осаджування має певний ступінь спрямованості. Під час роботи зі складними тривимірними хвилеводними структурами, якщо розташування джерела мішені, іонна підтримка, рух кріплення та керування параметрами процесу є недостатніми, навколо отворів або крайових областей може відбуватися товстіше осадження, тоді як дно глибоких канавок, внутрішні стінки та бічні стінки можуть мати тонке покриття або навіть недостатнє покриття.
Для сигналів міліметрових хвиль у діапазоні від 77 ГГц до 79 ГГц безперервність та електропровідність металевої плівки безпосередньо впливають на ефективність передачі радіочастот. Якщо локальна товщина плівки недостатня всередині складних структур, втрати енергії електромагнітних хвиль можуть збільшитися, що впливає на внесені втрати, коефіцієнт посилення та стабільність сигналу антени. Тому металізація пластикових хвилеводів — це не простий процес декоративного покриття поверхні, а функціональний процес металізації, спрямований на покращення радіочастотних характеристик.
3.2 Інженерні пластмаси чутливі до температури: накопичення тепла під час PVD може спричинити відхилення розмірів
Металізовані пластикові хвилеводні антени зазвичай використовують модифіковані інженерні пластмаси, такі як PPS. Хоча ці матеріали мають добру термостійкість та розмірну стабільність, вони все ще піддаються впливу бомбардування частинками, плазмового середовища та постійного нагрівання під час процесу PVD.
Через обмежену теплопровідність інженерних пластмас, якщо неправильно контролювати температуру обладнання, проектувати охолодження та виробничі процеси, локальне тепло може легко накопичуватися, що призводить до термічного напруження та незначної деформації. Для антен міліметрового діапазону радіолокаційних систем зміни розмірів у структурі порожнини можуть впливати на резонансні характеристики та стабільність радіочастот. Навіть незначна деформація може призвести до відхилення кінцевих результатів випробувань від проектних вимог.
Таким чином, обладнання для PVD-обробки металізованих пластикових хвилеводних антен повинно одночасно вирішувати дві ключові проблеми: покриття складної структури та контроль пластичної термічної деформації. Тільки за умови підтримки якості плівки та розмірної стабільності підкладки можна досягти стабільної роботи радіочастотних каналів.
4. Рішення Zhenhua для безперервного вакуумного PVD: системний підхід до металізації антен автомобільних радарів
Щоб задовольнити потреби масового виробництва пластикових хвилеводних антен для автомобільних міліметрових радарів, компанія Zhenhua Vacuum запустила високопродуктивне рішення для безперервного масового виробництва методом PVD, орієнтоване на металізацію складних тривимірних структур. Рішення об'єднує структуру обладнання, керування охолодженням, метод напилення, конструкцію кріплення та оптимізацію технологічного вікна для покращення рівномірності покриття плівкою, безперервності провідності, стабільності адгезії та розмірної стабільності пластикових підкладок.
4.1 Високоіонізаційне осадження та оптимізоване розташування мішені покращують можливості покриття у складних структурах
Щоб вирішити проблеми покриття глибоких канавок, глухих отворів та бічних стінок, компанія Zhenhua Vacuum оптимізувала систему іонного розпилення, систему магнетронного розпилення та розташування джерела мішені. Завдяки збільшенню активності металевих частинок та покращенню розподілу кутів падіння, це рішення покращує покриття плівки всередині складних тривимірних структур.
Порівняно зі звичайним обладнанням для нанесення покриттів на плоску основу, це рішення робить більший акцент на безперервності плівки на дні глибоких канавок, у ділянках бічних стінок та кутах конструкції. Це може зменшити ризики локального підшарового покриття, пропусків покриття та недостатньої провідності, тим самим покращуючи загальну узгодженість металізованої плівки в складних хвилеводних структурах.
4.2 Багатоступеневе керування охолодженням зменшує ризики, пов'язані з розмірами, спричинені накопиченням тепла
Щоб вирішити проблему температурної чутливості інженерних пластмас під час PVD-обробки, компанія Zhenhua Vacuum впровадила багатоступеневу конструкцію охолодження у свою систему безперервного покриття. Завдяки поетапному та рівномірному керуванню охолодженням, тепло, що утворюється під час нанесення покриттів, може вчасно вивільнятися, зменшуючи вплив локального накопичення тепла на розмірну стабільність пластикових підкладок.
Така конструкція допомагає зменшити ризики мікродеформації, деформації та структурних відхилень, дозволяючи пластиковій порожнині хвилеводу підтримувати кращу розмірну консистенцію під час металізації та забезпечуючи стабільну структурну основу для подальших радіочастотних випробувань.
4.3 Незалежна конструкція камери покращує стабільність безперервного виробництва
Порівняно з традиційними однокамерними системами пакетного покриття, які схильні до накопичення тепла, коливань процесу та обмежень часу обробки під час тривалого покриття, Zhenhua Vacuum використовує архітектуру безперервного виробництва, в якій різні етапи процесу виконуються в незалежних камерах.
Конструкція незалежної камери допомагає досягти ізоляції процесу, контролю тактів та стабільності параметрів, зменшуючи взаємні перешкоди між різними етапами процесу. Заготовки можна безперервно переміщувати між функціональними камерами, тоді як попередня обробка, напилення, охолодження та інші етапи процесу можна гнучко налаштовувати відповідно до структури продукту та вимог до плівки. Це забезпечує більш стабільну основу обладнання для великомасштабного виробництва пластикових хвилеводних антен.
5. Від обладнання до валідації процесу: сприяння масовому виробництву металізації пластикових хвилеводних антен
Металізація пластикових хвилеводних антен для автомобільних міліметрових радарів – це не змагання, засноване на одному параметрі обладнання, а змагання скоординованих можливостей різних матеріалів, конструкцій, процесів та обладнання. PVD-рішення, дійсно придатне для масового виробництва, повинно відповідати наступним вимогам: плівка повинна мати добру безперервність та електропровідність; складні внутрішні структури повинні досягати стабільного покриття; пластикова підкладка повинна підтримувати стабільність розмірів під час нанесення; серійне виробництво має бути повторюваним та послідовним; а результати процесу повинні бути сумісними з подальшими радіочастотними випробуваннями та валідацією автомобільного класу.
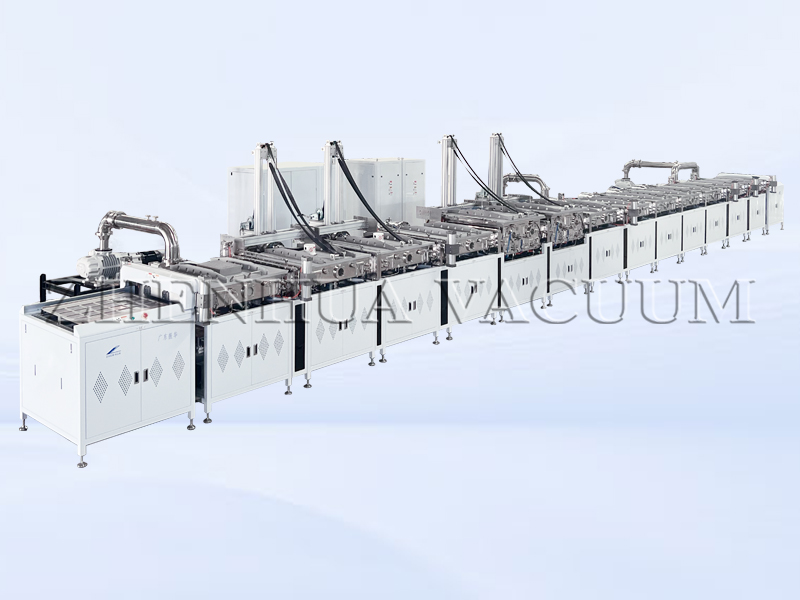
Рішення Zhenhua Vacuum для безперервного масового виробництва методом PVD було розроблено з урахуванням цих ключових показників. Це рішення може забезпечити індивідуальний відбір проб та оптимізацію параметрів процесу відповідно до структури зразків, систем матеріалів, вимог до плівки та цільових показників продуктивності клієнтів. Воно допомагає клієнтам перевіряти товщину плівки, покривну здатність, адгезію, електропровідність та стабільність партії, забезпечуючи стабільну основу металізації для подальшої перевірки радіочастотних характеристик, включаючи S-параметри, внесені втрати та коефіцієнт посилення.
Висновок
Модернізація автомобільних систем міліметрового радіолокаційного зондування на перший погляд виглядає як конкуренція мікросхем, алгоритмів та системної архітектури. Однак, на глибшому рівні, це скоординована еволюція матеріалів, процесів та високоякісного виробничого обладнання.
Для металізованих пластикових хвилеводних антен конструктивні переваги низьких втрат, високого коефіцієнта посилення та легкої конструкції повинні зрештою бути реалізовані за рахунок стабільних, повторюваних та масштабованих виробничих можливостей. Обладнання для металізації PVD – це не просто виробничий інструмент для поверхневого покриття; це ключовий фактор, що визначає якість плівки, стабільність партії та вихід масового виробництва.
-Цю статтю опубліковано компанією Zhenhua Vacuum, виробником Обладнання для металізації PVD для пластикових хвилеводних антен.
Час публікації: 19 травня 2026 р.