

1. Эвалюцыя попыту: інтэлектуальнае кіраванне высокага ўзроўню прад'яўляе новыя патрабаванні да антэнных канструкцый
Па меры развіцця інтэлектуальнага кіравання ў бок перадавых тэхналогій радыёлакацыі міліметровага дыяпазону (NOA), перспектыўныя далёкасяжныя радыёлакатары міліметровага дыяпазону сутыкаюцца з усё большым ціскам на сістэматычнае павышэнне прадукцыйнасці. Паляпшэнне далёкасці выяўлення, вуглавога разрознення і стабільнасці сігналу прад'яўляе больш высокія патрабаванні да эфектыўнасці перадачы радыёчастотных сігналаў базавых антэнных канструкцый.
Рост рынку яшчэ больш паскарае гэтую тэндэнцыю. Згодна са статыстыкай Zoss Automotive Research, аб'ём устаноўкі 4D міліметровых радараў дасягнуў 2,737 мільёна адзінак у 2024 годзе. Чакаецца, што гэтая лічба вырасце да 11,06 мільёна адзінак у 2025 годзе і перавысіць 50 мільёнаў адзінак да 2030 года. Тым часам прагназуецца, што ўзровень пранікнення 4D міліметровых радараў павялічыцца з 26,0% у 2025 годзе да 54,5% у 2030 годзе. Па меры таго, як доля ўстаноўкі 4D-радараў перспектыўнага агляду і 4D-радараў кутняга агляду працягвае расці, аўтамабільныя міліметровыя радары пераходзяць ад базавай канфігурацыі да мадэрнізацыі сістэмы, якая характарызуецца больш высокай дакладнасцю, больш высокім дазволам і большай стабільнасцю.
У дыяпазоне частот 77 ГГц звычайныя мікрапалосныя патч-антэны на друкаваных платах сутыкаюцца з фізічнымі абмежаваннямі, такімі як высокія дыэлектрычныя страты і абмежаваная эфектыўнасць выпраменьвання, што ўскладняе поўнае выкананне патрабаванняў да выяўлення на звышвялікім адлегласці да 300 метраў і 4D-візуалізацыі. У сувязі з гэтым хваляводныя антэны з нізкімі стратамі і высокім каэфіцыентам узмацнення паступова становяцца важным варыянтам для высокапрадукцыйных аўтамабільных радараў.
У цяперашні час хваляводныя антэны ў асноўным падзяляюцца на металічныя хваляводы і металізаваныя пластыкавыя хваляводы. Металічныя хваляводы маюць высокія выдаткі на апрацоўку і вялікую вагу, што стварае перашкоды для масавай вытворчасці ў вялікіх маштабах. Металізаваныя пластыкавыя хваляводы, якія спалучаюць у сабе літыя пад ціскам трохмерныя паражніны з нанясеннем праводзячай плёнкі метадам PVD, прапануюць інжынерныя перавагі ў лёгкай канструкцыі і аднастайнасці вытворчасці і становяцца важным напрамкам развіцця прамысловасці.
Аднак інжынерныя перавагі не абавязкова азначаюць сталасць масавай вытворчасці. Ад канструкцыйных чарцяжоў да буйнамаштабнай вытворчасці аўтамабільнага класа, металізаваныя пластыкавыя хваляводы ўсё яшчэ павінны пераадольваць шматлікія бар'еры ў матэрыялах, працэсах і абсталяванні.
2. Ад пераваг канструкцыі да стабільнасці масавай вытворчасці: металізаваныя пластыкавыя хваляводы ўсё яшчэ сутыкаюцца з праблемамі выхаду
На лабараторным этапе пластыкавыя хваляводныя антэны могуць дасягнуць высокіх радыёчастотных характарыстык дзякуючы структурнаму праектаванню і аптымізацыі працэсу. Аднак пасля таго, як яны паступаюць у серыйную вытворчасць, стабільнасць выхаду часта становіцца асноўнай праблемай, якая ўплывае на рэалізацыю праекта.
Для складаных трохмерных хваляводных структур дакладнасць ліцця пад ціскам, стабільнасць матэрыялу, стан паверхні, ачыстка і папярэдняя апрацоўка, пазіцыянаванне прыстасавання і працэс металізацыі PVD уплываюць на канчатковы вынік. Любое адхіленне на адным з гэтых этапаў можа прывесці да разрыву плёнкі, недастатковай лакальнай праводнасці, зніжэння адгезіі або нязначнай структурнай дэфармацыі, што ў канчатковым выніку ўплывае на такія радыёчастотныя паказчыкі, як S-параметры, уносімыя страты і каэфіцыент узмацнення.
Падчас этапу ўкаранення ў масавую вытворчасць некаторых складаных канструкцыйных вырабаў выхад металізацыі першага праходу можа значна вагацца. Калі выхад застаецца на адносна нізкім узроўні на працягу доўгага перыяду, гэта азначае не толькі брак ліццёвых дэталяў, але і пастаяннае павелічэнне спажывання мэтавых матэрыялаў, часу працы абсталявання, выдаткаў на працу і выдаткаў на праверку. Для вытворцаў антэн і вытворцаў абсталявання сапраўдная праблема заключаецца не толькі ў тым, ці можна пакрываць выраб, але і ў тым, ці можна дасягнуць стабільнай, паўтаральнай і масава выраблянай якасці плёнкі ў бесперапынных умовах вытворчасці.
Гэта таксама азначае, што прамысловая канкурэнцыя за металізаваныя пластыкавыя хваляводныя антэны ў канчатковым выніку распасціраецца ад праектавання да вытворчасці. Кампаніі, якія змогуць усталяваць стабільнае акно працэсу для металізацыі складаных структур, кантролю тэрмічнай дэфармацыі і стабільнасці партыі, будуць мець лепшыя магчымасці для атрымання перавагі ў ланцужку масавай вытворчасці аўтамабільных міліметровых радараў.
3. Асноўная прычына ваганняў цякучасці: складаныя трохмерныя структуры прад'яўляюць больш высокія патрабаванні да працэсаў PVD
У адрозненне ад плоскіх падкладак, пластыкавыя хваляводныя антэны для аўтамабільных міліметровых радараў звычайна маюць глыбокія пазы, вузкія прарэзы, глухія адтуліны, бакавыя сценкі і шматслаёвыя трохмерныя структуры паражнін. Гэтыя структуры прад'яўляюць больш высокія патрабаванні да працэсу PVD-металізацыі, галоўным чынам у двух аспектах.
3.1 Высокія цяжкасці з пакрыццём у складаных канструкцыях: недастатковая таўшчыня плёнкі можа ўзнікнуць у глыбокіх канаўках і бакавых сценках
PVD-асаджэнне мае пэўную ступень накіраванасці. Пры працы са складанымі трохмернымі хваляводнымі структурамі, калі размяшчэнне крыніцы мішэні, падтрымка іонаў, рух прыстасавання і кантроль параметраў працэсу недастатковыя, вакол адтулін або краявых участкаў можа адбыцца больш тоўстае асаджэнне, у той час як дно глыбокіх канавак, унутраныя сценкі і бакавыя сценкі могуць пацярпець ад тонкага пакрыцця або нават недастатковага пакрыцця.
Для сігналаў міліметровых хваль дыяпазону ад 77 ГГц да 79 ГГц бесперапыннасць і электраправоднасць металічнай плёнкі непасрэдна ўплываюць на эфектыўнасць перадачы радыёчастот. Калі лакальная таўшчыня плёнкі недастатковая ўнутры складаных структур, страты энергіі электрамагнітных хваль могуць павялічвацца, што ўплывае на ўносімыя страты антэны, узмацненне і стабільнасць сігналу. Такім чынам, металізацыя пластыкавых хваляводаў — гэта не просты працэс дэкаратыўнага пакрыцця паверхні, а функцыянальны працэс металізацыі, накіраваны на павышэнне прадукцыйнасці радыёчастот.
3.2 Інжынерныя пластмасы адчувальныя да тэмпературы: назапашванне цяпла падчас PVD можа выклікаць адхіленне памераў.
У металізаваных пластыкавых хваляводных антэнах звычайна выкарыстоўваюцца мадыфікаваныя інжынерныя пластыкі, такія як PPS. Нягледзячы на тое, што гэтыя матэрыялы валодаюць добрай цеплаўстойлівасцю і стабільнасцю памераў, яны ўсё роўна падвяргаюцца ўздзеянню бамбардзіроўкі часціцамі, плазменнага асяроддзя і бесперапыннага награвання падчас працэсу PVD.
З-за абмежаванай цеплаправоднасці інжынерных пластыкаў, калі кантроль тэмпературы абсталявання, канструкцыя астуджэння і вытворчыя працэсы не кіруюцца належным чынам, лакальнае цяпло можа лёгка назапашвацца, што прыводзіць да цеплавога напружання і нязначнай дэфармацыі. Для антэн міліметровага дыяпазону радараў змены памераў у структуры паражніны могуць паўплываць на рэзанансныя характарыстыкі і стабільнасць радыёчастот. Нават нязначная дэфармацыя можа прывесці да адхілення канчатковых вынікаў выпрабаванняў ад патрабаванняў канструкцыі.
Такім чынам, абсталяванне для PVD для металізаваных пластыкавых хваляводных антэн павінна адначасова вырашаць дзве ключавыя праблемы: пакрыццё складанай структуры і кантроль пластычнай цеплавой дэфармацыі. Толькі пры захаванні якасці плёнкі і стабільнасці памераў падложкі можна дасягнуць стабільнай прадукцыйнасці радыёчастотных каналаў.
4. Рашэнне Zhenhua для бесперапыннага вакуумнага нанясення PVD: сістэмны падыход да металізацыі антэн аўтамабільных радараў
Каб задаволіць патрабаванні да масавай вытворчасці антэн міліметровых радараў з пластыка, кампанія Zhenhua Vacuum запусціла высокапрадукцыйнае рашэнне для бесперапыннай масавай вытворчасці метадам PVD, арыентаванае на металізацыю складаных трохмерных структур. Рашэнне аб'ядноўвае структуру абсталявання, кіраванне астуджэннем, метад нанясення, канструкцыю прыстасавання і аптымізацыю тэхналагічнага акна для паляпшэння аднастайнасці пакрыцця плёнкай, бесперапыннасці праводнасці, стабільнасці адгезіі і стабільнасці памераў пластыкавых падложак.
4.1 Высокаіанізацыйнае нанясенне і аптымізаваная кампаноўка мішэні паляпшаюць магчымасці пакрыцця ў складаных структурах
Каб вырашыць праблемы пакрыцця глыбокіх канавок, глухіх адтулін і бакавых сценак, кампанія Zhenhua Vacuum аптымізавала сістэму іённага распылення, сістэму магнетроннага распылення і размяшчэнне крыніцы мішэні. Павялічваючы актыўнасць металічных часціц і паляпшаючы размеркаванне вуглоў падзення, рашэнне паляпшае пакрыццё плёнкай унутры складаных трохмерных структур.
У параўнанні з традыцыйным абсталяваннем для нанясення пакрыццяў на плоскія падкладкі, гэтае рашэнне надае большы акцэнт бесперапыннасці плёнкі ў дне глыбокіх канавак, участках бакавых сценак і кутах канструкцый. Гэта можа знізіць рызыку лакальнага падпакрыцця, прапушчанага пакрыцця і недастатковай праводнасці, тым самым паляпшаючы агульную кансістэнцыю металізаванай плёнкі ў складаных хваляводных структурах.
4.2 Шматступенчатае кіраванне астуджэннем зніжае рызыкі, звязаныя з памерамі, выкліканыя назапашваннем цяпла
Каб вырашыць праблему тэмпературнай адчувальнасці інжынерных пластыкаў падчас апрацоўкі PVD, кампанія Zhenhua Vacuum укараніла шматступенчатую канструкцыю астуджэння ў сваю сістэму бесперапыннага пакрыцця. Дзякуючы паэтапнаму і раўнамернаму кіраванню астуджэннем, цяпло, якое выпрацоўваецца падчас нанясення пакрыцця, можа своечасова вызваляцца, змяншаючы ўплыў лакальнага назапашвання цяпла на стабільнасць памераў пластыкавых падкладак.
Такая канструкцыя дапамагае знізіць рызыку мікрадэфармацыі, дэфармацыі і структурных адхіленняў, што дазваляе пластыкавай паражніне хвалявода падтрымліваць лепшую размерную кансістэнцыю падчас металізацыі і забяспечвае стабільную структурную аснову для наступных радыёчастотных выпрабаванняў.
4.3 Незалежная канструкцыя камеры паляпшае стабільнасць бесперапыннай вытворчасці
У параўнанні з традыцыйнымі аднакамернымі сістэмамі пакетнага пакрыцця, якія схільныя да назапашвання цяпла, ваганняў працэсу і абмежаванняў па часе такту падчас працяглага пакрыцця, Zhenhua Vacuum выкарыстоўвае архітэктуру бесперапыннай вытворчасці, у якой розныя этапы працэсу выконваюцца ў незалежных камерах.
Незалежная канструкцыя камеры дапамагае дасягнуць ізаляцыі працэсаў, кантролю тактаў і стабільнасці параметраў, памяншаючы ўзаемныя перашкоды паміж рознымі этапамі працэсу. Загатоўкі можна бесперапынна перамяшчаць паміж функцыянальнымі камерамі, у той час як папярэдняя апрацоўка, нанясенне, астуджэнне і іншыя этапы працэсу можна гнутка канфігураваць у адпаведнасці са структурай прадукту і патрабаваннямі да плёнкі. Гэта забяспечвае больш стабільную аснову абсталявання для буйной вытворчасці пластыкавых хваляводных антэн.
5. Ад абсталявання да праверкі працэсу: садзейнічанне масавай вытворчасці металізацыі пластыкавых хваляводных антэн
Металізацыя пластыкавых хваляводных антэн міліметровых радараў для аўтамабіляў — гэта не спаборніцтва, заснаванае на адным параметре абсталявання, а спаборніцтва скаардынаваных магчымасцей паміж матэрыяламі, канструкцыямі, працэсамі і абсталяваннем. PVD-рашэнне, сапраўды прыдатнае для масавай вытворчасці, павінна адпавядаць наступным патрабаванням: плёнка павінна мець добрую бесперапыннасць і электраправоднасць; складаныя ўнутраныя структуры павінны забяспечваць стабільнае пакрыццё; пластыкавая падкладка павінна падтрымліваць стабільнасць памераў падчас нанясення; серыйная вытворчасць павінна быць паўтаральнай і паслядоўнай; і вынікі працэсу павінны быць сумяшчальныя з наступнымі радыёчастотнымі выпрабаваннямі і праверкай аўтамабільнага класа.
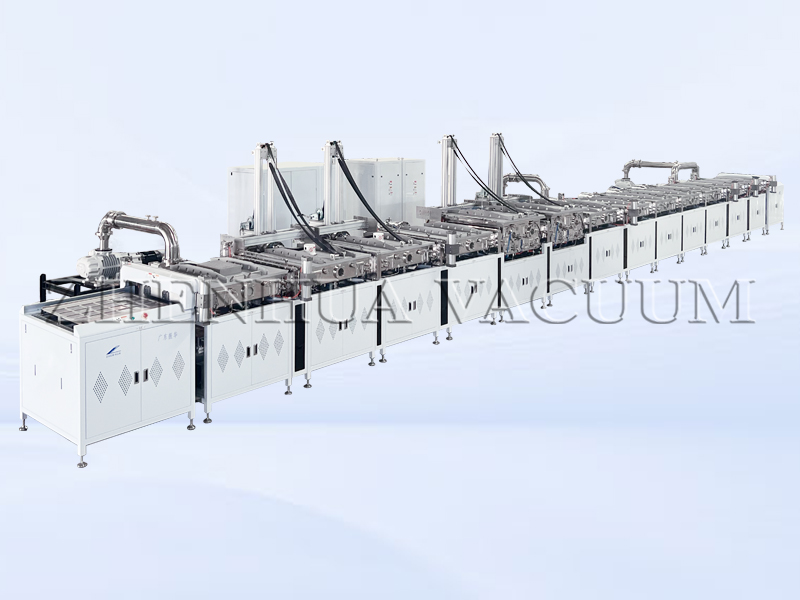
Рашэнне Zhenhua Vacuum для бесперапыннай масавай вытворчасці метадам PVD было распрацавана з улікам гэтых ключавых паказчыкаў. Рашэнне можа забяспечыць індывідуальны адбор проб і аптымізацыю параметраў працэсу ў адпаведнасці са структурамі ўзораў, матэрыяльнымі сістэмамі, патрабаваннямі да плёнкі і мэтавымі паказчыкамі кліентаў. Яно дапамагае кліентам праверыць таўшчыню плёнкі, пакрывальную здольнасць, адгезію, электраправоднасць і стабільнасць партыі, забяспечваючы стабільную аснову металізацыі для наступнай праверкі радыёчастотных характарыстык, уключаючы S-параметры, уносімыя страты і ўзмацненне.
Выснова
Мадэрнізацыя аўтамабільных міліметровых радыёлакацыйных сістэм на першы погляд выглядае як канкурэнцыя мікрасхем, алгарытмаў і сістэмнай архітэктуры. Аднак на больш глыбокім узроўні гэта скаардынаваная эвалюцыя матэрыялаў, працэсаў і высокатэхналагічнага вытворчага абсталявання.
Для металізаваных пластыкавых хваляводных антэн перавагі канструкцыі з нізкімі стратамі, высокім каэфіцыентам узмацнення і лёгкай канструкцыяй павінны ў канчатковым выніку быць рэалізаваны за кошт стабільных, паўтаральных і маштабуемых вытворчых магчымасцей. Абсталяванне для PVD-металізацыі - гэта не проста вытворчы інструмент для пакрыцця паверхні; гэта ключавы фактар, які вызначае якасць плёнкі, кансістэнцыю партыі і выхад масавай вытворчасці.
-Гэты артыкул апублікаваны кампаніяй Zhenhua Vacuum, вытворцам Абсталяванне для PVD-металізацыі пластыкавых хваляводных антэн.
Час публікацыі: 19 мая 2026 г.