

1. Nõudluse areng: kõrgetasemeline intelligentne juhtimine seab antennistruktuuridele uued nõuded.
Kuna intelligentne juhtimine areneb täiustatud NOA suunas, seisavad tulevikku suunatud pikamaa millimeeterlaine radarid silmitsi üha suureneva survega süstemaatilise jõudluse täiustamiseks. Avastamisulatuse, nurkresolutsiooni ja signaali stabiilsuse täiustused esitavad alusantennistruktuuride raadiosagedusliku ülekande efektiivsusele suuremaid nõudmisi.
Turu kasv kiirendab seda trendi veelgi. Zoss Automotive Researchi statistika kohaselt ulatus 4D millimeeterlaine radarite paigaldusmaht 2024. aastal 2,737 miljoni ühikuni. See arv peaks 2025. aastaks tõusma 11,06 miljoni ühikuni ja ületama 2030. aastaks 50 miljonit ühikut. Samal ajal prognoositakse 4D millimeeterlaine radarite leviku määra suurenemist 26,0%-lt 2025. aastal 54,5%-le 2030. aastal. Kuna tulevikku suunatud 4D radarite ja 4D nurgaradarite paigalduse osakaal jätkuvalt kasvab, liiguvad autotööstuse millimeeterlaine radarid põhilisest andurikonfiguratsioonist süsteemi täiustamise poole, mida iseloomustab suurem täpsus, kõrgem eraldusvõime ja suurem stabiilsus.
77 GHz sagedusalas seisavad tavalised trükkplaadile paigaldatud mikroribaantennid silmitsi füüsiliste piirangutega, nagu suur dielektriline kadu ja piiratud kiirgustõhusus, mis raskendab 300-meetrise ülipika ulatusega tuvastamise ja 4D-kuvamise nõuete täielikku täitmist. Seda arvestades on väikese kadu ja suure võimendusega lainejuhtantennid järk-järgult muutumas oluliseks valikuks suure jõudlusega autoradarites.
Praegu jaotatakse lainejuhtantennid peamiselt metalllainejuhtideks ja metalliseeritud plastlainejuhtideks. Metalllainejuhtide töötlemine on kulukas ja raske, mis tekitab takistusi suuremahulisele masstootmisele. Metalliseeritud plastlainejuhid, mis ühendavad survevalu teel valmistatud 3D-õõnsused PVD-juhtkile sadestamisega, pakuvad insenertehnilisi eeliseid kerge disaini ja tootmise järjepidevuse osas ning on muutumas oluliseks tööstuse arengusuunaks.
Inseneritehnilised eelised ei tähenda aga tingimata masstootmise küpsust. Alates projekteerimisjoonistest kuni suuremahulise autotööstuses kasutatava tootmiseni peavad metalliseeritud plastlainejuhid ületama mitmeid takistusi materjalide, protsesside ja seadmete osas.
2. Disainieelistest masstootmise stabiilsuseni: metalliseeritud plastlainejuhtidel on endiselt saagikuse osas probleeme
Laboratoorses etapis võivad plastmassist lainejuhtantennid saavutada konstruktsioonilise disaini ja protsessi optimeerimise abil tugeva raadiosagedusliku jõudluse. Kui aga masstootmisse jõutakse, saab saagikuse stabiilsusest sageli peamine projekti elluviimist mõjutav probleem.
Komplekssete kolmemõõtmeliste lainejuhtstruktuuride puhul mõjutavad lõpptulemust survevalu täpsus, materjali stabiilsus, pinna seisukord, puhastamine ja eeltöötlus, kinnitusdetailide positsioneerimine ning PVD-metalliseerimisprotsess. Igasugune kõikumine ühes neist etappidest võib põhjustada kile katkemist, ebapiisavat lokaalset juhtivust, vähenenud adhesiooni või kerget struktuurideformatsiooni, mis mõjutab lõppkokkuvõttes raadiosagedusnäitajaid, nagu S-parameetrid, sisestamise kadu ja võimendus.
Mõnede keerukate konstruktsioonitoodete masstootmise juurutamise etapis võib metalliseerimise esmase läbimise saagis siiski märkimisväärselt kõikuda. Kui saagis püsib pikemat aega suhteliselt madalal tasemel, tähendab see lisaks survevaluvormide osade äraviskamisele ka sihtmaterjali tarbimise, seadmete tööaja, tööjõukulude ja kontrollikulude pidevat suurenemist. Antennitootjate ja riistvara originaalseadmete tootjate jaoks ei ole tegelik väljakutse mitte ainult see, kas toodet saab katta, vaid ka see, kas pideva tootmise tingimustes on võimalik saavutada stabiilne, korratav ja masstootmiseks sobiv kilekvaliteet.
See tähendab ka seda, et metalliseeritud plastist lainejuhtantennide tööstuslik konkurents ulatub lõpuks disaini poolelt tootmise poolele. Ettevõtted, mis suudavad luua stabiilse protsessi akna keeruka struktuuriga metalliseerimiseks, termilise deformatsiooni kontrollimiseks ja partii järjepidevuse tagamiseks, on paremas positsioonis, et saada eelis autotööstuse millimeeterlaine radarite masstootmisahelas.
3. Saagikuse kõikumise peamine põhjus: keerulised 3D-struktuurid esitavad PVD-protsessidele kõrgemaid nõudmisi
Erinevalt lamedatest aluspindadest on autotööstuse millimeetrilaine radarite plastlainejuhtantennidel tavaliselt sügavad sooned, kitsad pilud, umbaugud, külgseinad ja mitmekihilised kolmemõõtmelised õõnsusstruktuurid. Need struktuurid esitavad PVD metalliseerimisprotsessile kõrgemaid nõudeid, peamiselt kahes aspektis.
3.1 Suure katvusega seotud raskused keerukates konstruktsioonides: sügavates soontes ja külgseintes võib esineda ebapiisav kilepaksus
PVD-sadestamisele omab teatud suunda. Keeruliste kolmemõõtmeliste lainejuhtstruktuuride puhul, kui sihtmärgiallika paigutus, ioonide abistamine, kinnitusdetailide liikumine ja protsessi parameetrite kontroll on ebapiisavad, võib avade või servaalade ümber tekkida paksem sadestus, samas kui sügavate soonte, siseseinte ja külgseinte põhjas võib esineda õhuke kiht või isegi ebapiisav katvus.
77 GHz kuni 79 GHz millimeetrilaine signaalide puhul mõjutavad metallkile pidevus ja elektrijuhtivus otseselt raadiosagedusliku ülekande efektiivsust. Kui lokaalne kile paksus keerukate struktuuride sees on ebapiisav, võib elektromagnetlainete energiakadu suureneda, mõjutades antenni sisestamise kadu, võimendust ja signaali stabiilsust. Seetõttu ei ole plastlainejuhi metalliseerimine lihtne dekoratiivne pinnakatmisprotsess, vaid funktsionaalne metalliseerimisprotsess, mille eesmärk on raadiosagedusliku jõudluse parandamine.
3.2 Insenerplastid on termiliselt tundlikud: PVD ajal tekkiv soojuse akumuleerumine võib põhjustada mõõtmete kõrvalekaldeid
Metalliseeritud plastist lainejuhtantennides kasutatakse tavaliselt modifitseeritud tehnoplaste, näiteks PPS-i. Kuigi need materjalid pakuvad head kuumakindlust ja mõõtmete stabiilsust, mõjutavad neid siiski osakeste pommitamine, plasmakeskkond ja pidev sadestumissoojus PVD-protsessi ajal.
Tehnoplastide piiratud soojusjuhtivuse tõttu võib lokaalne soojus kergesti koguneda, kui seadmete temperatuuri reguleerimist, jahutuse kavandamist ja tootmistakti ei hallata korralikult, mis põhjustab termilist pinget ja kerget deformatsiooni. Millimeetrilaine radarantennide puhul võivad õõnsuste struktuuri mõõtmete muutused mõjutada resonantsi omadusi ja raadiosageduslikku järjepidevust. Isegi väike deformatsioon võib põhjustada lõpptulemuste kõrvalekaldumist projekteerimisnõuetest.
Seetõttu peavad metalliseeritud plastist lainejuhtantennide PVD-seadmed lahendama korraga kaks peamist väljakutset: keeruka struktuuriga katvuse ja plastilise termilise deformatsiooni kontrolli. Ainult siis, kui säilitatakse nii kile kvaliteet kui ka aluspinna mõõtmete stabiilsus, on võimalik saavutada järjepidev raadiosageduslik jõudlus allavoolu suunas.
4. Zhenhua vaakumpideva PVD lahendus: süsteemitasemel lähenemine autoradari antenni metalliseerimiseks
Autotööstuse millimeetrilaine radari plastist lainejuhtantennide masstootmise nõuete täitmiseks on Zhenhua Vacuum turule toonud suure saagikusega pideva PVD masstootmise lahenduse, mis keskendub keerukale kolmemõõtmelisele struktuuri metalliseerimisele. Lahendus integreerib seadmete struktuuri, jahutuse juhtimise, sadestamismeetodi, kinnitusdetailide disaini ja protsessiakna optimeerimise, et parandada kilekatte ühtlust, juhtivuse järjepidevust, adhesiooni stabiilsust ja plastpindade mõõtmete stabiilsust.
4.1 Kõrge ionisatsiooniga sadestamine ja optimeeritud sihtmärkide paigutus parandavad katvusvõimet keerukates struktuurides
Sügavate soonte, umbavade ja külgseinte katvusprobleemide lahendamiseks on Zhenhua Vacuum optimeerinud ioonsüsteemi, magnetroni pihustussüsteemi ja sihtmärgiallika paigutuse. Metalliosakeste aktiivsuse suurendamise ja langemisnurkade jaotuse parandamise abil parandab lahendus kile katvust keerukates kolmemõõtmelistes struktuurides.
Võrreldes tavapäraste tasapinnaliste aluspindade katmisseadmetega pöörab see lahendus suuremat tähelepanu kile järjepidevusele sügavate soonte, külgseinte ja konstruktsiooninurkade põhjas. See võib vähendada lokaalse aluskatte, katmata katte ja ebapiisava juhtivuse ohtu, parandades seeläbi metalliseeritud kile üldist konsistentsi keerukates lainejuhtstruktuurides.
4.2 Mitmeastmeline jahutuse juhtimine vähendab soojuse akumuleerumisest tingitud mõõtmetega seotud riske
PVD-protsessi käigus tehniliste plastide temperatuuritundlikkuse lahendamiseks on Zhenhua Vacuum oma pideva katmissüsteemi sisse viinud mitmeastmelise jahutussüsteemi. Tänu etapiviisilisele ja ühtlasele jahutusjuhtimisele saab sadestamise ajal tekkivat soojust õigeaegselt vabastada, vähendades lokaalse soojuse akumuleerumise mõju plastpindade mõõtmete stabiilsusele.
See disain aitab vähendada mikrodeformatsiooni, moonutuste ja struktuuriliste kõrvalekallete ohtu, võimaldades plastlainejuhi õõnsusel säilitada metalliseerimise ajal paremat mõõtmete järjepidevust ja pakkudes stabiilset struktuurilist alust järgnevaks raadiosageduslikuks testimiseks.
4.3 Sõltumatu kambri disain parandab pidevat tootmise stabiilsust
Võrreldes traditsiooniliste ühekambriliste partiikatmissüsteemidega, mis on pikaajalise katmise ajal altid soojuse akumuleerumisele, protsessi kõikumisele ja taktiaja piirangutele, kasutab Zhenhua Vacuum pidevat tootmisarhitektuuri, kus erinevad protsessietapid viiakse läbi sõltumatutes kambrites.
Sõltumatu kambri disain aitab saavutada protsessi isoleerimist, taktikontrolli ja parameetrite stabiilsust, vähendades vastastikust interferentsi erinevate protsessietappide vahel. Toorikuid saab pidevalt funktsionaalsete kambrite vahel teisaldada, samas kui eeltöötlust, sadestamist, jahutamist ja muid protsessietappe saab paindlikult konfigureerida vastavalt toote struktuurile ja kile nõuetele. See loob stabiilsema seadmestiku aluse plastlainejuhtantennide laiaulatuslikuks tootmiseks.
5. Seadmetest protsessi valideerimiseni: plastlainejuhtantennide metalliseerimise masstootmise edendamine
Autotööstuse millimeeterlaine radari plastist lainejuhtantennide metalliseerimine ei ole võistlus, mis põhineb ühel seadme parameetril, vaid koordineeritud võimete võistlus erinevate materjalide, struktuuride, protsesside ja seadmete vahel. Masstootmiseks tõeliselt sobiv PVD-lahendus peab vastama järgmistele nõuetele: kilel peab olema hea järjepidevus ja elektrijuhtivus; keerulised sisestruktuurid peavad saavutama stabiilse katvuse; plastalusmaterjal peab sadestamise ajal säilitama mõõtmete stabiilsuse; partiitootmine peab olema korratav ja järjepidev; ning protsessi tulemused peavad olema ühilduvad järgneva raadiosagedusliku testimise ja autotööstusele sobiva valideerimisega.
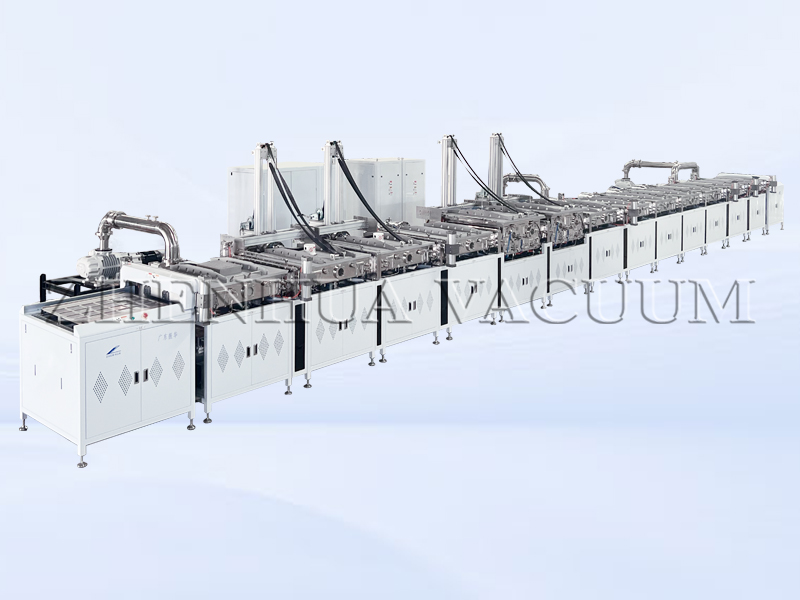
Zhenhua Vacuumi pideva PVD masstootmise lahendus on välja töötatud just nende põhinäitajate ümber. Lahendus pakub kohandatud protsesside proovivõttu ja parameetrite optimeerimist vastavalt klientide proovistruktuuridele, materjalisüsteemidele, kile nõuetele ja mahutavuse eesmärkidele. See aitab klientidel kontrollida kile paksust, katvusvõimet, adhesiooni, elektrijuhtivust ja partii stabiilsust, pakkudes stabiilset metalliseerimise alust järgnevaks raadiosagedusliku jõudluse valideerimiseks, sealhulgas S-parameetrite, sisestamise kaotuse ja võimenduse määramiseks.
Kokkuvõte
Autode millimeeterlaine radarisüsteemide täiustamine näib pealtnäha olevat kiipide, algoritmide ja süsteemiarhitektuuri võistlus. Sügavamal tasandil on see aga materjalide, protsesside ja tipptasemel tootmisseadmete koordineeritud areng.
Metalliseeritud plastist lainejuhtantennide puhul tuleb väikese kadu, suure võimenduse ja kerge konstruktsiooni disainieelised lõppkokkuvõttes realiseerida stabiilse, korratava ja skaleeritava tootmisvõimsuse kaudu. PVD-metalliseerimisseadmed ei ole pelgalt pinnakatte tootmisvahend; see on võtmetegur, mis määrab kile kvaliteedi, partii järjepidevuse ja masstootmise saagikuse.
-Selle artikli avaldas Zhenhua Vacuum, mis on tootja PVD metalliseerimisseadmed plastlainejuhtantennidele.
Postituse aeg: 19. mai 2026