

1. Pieprasījuma evolūcija: augsta līmeņa intelektuālas braukšanas vietas, jaunas prasības antenu konstrukcijām
Tā kā viedā vadīšana attīstās progresīvas bezvadu osciloskopiskās radara (NOA) virzienā, uz nākotni vērstiem tālas darbības milimetru viļņu radariem rodas arvien lielāks spiediens pēc sistemātiskiem veiktspējas uzlabojumiem. Uzlabojumi noteikšanas diapazonā, leņķiskā izšķirtspējā un signāla stabilitātē rada augstākas prasības pamatā esošo antenu konstrukciju radiofrekvenču (RF) pārraides efektivitātei.
Tirgus izaugsme vēl vairāk paātrina šo tendenci. Saskaņā ar Zoss Automotive Research statistiku, 4D milimetru viļņu radaru uzstādīšanas apjoms 2024. gadā sasniedza 2,737 miljonus vienību. Paredzams, ka šis skaitlis 2025. gadā pieaugs līdz 11,06 miljoniem vienību un līdz 2030. gadam pārsniegs 50 miljonus vienību. Tikmēr tiek prognozēts, ka 4D milimetru viļņu radaru izplatības līmenis palielināsies no 26,0% 2025. gadā līdz 54,5% 2030. gadā. Tā kā uz nākotni vērstu 4D radaru un 4D stūra radaru uzstādīšanas daļa turpina pieaugt, automobiļu milimetru viļņu radari virzās no pamata uztveršanas konfigurācijas uz sistēmas modernizāciju, ko raksturo augstāka precizitāte, augstāka izšķirtspēja un augstāka stabilitāte.
77 GHz frekvenču joslā parastās PCB mikrolentu plāksteru antenas saskaras ar fiziskiem ierobežojumiem, piemēram, lieliem dielektriskiem zudumiem un ierobežotu starojuma efektivitāti, kas apgrūtina pilnīgu 300 metru līmeņa īpaši liela darbības rādiusa noteikšanas un 4D attēlveidošanas prasību izpildi. Ņemot to vērā, mazzudumu, bet augsta pastiprinājuma viļņvadu antenas pakāpeniski kļūst par svarīgu izvēli augstas veiktspējas automobiļu radariem.
Pašlaik viļņvadu antenas galvenokārt iedala metāla viļņvados un metalizētās plastmasas viļņvados. Metāla viļņvadiem ir augstas apstrādes izmaksas un liels svars, radot šķēršļus liela mēroga masveida ražošanai. Metalizētās plastmasas viļņvadi, kas apvieno iesmidzināšanas formēšanas 3D dobumus ar PVD vadošas plēves uzklāšanu, piedāvā inženiertehniskas priekšrocības vieglā konstrukcijā un ražošanas konsekvencē, un kļūst par svarīgu nozares attīstības virzienu.
Tomēr inženiertehniskās priekšrocības ne vienmēr nozīmē masveida ražošanas briedumu. No dizaina rasējumiem līdz liela mēroga automobiļu ražošanai, metalizētiem plastmasas viļņvadiem joprojām ir jāpārvar vairāki šķēršļi materiālos, procesos un iekārtās.
2. No dizaina priekšrocībām līdz masveida ražošanas stabilitātei: metalizēti plastmasas viļņvadi joprojām saskaras ar ražas problēmām
Laboratorijas stadijā plastmasas viļņvadu antenas var sasniegt spēcīgu radiofrekvenču (RF) veiktspēju, izmantojot konstrukcijas dizainu un procesa optimizāciju. Tomēr, tiklīdz tās nonāk sērijveida ražošanā, ražas stabilitāte bieži vien kļūst par galveno problēmu, kas ietekmē projekta īstenošanu.
Sarežģītām trīsdimensiju viļņvadu konstrukcijām iesmidzināšanas formēšanas precizitāte, materiāla stabilitāte, virsmas stāvoklis, tīrīšana un pirmapstrāde, stiprinājumu pozicionēšana un PVD metalizācijas process ietekmē gala rezultātu. Jebkuras svārstības vienā no šiem posmiem var izraisīt plēves pārtraukumus, nepietiekamu lokālo vadītspēju, samazinātu adhēziju vai nelielu struktūras deformāciju, galu galā ietekmējot RF indikatorus, piemēram, S parametrus, ievietošanas zudumus un pastiprinājumu.
Dažu sarežģītu strukturālu izstrādājumu masveida ražošanas ieviešanas posmā metalizācijas pirmās kārtas raža joprojām var ievērojami svārstīties. Ja raža ilgstoši saglabājas relatīvi zemā līmenī, tas nozīmē ne tikai iesmidzināto detaļu noraidīšanu, bet arī nepārtrauktu mērķa materiāla patēriņa, iekārtu darbības laika, darbaspēka izmaksu un pārbaudes izmaksu pieaugumu. Antenu ražotājiem un aparatūras oriģināliekārtu ražotājiem (OEM) patiesais izaicinājums nav tikai tas, vai produktu var pārklāt, bet gan tas, vai nepārtrauktas ražošanas apstākļos var panākt stabilu, atkārtojamu un masveidā ražojamu plēves kvalitāti.
Tas nozīmē arī to, ka rūpnieciskā konkurence metalizētu plastmasas viļņvadu antenu jomā galu galā paplašināsies no projektēšanas puses līdz ražošanas pusei. Uzņēmumi, kas var izveidot stabilu procesa logu sarežģītas struktūras metalizācijai, termiskās deformācijas kontrolei un partijas konsistencei, būs labākā pozīcijā, lai iegūtu priekšrocības automobiļu milimetru viļņu radaru masveida ražošanas ķēdē.
3. Ražas svārstību galvenais cēlonis: sarežģītas 3D struktūras izvirza augstākas prasības PVD procesiem
Atšķirībā no plakaniem substrātiem, automobiļu milimetru viļņu radaru plastmasas viļņvadu antenām parasti ir dziļas rievas, šauras spraugas, akli caurumi, sānu sienas un daudzslāņu trīsdimensiju dobumu struktūras. Šīs struktūras izvirza augstākas prasības PVD metalizācijas procesam, galvenokārt divos aspektos.
3.1 Grūtības ar augstu pārklājuma līmeni sarežģītās konstrukcijās: dziļās rievās un sānu sienās var rasties nepietiekams plēves biezums
PVD nogulsnēšanai ir noteikta virzības pakāpe. Strādājot ar sarežģītām trīsdimensiju viļņvadu struktūrām, ja mērķa avota izkārtojums, jonu palīdzība, stiprinājuma kustība un procesa parametru kontrole ir nepietiekama, ap atverēm vai malu zonām var rasties biezāka nogulsnēšanās, savukārt dziļu rievu apakšā, iekšējās sienās un sānu sienās var rasties plāns pārklājums vai pat nepietiekams pārklājums.
77 GHz līdz 79 GHz milimetru viļņu signāliem metāla plēves nepārtrauktība un elektriskā vadītspēja tieši ietekmē RF pārraides efektivitāti. Ja lokālās plēves biezums sarežģītu struktūru iekšpusē ir nepietiekams, var palielināties elektromagnētisko viļņu enerģijas zudumi, ietekmējot antenas ievietošanas zudumus, pastiprinājumu un signāla stabilitāti. Tāpēc plastmasas viļņvada metalizācija nav vienkāršs dekoratīvs virsmas pārklāšanas process, bet gan funkcionāls metalizācijas process, kura mērķis ir uzlabot RF veiktspēju.
3.2 Inženiertehniskās plastmasas ir termiski jutīgas: siltuma uzkrāšanās PVD laikā var izraisīt izmēru novirzes
Metalizētās plastmasas viļņvadu antenās parasti tiek izmantotas modificētas inženiertehniskās plastmasas, piemēram, PPS. Lai gan šie materiāli piedāvā labu karstumizturību un izmēru stabilitāti, tos joprojām ietekmē daļiņu bombardēšana, plazmas vide un nepārtraukts nogulsnēšanās karstums PVD procesa laikā.
Inženiertehnisko plastmasu ierobežotās siltumvadītspējas dēļ, ja iekārtu temperatūras kontrole, dzesēšanas projektēšana un ražošanas takts netiek pareizi pārvaldīti, lokāls siltums var viegli uzkrāties, kā rezultātā rodas termiskais spriegums un neliela deformācija. Milimetru viļņu radara antenām dobuma struktūras izmēru izmaiņas var ietekmēt rezonanses raksturlielumus un radiofrekvenču (RF) konsistenci. Pat neliela deformācija var izraisīt gala testa rezultātu novirzi no konstrukcijas prasībām.
Tāpēc metalizētu plastmasas viļņvadu antenu PVD iekārtām vienlaikus jāatrisina divi galvenie izaicinājumi: sarežģītas struktūras pārklājums un plastiskās termiskās deformācijas kontrole. Tikai tad, ja tiek saglabāta gan plēves kvalitāte, gan substrāta izmēru stabilitāte, var panākt nemainīgu lejupvērstu RF veiktspēju.
4. Zhenhua vakuuma nepārtrauktas darbības PVD risinājums: sistēmas līmeņa pieeja automobiļu radaru antenu metalizācijai
Lai apmierinātu automobiļu milimetru viļņu radaru plastmasas viļņvadu antenu masveida ražošanas prasības, Zhenhua Vacuum ir laidis klajā augstas ražības nepārtrauktas PVD masveida ražošanas risinājumu, kas koncentrējas uz sarežģītu trīsdimensiju struktūru metalizāciju. Risinājums integrē iekārtu struktūru, dzesēšanas kontroli, uzklāšanas metodi, stiprinājumu dizainu un procesa loga optimizāciju, lai uzlabotu plēves pārklājuma vienmērīgumu, vadošo nepārtrauktību, adhēzijas stabilitāti un plastmasas substrātu izmēru stabilitāti.
4.1 Augstas jonizācijas nogulsnēšanās un optimizēts mērķa izkārtojums uzlabo pārklājuma iespējas sarežģītās struktūrās
Lai risinātu dziļu rievu, aklo caurumu un sānu sienu pārklājuma problēmas, Zhenhua Vacuum ir optimizējis jonu palīgsistēmu, magnetrona izsmidzināšanas sistēmu un mērķa avota izkārtojumu. Palielinot metāla daļiņu aktivitāti un uzlabojot krišanas leņķu sadalījumu, risinājums uzlabo plēves pārklājumu sarežģītās trīsdimensiju struktūrās.
Salīdzinot ar tradicionālajām plakano substrātu pārklāšanas iekārtām, šis risinājums lielāku uzsvaru liek uz plēves nepārtrauktību dziļu rievu apakšā, sānu sienu zonās un konstrukcijas stūros. Tas var samazināt lokāla apakšpārklājuma, pārklājuma trūkuma un nepietiekamas vadītspējas risku, tādējādi uzlabojot metalizētās plēves kopējo konsistenci sarežģītās viļņvadu struktūrās.
4.2 Daudzpakāpju dzesēšanas kontrole samazina siltuma uzkrāšanās radītos izmēru riskus
Lai risinātu inženiertehnisko plastmasu temperatūras jutīgumu PVD apstrādes laikā, Zhenhua Vacuum savā nepārtrauktās pārklāšanas sistēmā ir ieviesis daudzpakāpju dzesēšanas dizainu. Pateicoties pakāpeniskai un vienmērīgai dzesēšanas kontrolei, nogulsnēšanas laikā radīto siltumu var atbrīvot laikā, samazinot lokālās siltuma uzkrāšanās ietekmi uz plastmasas substrātu izmēru stabilitāti.
Šis dizains palīdz samazināt mikrodeformācijas, deformācijas un strukturālo noviržu risku, ļaujot plastmasas viļņvada dobumam saglabāt labāku izmēru konsekvenci metalizācijas laikā un nodrošinot stabilu strukturālu pamatu turpmākajai RF testēšanai.
4.3 Neatkarīga kameras konstrukcija uzlabo nepārtrauktas ražošanas stabilitāti
Salīdzinot ar tradicionālajām vienas kameras partijas pārklāšanas sistēmām, kurām ilgstošas pārklāšanas laikā ir tendence uz siltuma uzkrāšanos, procesa svārstībām un takta laika ierobežojumiem, Zhenhua Vacuum izmanto nepārtrauktas ražošanas arhitektūru, kurā dažādi procesa posmi tiek veikti neatkarīgās kamerās.
Neatkarīgās kameras konstrukcija palīdz panākt procesa izolāciju, takts kontroli un parametru stabilitāti, samazinot savstarpējus traucējumus starp dažādiem procesa posmiem. Sagataves var nepārtraukti pārvietot starp funkcionālajām kamerām, savukārt pirmapstrādi, nogulsnēšanu, dzesēšanu un citus procesa posmus var elastīgi konfigurēt atbilstoši produkta struktūrai un plēves prasībām. Tas nodrošina stabilāku iekārtu pamatu plastmasas viļņvadu antenu ražošanai lielos apjomos.
5. No aprīkojuma līdz procesa validācijai: plastmasas viļņvadu antenu metalizācijas masveida ražošanas veicināšana
Automobiļu milimetru viļņu radaru plastmasas viļņvadu antenu metalizācija nav sacensība, kuras pamatā ir viens iekārtas parametrs, bet gan koordinētu spēju sacensība dažādos materiālos, konstrukcijās, procesos un iekārtās. PVD risinājumam, kas patiesi piemērots masveida ražošanai, jāatbilst šādām prasībām: plēvei jābūt ar labu nepārtrauktību un elektrovadītspēju; sarežģītām iekšējām konstrukcijām jāpanāk stabils pārklājums; plastmasas substrātam uzklāšanas laikā jāsaglabā izmēru stabilitāte; partijas ražošanai jābūt atkārtojamai un konsekventai; un procesa rezultātiem jābūt saderīgiem ar sekojošo RF testēšanu un automobiļu kvalitātes validāciju.
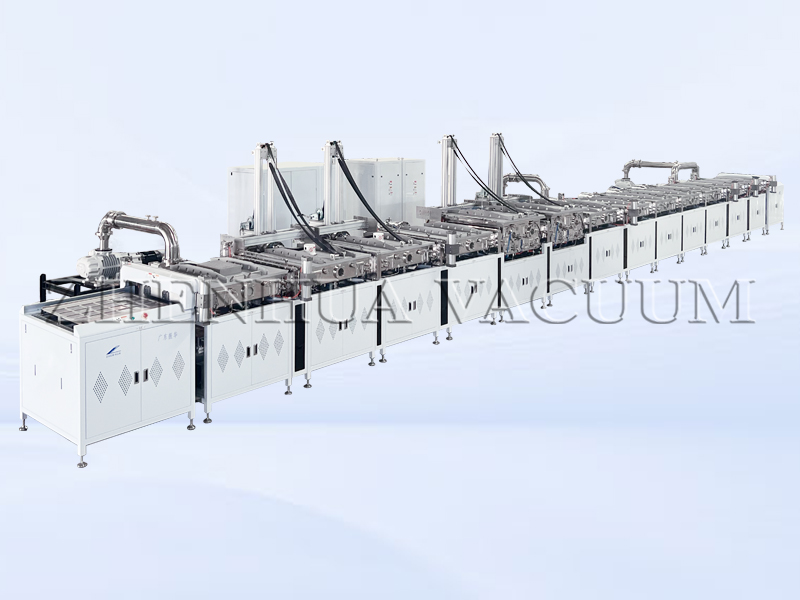
Zhenhua Vacuum nepārtrauktās PVD masveida ražošanas risinājums ir izstrādāts, balstoties uz šiem galvenajiem rādītājiem. Risinājums var nodrošināt pielāgotu procesa paraugu ņemšanu un parametru optimizāciju atbilstoši klientu paraugu struktūrām, materiālu sistēmām, plēves prasībām un jaudas mērķiem. Tas palīdz klientiem pārbaudīt plēves biezumu, pārklājuma spēju, saķeri, elektrovadītspēju un partijas stabilitāti, nodrošinot stabilu metalizācijas pamatu turpmākai RF veiktspējas validācijai, tostarp S parametriem, ievietošanas zudumiem un pastiprinājumam.
Secinājums
Automobiļu milimetru viļņu radaru uztveršanas sistēmu modernizācija virspusēji šķiet kā mikroshēmu, algoritmu un sistēmas arhitektūras konkurence. Tomēr dziļākā līmenī tā ir materiālu, procesu un augstas klases ražošanas iekārtu koordinēta evolūcija.
Metalizētu plastmasas viļņvadu antenu gadījumā zemu zudumu, augsta pastiprinājuma un vieglas konstrukcijas konstrukcijas priekšrocības galu galā ir jārealizē, izmantojot stabilas, atkārtojamas un mērogojamas ražošanas iespējas. PVD metalizācijas iekārtas nav tikai virsmas pārklāšanas ražošanas instruments; tas ir galvenais faktors, kas nosaka plēves kvalitāti, partijas konsistenci un masveida ražošanas ražu.
-Šo rakstu publicējis uzņēmums Zhenhua Vacuum, kas ir ražotājs PVD metalizācijas iekārtas plastmasas viļņvadu antenām.
Publicēšanas laiks: 2026. gada 19. maijs