

1. Paklausos evoliucija: aukšto lygio intelektualios vairavimo vietos kelia naujus reikalavimus antenų konstrukcijoms.
Kadangi išmaniosios vairavimo technologijos vystosi siekiant pažangios NOA (nepertraukiamo nuotolio radarų) technologijos, į ateitį orientuotiems tolimojo nuotolio milimetrinių bangų radarams vis labiau keliamas spaudimas sistemingai atnaujinti našumą. Aptikimo diapazono, kampinės skiriamosios gebos ir signalo stabilumo patobulinimai kelia didesnius reikalavimus pagrindinių antenų konstrukcijų radijo dažnių perdavimo efektyvumui.
Rinkos augimas dar labiau spartina šią tendenciją. Remiantis „Zoss Automotive Research“ statistika, 4D milimetrinių bangų radarų įrengimo apimtis 2024 m. pasiekė 2,737 mln. vienetų. Tikimasi, kad šis skaičius 2025 m. išaugs iki 11,06 mln. vienetų, o iki 2030 m. viršys 50 mln. vienetų. Tuo tarpu prognozuojama, kad 4D milimetrinių bangų radarų skverbties rodiklis padidės nuo 26,0 % 2025 m. iki 54,5 % 2030 m. Kadangi į ateitį orientuotų 4D radarų ir 4D kampinių radarų įrengimo dalis toliau auga, automobilių milimetrinių bangų radarai pereina nuo pagrindinės jutimo konfigūracijos prie sistemos atnaujinimo, kuriam būdingas didesnis tikslumas, didesnė skiriamoji geba ir didesnis stabilumas.
77 GHz dažnių juostoje įprastos spausdintinių plokščių mikrojuostelinių pleistrų antenos susiduria su fiziniais apribojimais, tokiais kaip dideli dielektriniai nuostoliai ir ribotas spinduliuotės efektyvumas, todėl sunku visiškai atitikti 300 metrų lygio itin ilgo nuotolio aptikimo ir 4D vaizdavimo reikalavimus. Atsižvelgiant į tai, mažo nuostolio, didelio stiprinimo bangolaidžių antenos pamažu tampa svarbiu pasirinkimu didelio našumo automobilių radarams.
Šiuo metu bangolaidžių antenos daugiausia skirstomos į metalinius bangolaidžius ir metalizuoto plastiko bangolaidžius. Metaliniai bangolaidžiai yra brangūs apdirbant ir sunkūs, todėl sunku didelio masto masinę gamybą. Metalizuoto plastiko bangolaidžiai, kuriuose derinamos liejimo būdu pagamintos 3D ertmės su PVD laidžios plėvelės nusodinimu, pasižymi inžineriniais pranašumais, susijusiais su lengvu dizainu ir gamybos nuoseklumu, ir tampa svarbia pramonės plėtros kryptimi.
Tačiau inžineriniai pranašumai nebūtinai reiškia masinės gamybos brandą. Nuo projektavimo brėžinių iki didelio masto automobilių gamybos – metalizuoti plastikiniai bangolaidžiai vis dar turi įveikti daugybę kliūčių, susijusių su medžiagomis, procesais ir įranga.
2. Nuo dizaino pranašumų iki masinės gamybos stabilumo: metalizuoti plastikiniai bangolaidžiai vis dar susiduria su našumo iššūkiais
Laboratorinėje stadijoje plastikinės bangolaidžių antenos gali pasiekti puikų radijo dažnių našumą dėl konstrukcinio projektavimo ir procesų optimizavimo. Tačiau, pradėjus serijinę gamybą, išeigos stabilumas dažnai tampa pagrindiniu projekto įgyvendinimo klausimu.
Sudėtingoms trimatėms bangolaidžių konstrukcijoms galutiniam rezultatui įtakos turi liejimo tikslumas, medžiagos stabilumas, paviršiaus būklė, valymas ir išankstinis apdorojimas, tvirtinimo detalių padėtis ir PVD metalizacijos procesas. Bet koks vieno iš šių etapų svyravimas gali sukelti plėvelės nutrūkimą, nepakankamą vietinį laidumą, sumažėjusį sukibimą arba nedidelę konstrukcijos deformaciją, o tai galiausiai turi įtakos RF rodikliams, tokiems kaip S parametrai, įterpties nuostoliai ir stiprinimas.
Kai kurių sudėtingų konstrukcinių gaminių masinės gamybos įdiegimo etape pirmojo metalo padengimo išeiga vis dar gali labai svyruoti. Jei išeiga ilgesnį laiką išlieka santykinai maža, tai reiškia ne tik liejimo būdu pagamintų detalių utilizavimą, bet ir nuolat didėjančias tikslinių medžiagų sąnaudas, įrangos veikimo laiką, darbo sąnaudas ir tikrinimo išlaidas. Antenų ir įrangos originalios įrangos gamintojams tikrasis iššūkis yra ne tik tai, ar produktą galima padengti, bet ir tai, ar nepertraukiamos gamybos sąlygomis galima pasiekti stabilią, pakartojamą ir masiškai gaminamą plėvelės kokybę.
Tai taip pat reiškia, kad pramoninė konkurencija dėl metalizuotų plastikinių bangolaidžių antenų galiausiai tęsis nuo projektavimo iki gamybos pusės. Įmonės, kurios gali nustatyti stabilų sudėtingos struktūros metalizavimo, terminės deformacijos kontrolės ir partijos nuoseklumo proceso langą, turės geresnes pozicijas įgyti pranašumą automobilių milimetrinių bangų radarų masinės gamybos grandinėje.
3. Pagrindinė išeigos svyravimų priežastis: sudėtingos 3D struktūros kelia didesnius reikalavimus PVD procesams
Skirtingai nuo plokščių pagrindų, automobilių milimetrinių bangų radarams skirtos plastikinės bangolaidžių antenos paprastai pasižymi giliais grioveliais, siaurais plyšiais, aklosiomis angomis, šoninėmis sienelėmis ir daugiasluoksnėmis trimatėmis ertmių struktūromis. Šios struktūros kelia aukštesnius reikalavimus PVD metalizavimo procesui, daugiausia dviem aspektais.
3.1 Didelės padengimo galimybės sudėtingose konstrukcijose: giliuose grioveliuose ir šoninėse sienelėse gali susidaryti nepakankamas plėvelės storis
PVD nusodinimas turi tam tikrą kryptingumo laipsnį. Dirbant su sudėtingomis trimatėmis bangolaidžių struktūromis, jei taikinio šaltinio išdėstymas, jonų pagalba, tvirtinimo įtaiso judėjimas ir proceso parametrų valdymas yra nepakankami, aplink angas ar kraštų sritis gali susidaryti storesnis nusodinimas, o gilių griovelių dugnas, vidinės sienelės ir šoninės sienelės gali nukentėti nuo plonos dangos arba net nepakankamo padengimo.
77 GHz–79 GHz milimetrinių bangų signalų atveju metalinės plėvelės vientisumas ir elektrinis laidumas tiesiogiai veikia radijo dažnių perdavimo efektyvumą. Jei sudėtingų struktūrų viduje vietinio plėvelės storis yra nepakankamas, gali padidėti elektromagnetinių bangų energijos nuostoliai, o tai turi įtakos antenos įterpties nuostoliams, stiprinimui ir signalo stabilumui. Todėl plastikinių bangolaidžių metalizavimas nėra paprastas dekoratyvinis paviršiaus dengimo procesas, o funkcinis metalizavimo procesas, kuriuo siekiama pagerinti radijo dažnių charakteristikas.
3.2 Inžineriniai plastikai yra jautrūs termiškai: šilumos kaupimasis PVD metu gali sukelti matmenų nuokrypį
Metalizuoto plastiko bangolaidžių antenų gamybai dažniausiai naudojami modifikuoti inžineriniai plastikai, tokie kaip PPS. Nors šios medžiagos pasižymi geru atsparumu karščiui ir matmenų stabilumu, jas vis tiek veikia dalelių bombardavimas, plazmos aplinka ir nuolatinė nusodinimo šiluma PVD proceso metu.
Dėl riboto inžinerinių plastikų šilumos laidumo, jei įrangos temperatūros kontrolė, aušinimo projektavimas ir gamybos procesas nėra tinkamai valdomi, gali lengvai kauptis vietinė šiluma, dėl kurios atsiranda šiluminis įtempis ir nedidelė deformacija. Milimetrinių bangų radarų antenų ertmės struktūros matmenų pokyčiai gali turėti įtakos rezonansinėms charakteristikoms ir radijo dažnių nuoseklumui. Net ir nedidelė deformacija gali lemti, kad galutiniai bandymų rezultatai nukryptų nuo projektavimo reikalavimų.
Todėl metalizuotų plastikinių bangolaidžių antenų PVD įranga turi išspręsti du pagrindinius iššūkius vienu metu: sudėtingos struktūros padengimą ir plastinės šiluminės deformacijos kontrolę. Tik išlaikant plėvelės kokybę ir substrato matmenų stabilumą, galima pasiekti pastovų radijo dažnių veikimą pasroviui.
4. „Zhenhua“ vakuuminio nepertraukiamo PVD sprendimas: sisteminio lygio požiūris automobilių radarų antenų metalizavimui
Siekdama patenkinti masinės automobilių milimetrinių bangų radarų plastikinių bangolaidžių antenų gamybos reikalavimus, „Zhenhua Vacuum“ pristatė didelio našumo nepertraukiamo PVD masinės gamybos sprendimą, orientuotą į sudėtingą trimačio struktūrų metalizavimą. Sprendime integruota įrangos konstrukcija, aušinimo valdymas, nusodinimo metodas, tvirtinimo detalių konstrukcija ir proceso lango optimizavimas, siekiant pagerinti plėvelės padengimo vienodumą, laidumo tęstinumą, sukibimo stabilumą ir plastikinių pagrindų matmenų stabilumą.
4.1 Didelės jonizacijos nusodinimas ir optimizuotas taikinio išdėstymas pagerina aprėpties galimybes sudėtingose struktūrose
Siekdama išspręsti gilių griovelių, aklinųjų skylių ir šoninių sienelių padengimo iššūkius, „Zhenhua Vacuum“ optimizavo jonų sistemą, magnetroninio purškimo sistemą ir taikinio šaltinio išdėstymą. Padidindamas metalo dalelių aktyvumą ir pagerindamas kritimo kampų pasiskirstymą, šis sprendimas pagerina plėvelės padengimą sudėtingose trimatėse struktūrose.
Lyginant su įprastine plokščių paviršių dengimo įranga, šis sprendimas labiau pabrėžia plėvelės tęstinumą gilių griovelių apačioje, šoninių sienelių srityse ir konstrukciniuose kampuose. Jis gali sumažinti vietinio padengimo, praleisto padengimo ir nepakankamo laidumo riziką, taip pagerindamas bendrą metalizuotos plėvelės konsistenciją sudėtingose bangolaidžių struktūrose.
4.2 Daugiapakopis aušinimo valdymas sumažina matmenų riziką, kurią sukelia šilumos kaupimasis
Siekdama spręsti inžinerinių plastikų jautrumo temperatūrai PVD apdorojimo metu problemą, „Zhenhua Vacuum“ savo nepertraukiamo dengimo sistemoje įdiegė daugiapakopį aušinimo projektą. Dėl fazinio ir tolygaus aušinimo valdymo nusodinimo metu susidariusi šiluma gali būti laiku išleista, taip sumažinant vietinio šilumos kaupimosi poveikį plastikinių pagrindų matmenų stabilumui.
Ši konstrukcija padeda sumažinti mikrodeformacijos, deformacijos ir struktūrinių nuokrypių riziką, todėl plastikinio bangolaidžio ertmė metalizacijos metu išlaiko geresnį matmenų nuoseklumą ir suteikia stabilų struktūrinį pagrindą vėlesniems radijo dažnių bandymams.
4.3 Nepriklausoma kameros konstrukcija pagerina nuolatinį gamybos stabilumą
Palyginti su tradicinėmis vienos kameros periodinio dengimo sistemomis, kurios ilgalaikio dengimo metu yra linkusios kauptis šilumai, svyruoti procesui ir riboti takto trukmę, „Zhenhua Vacuum“ taiko nepertraukiamos gamybos architektūrą, kurioje skirtingi proceso etapai atliekami nepriklausomose kamerose.
Nepriklausoma kameros konstrukcija padeda užtikrinti proceso izoliaciją, takto valdymą ir parametrų stabilumą, sumažinant abipusį skirtingų proceso etapų trukdymą. Ruošinius galima nuolat perkelti tarp funkcinių kamerų, o išankstinis apdorojimas, nusodinimas, aušinimas ir kiti proceso etapai gali būti lanksčiai konfigūruojami pagal gaminio struktūrą ir plėvelės reikalavimus. Tai suteikia stabilesnį įrangos pagrindą didelio masto plastikinių bangolaidžių antenų gamybai.
5. Nuo įrangos iki proceso patvirtinimo: plastikinių bangolaidžių antenų metalizavimo masinės gamybos skatinimas
Automobilių milimetrinių bangų radarų plastikinių bangolaidžių antenų metalizavimas nėra konkurencija, pagrįsta vienu įrangos parametru, o koordinuotų pajėgumų, apimančių įvairias medžiagas, struktūras, procesus ir įrangą, konkurencija. PVD tirpalas, tikrai tinkamas masinei gamybai, turi atitikti šiuos reikalavimus: plėvelė turi būti vientisa ir laidi elektrai; sudėtingos vidinės struktūros turi užtikrinti stabilų padengimą; plastikinis substratas nusodinimo metu turi išlaikyti matmenų stabilumą; serijinė gamyba turi būti kartojama ir nuosekli; o proceso rezultatai turi būti suderinami su vėlesniais radijo dažnių bandymais ir automobilių klasės patvirtinimu.
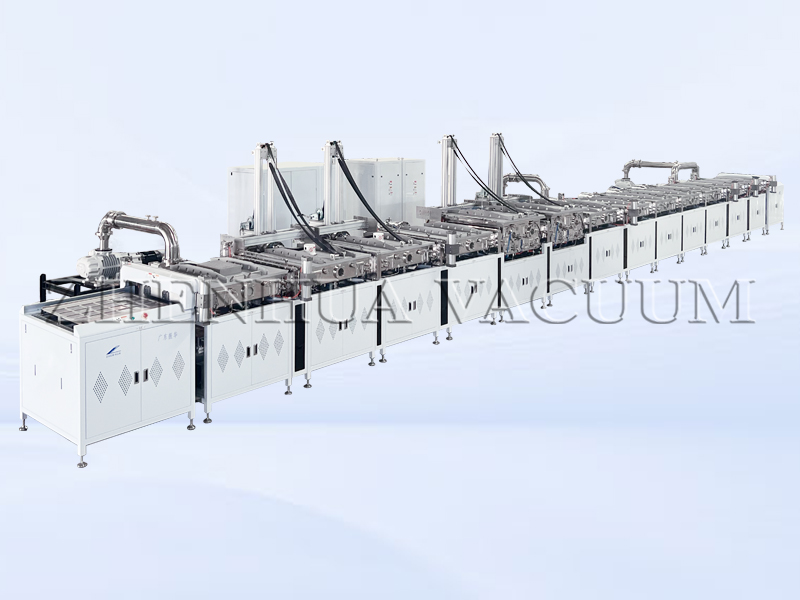
„Zhenhua Vacuum“ nuolatinės PVD masinės gamybos sprendimas buvo sukurtas atsižvelgiant į šiuos pagrindinius rodiklius. Šis sprendimas gali užtikrinti individualų procesų mėginių ėmimą ir parametrų optimizavimą pagal klientų mėginių struktūras, medžiagų sistemas, plėvelės reikalavimus ir pajėgumų tikslus. Jis padeda klientams patikrinti plėvelės storį, padengimo galimybes, sukibimą, elektrinį laidumą ir partijos stabilumą, suteikdamas stabilų metalizacijos pagrindą vėlesniam radijo dažnių (RF) veikimo patvirtinimui, įskaitant S parametrus, įterpties nuostolius ir stiprinimą.
Išvada
Automobilių milimetrinių bangų radarų sistemų atnaujinimas iš pirmo žvilgsnio atrodo kaip lustų, algoritmų ir sistemos architektūros konkurencija. Tačiau giliau tai yra koordinuota medžiagų, procesų ir aukščiausios klasės gamybos įrangos evoliucija.
Metalizuotų plastikinių bangolaidžių antenų atveju mažų nuostolių, didelio stiprinimo ir lengvos konstrukcijos konstrukciniai pranašumai galiausiai turi būti realizuoti užtikrinant stabilias, pakartojamas ir keičiamo dydžio gamybos galimybes. PVD metalizavimo įranga yra ne tik paviršiaus dengimo gamybos įrankis; tai yra pagrindinis veiksnys, lemiantis plėvelės kokybę, partijos nuoseklumą ir masinės gamybos našumą.
– Šį straipsnį paskelbė „Zhenhua Vacuum“, gaminanti PVD metalizavimo įranga plastikinėms bangolaidžių antenoms.
Įrašo laikas: 2026 m. gegužės 19 d.