

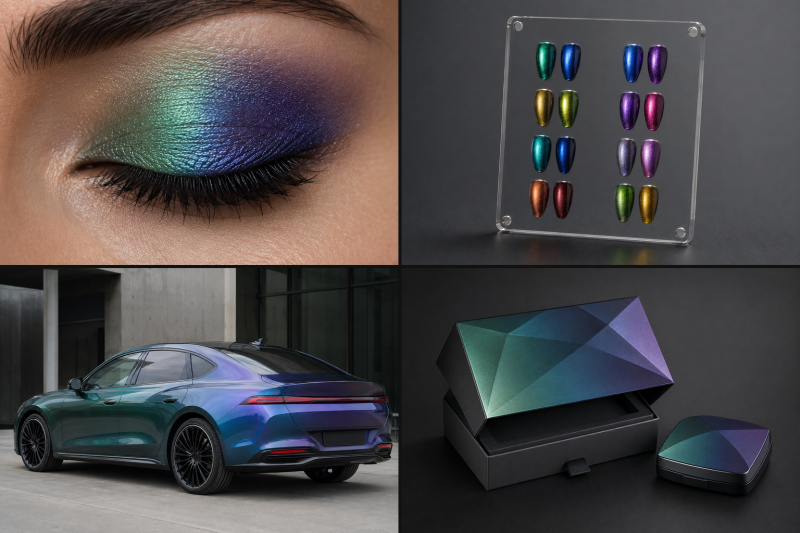
Optiskt variabla pigment används ofta i färgskiftande ögonskuggor, etiketter mot förfalskning, färgskiftande beläggningar för bilar och premiumförpackningar. När betraktningsvinkeln ändras visar dessa pigment olika färger. De kan till exempel se gröna ut framifrån och gradvis skifta till blå eller lila sett från sidan.
Denna uttalade färgförflyttning ger optiskt variabla pigment en stark dekorativ effekt och ett värde mot förfalskning. Att upprätthålla en jämn färgprestanda från sats till sats är dock fortfarande en av de största utmaningarna vid massproduktion.
Nr 1 Hur produceras färgen på optiskt variabla pigment?
Optiskt variabla pigment används ofta i färgskiftande kosmetika, säkerhetsetiketter, bilbeläggningar och exklusiva förpackningar. När pigmenten betraktas från olika vinklar uppvisar de olika färger. Ett pigment kan se grönt ut vid normalt ljusinfall och skifta mot blått eller lila vid sned betraktningsvinkel.
Denna distinkta kantiga färgförskjutning ger ett högt dekorativt värde och gör pigmentet lämpligt för säkerhets- och förfalskningsbekämpning. Att säkerställa en konsekvent färg och färgtransportprestanda över olika produktionsbatcher är dock ett avgörande krav för tillverkning i industriell skala.
Konventionella pigment producerar färg främst genom selektiv absorption och reflektion av olika våglängder av synligt ljus. Till exempel reflekterar ett rött pigment mer rött ljus mot observatören samtidigt som det absorberar mycket av det återstående synliga spektrumet, vilket gör att det ser rött ut.
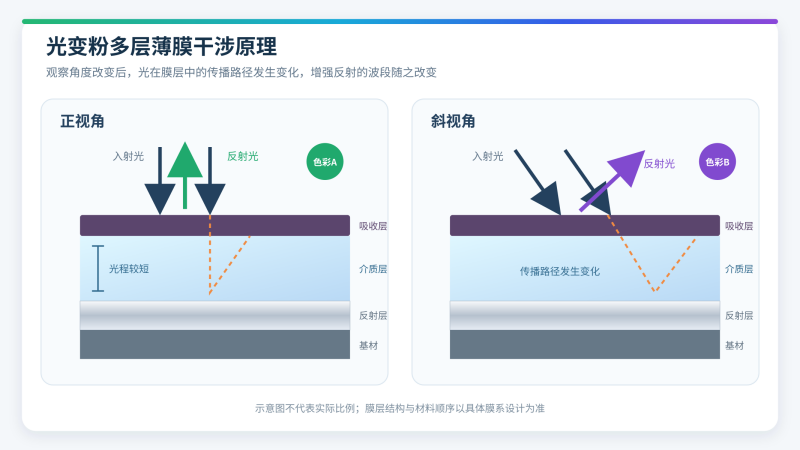
Optiskt variabla pigment fungerar på olika sätt. Deras färg genereras av ljusets reflektion och interferens inom en flerskiktad tunnfilmsstruktur. När infallande ljus når de reflekterande, dielektriska och absorberande lagren sker partiell reflektion vid gränssnitten mellan de olika filmerna. Dessa reflekterade ljusvågor interfererar med varandra, förstärker vissa våglängder medan de undertrycker andra och därigenom producerar en specifik färg.
När betraktningsvinkeln ändras, ändras även den optiska väglängden för det reflekterade ljuset inom flerskiktsstapeln. Följaktligen förändras våglängderna som når observatören, vilket resulterar i den karakteristiska vinkelberoende färgförändringen.
Denna flerskiktade tunnfilmsstruktur framställs vanligtvis genom en vakuumbeläggningsprocess baserad huvudsakligen på elektronstråleindunstning. Under vakuum upphettas och indunstas olika beläggningsmaterial sekventiellt enligt den specificerade optiska beläggningsdesignen. De förångade materialen avsätts sedan lager för lager på substratet för att bilda reflekterande, dielektriska och absorberande filmer.
Efter avsättning frigörs flerskiktsfilmen från substratet och bearbetas därefter genom strippning, krossning och klassificering för att producera flingformade optiskt variabla pigment.
Eftersom materialets sammansättning, tjocklek och avsättningsegenskaper för varje enskilt lager direkt påverkar det slutliga optiska svaret, är vakuumbeläggning den viktigaste uppströmsprocessen för att kontrollera färgkonsistensen. Variationer i filmtjocklek, avsättningshastighet eller vakuumförhållanden kan leda till märkbara färgskillnader mellan produktionsbatcher.
Nr 2 Vilka faktorer orsakar färgvariationer från batch till batch i optiskt variabla pigment?
1. Avvikelse i filmtjocklek
Färgen på ett optiskt variabelt pigment är mycket känslig för tunnfilmstjockleken. I en optisk beläggningsdesign har varje lager en specificerad måltjocklek. Det dielektriska lagret är särskilt viktigt eftersom det är en transparent optisk film som styr ljusets optiska väglängd inom flerskiktsstrukturen.
När den faktiska filmtjockleken avviker från målvärdet ändras den optiska väglängden i enlighet därmed. Detta förskjuter våglängderna som utsätts för konstruktiv eller destruktiv interferens, vilket orsakar avvikelser i den synbara färgen och färgförflyttningseffekten.
Om tjocklekskontrollen skiljer sig mellan produktionsbatcher kan pigmenten uppvisa inkonsekvent nyans, mättnad, ljusstyrka eller kantig färgförskjutning.
2. Stabilitet av depositionshastigheten
Även när de uppmätta filmtjocklekarna för olika batcher är likartade kan variationer i den slutliga färgen fortfarande förekomma. Fluktuationer i avsättningshastigheten är en av de möjliga orsakerna.
Förändringar i elektronstrålens effekt, beläggningsmaterialets ytbeskaffenhet, smältbadsbeteende eller strålens position kan påverka materialets avdunstningsegenskaper och avsättningshastighet. En instabil avsättningshastighet försvårar inte bara tjocklekskontrollen utan kan också förändra densiteten, brytningsindexet, mikrostrukturen och den inre spänningen hos den avsatta filmen.
Under flerskiktsfilmsdeponering måste därför avdunstningsprocessen förbli stabil. Deponeringshastigheten bör övervakas kontinuerligt och regleras automatiskt för att minimera effekten av hastighetsfluktuationer på tunnfilmsegenskaper och färgkonsistens från sats till sats.
3. Vakuumförhållanden och substratstatus
Färgen på optiskt variabla pigment bestäms inte bara av hur tjock varje film är, utan också av det faktiska fysiska och optiska tillståndet hos det avsatta lagret.
Variationer i bastryck, kvarvarande gassammansättning, utgasning eller kammarens renhet mellan batcher kan påverka filmens sammansättning, renhet, densitet och brytningsindex. Detta är särskilt viktigt för dielektriska filmer. Även vid samma fysiska tjocklek kan en variation i brytningsindex förskjuta den reflekterade våglängden och orsaka en märkbar färgavvikelse.
Substrattemperaturen och driftsförhållandena måste också förbli stabila. Skillnader i initial substrattemperatur, beläggningsvaraktighet eller ackumulerad termisk belastning kan påverka filmdensitet, spänning, vidhäftning och optiska egenskaper.
Dessutom kan inkonsekvent substratrörelse eller rotation orsaka att olika områden av substratet får ojämnt materialflöde, vilket resulterar i ojämn filmtjocklek. Ett stabilt vakuumsystem, substratrörelsesystem och termiskt styrsystem är därför avgörande för att förbättra repeterbarheten från sats till sats.
4. Nedströms pigmentbearbetning
Färgvariationer från batch till batch orsakas inte enbart av vakuumbeläggningsprocessen. De kan också påverkas av filmavskalning, krossning, klassificering och appliceringsförhållanden efteråt.
Efter beläggning kan strippningseffektiviteten, krossningsintensiteten, flingintegriteten, bildförhållandet och partikelstorleksfördelningen alla påverka pigmentets ljusstyrka, täckförmåga, gnistra och vinkelfärgförskjutningsprestanda.
Under praktisk tillämpning kan faktorer som pigmentkoncentration, bindemedels- eller bläcktransparens, substratfärg, beläggningstjocklek och pigmentflingornas orientering också förändra det slutliga visuella utseendet.
Vakuumbeläggning bestämmer dock pigmentets grundläggande optiska flerskiktsstruktur. Noggrann kontroll av individuell lagertjocklek, tjockleksuniformitet, avsättningshastighet, vakuumförhållanden och processens repeterbarhet ger en stabil optisk grund för efterföljande filmavskalning, pigmentbearbetning och slutanvändningstillämpningar.
Nr 3 Zhenhua vakuumbeläggningslösning för optiskt variabla pigment: Stabil massproduktion med en daglig produktion på över 2 000 g
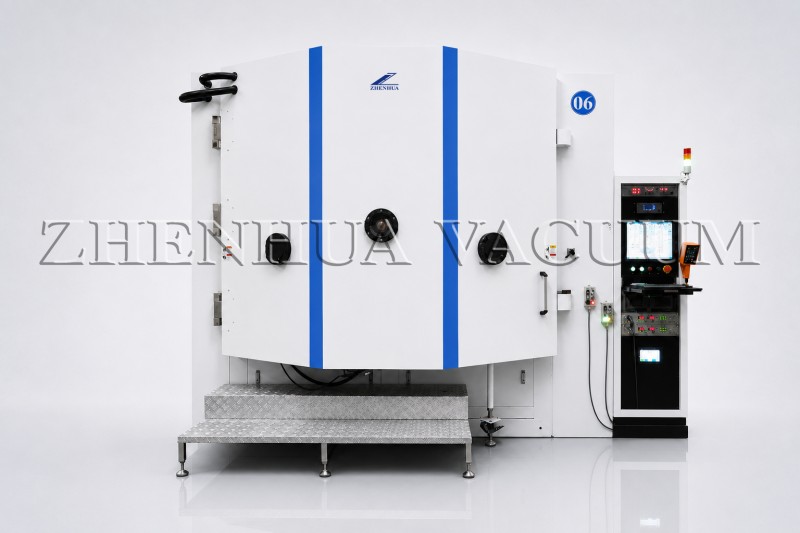
Det optiska beläggningssystemet Zhenhua Vacuum GX2350 är specifikt utformat för produktion av optiskt variabla bläck och pigment som används i kosmetika, etiketter mot förfalskning och andra dekorativa eller säkerhetsmässiga tillämpningar.
Systemet är baserat på högenergisk elektronstråleindunstning och kan indunsta beläggningsmaterial med smältpunkter upp till 3 000 °C. Elektronstråleindunstning erbjuder hög energitäthet, hög termisk verkningsgrad och hög filmrenhet, vilket gör det lämpligt för avsättning av precisionsflerskiktsbeläggningar med optisk konstruktion.
GX2350 ger jämn beläggning över stora ytor och ökar kapaciteten för enkelbatcher för att stödja pigmentproduktion i industriell skala. Dess kupolformade substrathållare med hög krökning utökar den effektiva beläggningsarean och batchkapaciteten samtidigt som den förbättrar tjockleksjämnheten hos flerskiktsfilmer.
Systemet integrerar motståndsindunstning med aluminiumtråd, flera motståndsindunstningskällor för avsättning av släppmedel, en ringformad degel med hög kapacitet och en elektronstråledegel med flera fickor. Denna konfiguration stöder flera beläggningssekvenser utan att kammaren behöver ventileras och öppnas ofta, vilket bidrar till att balansera avsättningsjämnhet, produktionskapacitet och driftseffektivitet.
En industriell dator, PLC och ett automatiskt system för övervakning av filmtjocklek bildar en helautomatiserad plattform för bestrykningskontroll. Detta förbättrar processstabilitet och repeterbarhet från körning till körning, stöder utökad kontinuerlig drift och minskar beroendet av manuella ingrepp.
Med optimerade processkonfigurationer kan GX2350 uppnå en daglig produktionskapacitet på mer än 2 000 gram optiskt variabelt pigment.
Slutsats nr 4
Konsistens från batch till batch vid produktion av optiskt variabel pigment är nära relaterad till filmtjocklek, avsättningshastighet, vakuumförhållanden, substratrörelse, termisk stabilitet och nedströms pigmentbearbetning.
Bland dessa faktorer bestämmer vakuumbeläggningsprocessen pigmentets grundläggande flerskiktsoptiska struktur. Noggrann kontroll av filmtjocklek, tjockleksuniformitet, avsättningshastighet, vakuummiljö och processens repeterbarhet är avgörande för att uppnå stabil färgprestanda och tillförlitlig massproduktion.
Zhenhua Vacuum fokuserar på de viktigaste produktionskraven för optiskt variabla pigment, inklusive filmtjockleksnoggrannhet, färgkonsistens och produktionseffektivitet. Vi tillhandahåller vakuumbeläggningsutrustning, anpassade processlösningar och teknisk support för att hjälpa kunder att uppnå stabil, effektiv och skalbar produktion av optiskt variabla pigment.
-Denna artikel publicerades avtillverkare av vakuumbeläggningsutrustningZhenhua Vacuum
Publiceringstid: 16 juli 2026