

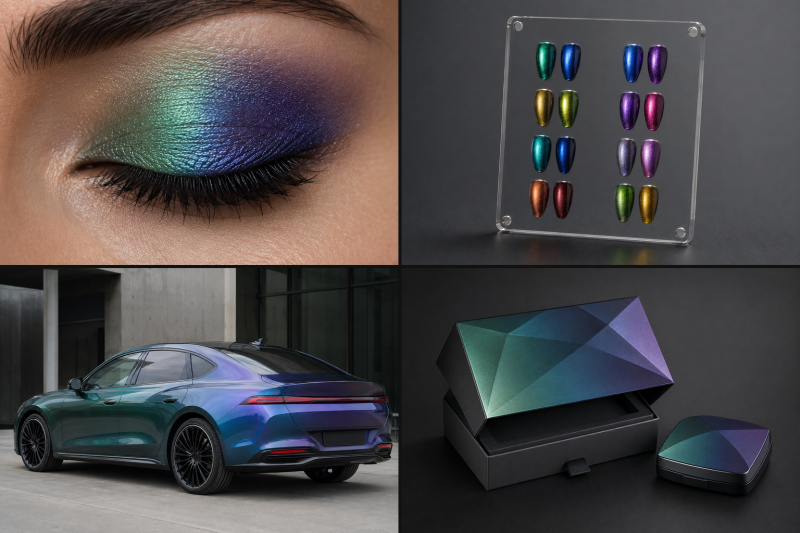
Optiškai kintantys pigmentai plačiai naudojami spalvą keičiančiuose akių šešėliuose, etiketėse nuo padirbinėjimo, automobilių spalvą keičiančiose dangose ir aukščiausios kokybės pakuotėse. Keičiantis žiūrėjimo kampui, šie pigmentai rodo skirtingas spalvas. Pavyzdžiui, žiūrint iš priekio, jie gali atrodyti žali, o žiūrint iš šono – palaipsniui keisti spalvą į mėlyną arba violetinę.
Šis ryškus spalvų judėjimas suteikia optiškai kintantiems pigmentams stiprų dekoratyvinį patrauklumą ir apsaugą nuo padirbinėjimo. Tačiau nuoseklaus spalvų atkūrimo išlaikymas kiekvienoje partijoje išlieka vienu iš pagrindinių masinės gamybos iššūkių.
Nr. 1 Kaip gaunama optiškai kintančių pigmentų spalva?
Optiškai kintantys pigmentai dažniausiai naudojami spalvą keičiančioje kosmetikoje, apsauginėse etiketėse, automobilių dangose ir prabangių pakuočių gamyboje. Žiūrint iš skirtingų kampų, pigmentai pasižymi skirtingomis spalvomis. Įprastai krintant, pigmentas gali atrodyti žalias, o žiūrint įstrižai, – mėlynos arba violetinės spalvos.
Šis išskirtinis kampinis spalvos pokytis suteikia didelę dekoratyvinę vertę ir daro pigmentą tinkamą naudoti saugumo ir apsaugos nuo padirbinėjimo srityse. Tačiau pramoninio masto gamybai labai svarbus reikalavimas užtikrinti vienodą spalvą ir spalvos sklaidą skirtingose gamybos partijose.
Įprastiniai pigmentai spalvą sukuria daugiausia selektyviai sugerdami ir atspindėdami skirtingus matomos šviesos bangos ilgius. Pavyzdžiui, raudonas pigmentas atspindi daugiau raudonos šviesos stebėtojo link, tuo pačiu sugerdamas didelę dalį likusio matomo spektro, todėl jis atrodo raudonas.
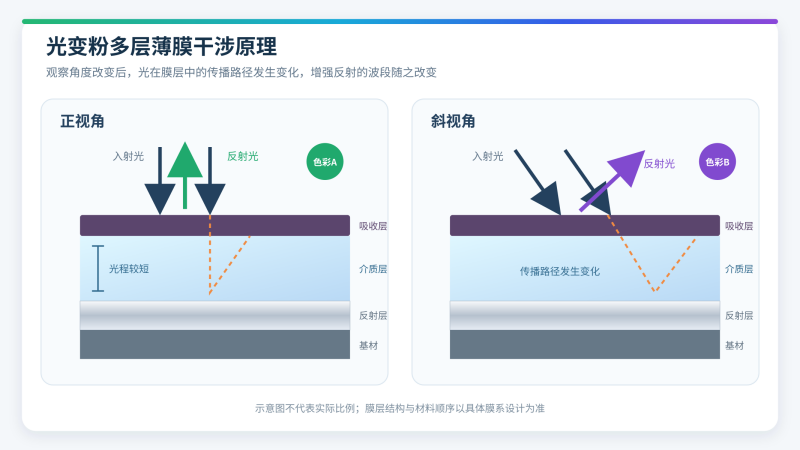
Optiškai kintantys pigmentai veikia skirtingai. Jų spalva susidaro dėl šviesos atspindžio ir interferencijos daugiasluoksnėje plonasluoksnėje struktūroje. Kai krintanti šviesa pasiekia atspindintįjį, dielektrinį ir sugeriamąjį sluoksnius, skirtingų plėvelių sąsajose įvyksta dalinis atspindys. Šios atspindėtos šviesos bangos interferuoja viena su kita, sustiprindamos tam tikrus bangos ilgius ir slopindamos kitus, taip sukurdamos specifinę spalvą.
Keičiantis žiūrėjimo kampui, keičiasi ir atspindėtos šviesos optinio kelio ilgis daugiasluoksnėje plėvelėje. Dėl to keičiasi stebėtoją pasiekiantys bangos ilgiai, todėl atsiranda būdingas nuo kampo priklausantis spalvos pokytis.
Ši daugiasluoksnė plonasluoksnė struktūra paprastai gaminama vakuuminiu dengimo procesu, pagrįstu elektronų pluošto garinimu. Vakuume skirtingos dengimo medžiagos nuosekliai kaitinamos ir garinamos pagal nurodytą optinės dangos dizainą. Išgarintos medžiagos sluoksnis po sluoksnio nusodinamos ant pagrindo, kad susidarytų atspindinčios, dielektrinės ir sugeriančios plėvelės.
Po nusodinimo daugiasluoksnė plėvelė nuimama nuo pagrindo ir vėliau apdorojama ją nuimant, susmulkinant ir klasifikuojant, kad būtų gauti dribsnių formos optiškai kintantys pigmentai.
Kadangi kiekvieno atskiro sluoksnio medžiagos sudėtis, storis ir nusodinimo charakteristikos tiesiogiai veikia galutinį optinį atsaką, vakuuminis dengimas yra pagrindinis procesas, skirtas kontroliuoti spalvos nuoseklumą. Plėvelės storio, nusodinimo greičio ar vakuuminių sąlygų skirtumai gali lemti pastebimus spalvų skirtumus tarp gamybos partijų.
Nr. 2 Kokie veiksniai lemia optiškai kintančių pigmentų spalvos skirtumus tarp partijų?
1. Plėvelės storio nuokrypis
Optiškai kintančio pigmento spalva yra labai jautri plonasluoksnės plėvelės storiui. Optinės dangos konstrukcijoje kiekvienas sluoksnis turi nurodytą tikslinį storį. Dielektrinis sluoksnis yra ypač svarbus, nes tai yra skaidri optinė plėvelė, kuri kontroliuoja šviesos optinio kelio ilgį daugiasluoksnėje struktūroje.
Kai tikrasis plėvelės storis nukrypsta nuo tikslinės vertės, atitinkamai pasikeičia ir optinio kelio ilgis. Dėl to pasislenka bangos ilgiai, kurie patiria konstruktyviąją arba destruktyviąją interferenciją, sukeldami matomos spalvos ir spalvos sklidimo efekto nukrypimus.
Jei storio kontrolė skirtingose gamybos partijose skiriasi, pigmentai gali turėti nevienodą atspalvį, sodrumą, ryškumą arba kampinį spalvos pokytį.
2. Nusodinimo greičio stabilumas
Net ir tada, kai skirtingų partijų išmatuotas plėvelės storis yra panašus, galutinė spalva vis tiek gali skirtis. Viena iš galimų priežasčių yra nusodinimo greičio svyravimai.
Elektronų pluošto galios, dengiančios medžiagos paviršiaus būklės, lydalo vonelės elgsenos ar pluošto padėties pokyčiai gali turėti įtakos medžiagos garavimo savybėms ir nusodinimo greičiui. Nestabilus nusodinimo greitis ne tik apsunkina storio valdymą, bet ir gali pakeisti nusodintos plėvelės tankį, lūžio rodiklį, mikrostruktūrą ir vidinį įtempį.
Todėl daugiasluoksnės plėvelės nusodinimo metu garavimo procesas turi išlikti stabilus. Nusodinimo greitis turėtų būti nuolat stebimas ir automatiškai reguliuojamas, siekiant kuo labiau sumažinti greičio svyravimų poveikį plonų plėvelių savybėms ir spalvų nuoseklumui tarp partijų.
3. Vakuuminės sąlygos ir pagrindo būsena
Optiškai kintančių pigmentų spalvą lemia ne tik kiekvienos plėvelės storis, bet ir faktinė nusodinto sluoksnio fizinė bei optinė būsena.
Bazinio slėgio, likusių dujų sudėties, dujų išsiskyrimo ar kameros švaros skirtumai tarp partijų gali turėti įtakos plėvelės sudėčiai, grynumui, tankiui ir lūžio rodikliui. Tai ypač svarbu dielektrinėms plėvelėms. Net ir esant tokiam pačiam fiziniam storiui, lūžio rodiklio kitimas gali pakeisti atspindėtą bangos ilgį ir sukelti pastebimą spalvos nuokrypį.
Pagrindo temperatūra ir eksploatavimo sąlygos taip pat turi išlikti stabilios. Pradinės pagrindo temperatūros, dangos dengimo trukmės arba sukauptos šiluminės apkrovos skirtumai gali turėti įtakos plėvelės tankiui, įtempiui, sukibimui ir optinėms savybėms.
Be to, dėl netolygaus substrato judėjimo ar sukimosi skirtingos substrato sritys gali gauti nevienodą medžiagos srautą, dėl kurio plėvelės storis bus nevienodas. Todėl stabili vakuuminė sistema, substrato judėjimo sistema ir šilumos valdymo sistema yra būtinos norint pagerinti partijų kartojamumą.
4. Tolesnis pigmentų apdorojimas
Spalvų skirtumai tarp partijų nėra vien tik vakuuminio dengimo proceso pasekmė. Tam įtakos gali turėti ir tolesnis plėvelės nuėmimas, smulkinimas, klasifikavimas ir dengimo sąlygos.
Po padengimo, nuėmimas efektyvumas, smulkinimo intensyvumas, dribsnių vientisumas, kraštinių santykis ir dalelių dydžio pasiskirstymas gali turėti įtakos pigmento ryškumui, maskavimo gebai, spindesiui ir kampiniam spalvos pokyčiui.
Praktinio pritaikymo metu tokie veiksniai kaip pigmento koncentracija, rišiklio ar rašalo skaidrumas, pagrindo spalva, dangos storis ir pigmento dribsnių orientacija taip pat gali pakeisti galutinę išvaizdą.
Nepaisant to, vakuuminis dengimas lemia pagrindinę daugiasluoksnę pigmento optinę struktūrą. Tikslus individualaus sluoksnio storio, storio vienodumo, nusodinimo greičio, vakuuminių sąlygų ir proceso pakartojamumo valdymas suteikia stabilų optinį pagrindą vėlesniam plėvelės nuėmimui, pigmento apdorojimui ir galutiniam naudojimui.
Nr. 3 „Zhenhua“ vakuuminis dengimo sprendimas optiškai kintantiems pigmentams: stabili masinė gamyba, kurios dienos našumas viršija 2000 g
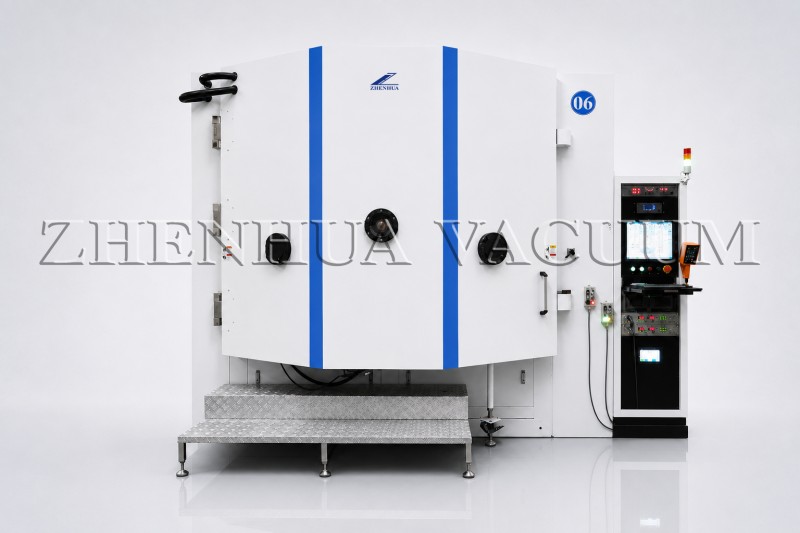
„Zhenhua Vacuum GX2350“ optinių dangų sistema specialiai sukurta optiškai kintančių dažų ir pigmentų, naudojamų kosmetikoje, etiketėse nuo padirbinėjimo ir kitose dekoratyvinėse ar apsaugos srityse, gamybai.
Sistema pagrįsta didelės energijos elektronų pluošto garinimu ir gali išgarinti dangų medžiagas, kurių lydymosi temperatūra siekia iki 3000 °C. Elektronų pluošto garinimas pasižymi dideliu energijos tankiu, dideliu šiluminiu efektyvumu ir dideliu plėvelės grynumu, todėl tinka tikslių daugiasluoksnių optinių dangų nusodinimui.
GX2350 užtikrina didelio ploto vienodą nusodinimą ir padidina vienos partijos įkrovimo pajėgumą, kad būtų galima gaminti pramoniniu mastu pigmentus. Didelio išlinkimo kupolo formos substrato laikiklis padidina efektyvų dengimo plotą ir partijos talpą, tuo pačiu pagerindamas daugiasluoksnių plėvelių storio vienodumą.
Sistema integruoja aliuminio viela paduodamą varžinį garinimą, kelis varžinio garinimo šaltinius išlaisvinimo agento nusodinimui, didelės talpos žiedinį tiglį ir daugiakišenį elektronų pluošto tiglį. Ši konfigūracija palaiko kelias dengimo sekas, dažnai neatidarant ir neišleidžiant ventiliacijos kameros, taip padedant subalansuoti nusodinimo vienodumą, gamybos pajėgumus ir veiklos efektyvumą.
Pramoninis kompiuteris, programuojamas loginis valdiklis (PLC) ir automatinė plėvelės storio stebėjimo sistema sudaro visiškai automatizuotą dangos valdymo platformą. Tai pagerina proceso stabilumą ir pakartojamumą tarp serijų, palaiko ilgalaikį nepertraukiamą veikimą ir sumažina priklausomybę nuo rankinio įsikišimo.
Optimizavus proceso konfigūracijas, GX2350 gali pasiekti daugiau nei 2000 gramų optiškai kintamo pigmento per dieną gamybos pajėgumą.
Nr. 4 Išvada
Optiškai kintamų pigmentų gamybos partijų konsistencija yra glaudžiai susijusi su plėvelės storiu, nusodinimo greičiu, vakuumo sąlygomis, pagrindo judėjimu, terminiu stabilumu ir tolesniu pigmento apdorojimu.
Tarp šių veiksnių vakuuminio dengimo procesas lemia pagrindinę daugiasluoksnę pigmento optinę struktūrą. Tikslus plėvelės storio, storio vienodumo, nusodinimo greičio, vakuuminės aplinkos ir proceso kartojamumo valdymas yra būtinas norint pasiekti stabilų spalvų atkūrimą ir patikimą masinę gamybą.
„Zhenhua Vacuum“ daugiausia dėmesio skiria pagrindiniams optiškai kintančių pigmentų gamybos reikalavimams, įskaitant plėvelės storio tikslumą, spalvos nuoseklumą ir gamybos efektyvumą. Mes teikiame vakuuminio dengimo įrangą, individualiai pritaikytus procesų sprendimus ir techninę pagalbą, kad padėtume klientams pasiekti stabilią, efektyvią ir keičiamo mastelio optiškai kintančių pigmentų gamybą.
– Šį straipsnį paskelbėvakuuminio dengimo įrangos gamintojasZhenhua dulkių siurblys
Įrašo laikas: 2026 m. liepos 16 d.