

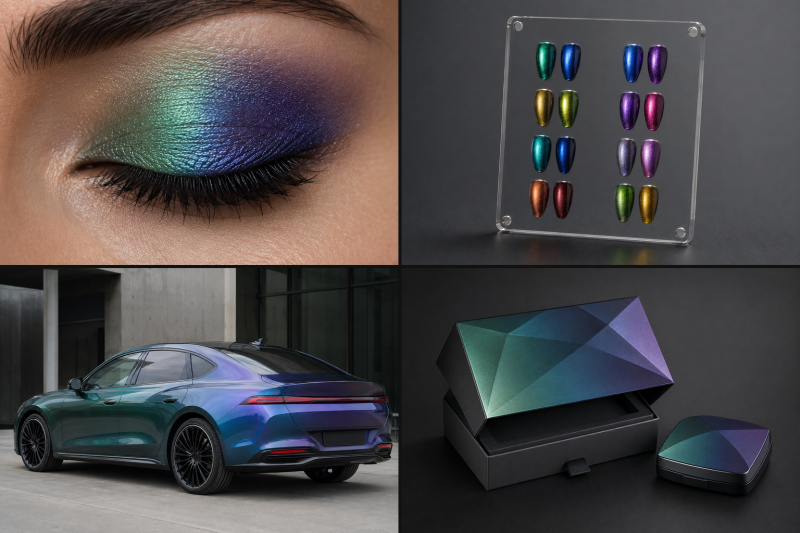
දෘශ්යමය වශයෙන් විචල්ය වර්ණක වර්ණ මාරු කරන අක්ෂි සෙවනැලි, ව්යාජ විරෝධී ලේබල්, වාහන වර්ණ මාරු කරන ආලේපන සහ වාරික ඇසුරුම්කරණයේ බහුලව භාවිතා වේ. බැලීමේ කෝණය වෙනස් වන විට, මෙම වර්ණක විවිධ වර්ණ පෙන්වයි. උදාහරණයක් ලෙස, ඉදිරිපසින් බලන විට ඒවා කොළ පැහැයෙන් දිස්විය හැකි අතර පැත්තෙන් බලන විට ක්රමයෙන් නිල් හෝ දම් පැහැයට මාරු විය හැකිය.
මෙම උච්චාරණ වර්ණ සංචලනය දෘශ්යමය වශයෙන් විචල්ය වර්ණකවලට ශක්තිමත් අලංකාර ආකර්ෂණයක් සහ ව්යාජ විරෝධී අගයක් ලබා දෙයි. කෙසේ වෙතත්, කාණ්ඩයෙන් කාණ්ඩයට ස්ථාවර වර්ණ ක්රියාකාරිත්වය පවත්වා ගැනීම මහා පරිමාණ නිෂ්පාදනයේ ප්රධාන අභියෝගයක් ලෙස පවතී.
අංක 1 දෘශ්යමය වශයෙන් විචල්ය වර්ණකවල වර්ණය නිපදවන්නේ කෙසේද?
දෘශ්යමය වශයෙන් විචල්ය වර්ණක බහුලව භාවිතා වන්නේ වර්ණ මාරු කරන ආලේපන, ආරක්ෂක ලේබල්, මෝටර් රථ ආලේපන සහ ඉහළ මට්ටමේ ඇසුරුම්වල ය. විවිධ කෝණවලින් බැලූ විට, වර්ණක විවිධ වර්ණ පෙන්වයි. සාමාන්ය සිදුවීම් වලදී වර්ණකයක් කොළ පැහැයෙන් දිස්විය හැකි අතර ආනත දෘෂ්ටි කෝණයකින් නිල් හෝ දම් පැහැයට මාරු විය හැකිය.
මෙම සුවිශේෂී කෝණික වර්ණ මාරුව ඉහළ අලංකාර වටිනාකමක් ලබා දෙන අතර වර්ණකය ආරක්ෂාව සහ ව්යාජ විරෝධී යෙදුම් සඳහා සුදුසු කරයි. කෙසේ වෙතත්, නිෂ්පාදන කාණ්ඩ හරහා ස්ථාවර වර්ණ සහ වර්ණ-ගමන් කාර්ය සාධනය සහතික කිරීම කාර්මික පරිමාණ නිෂ්පාදනය සඳහා තීරණාත්මක අවශ්යතාවයකි.
සාම්ප්රදායික වර්ණක ප්රධාන වශයෙන් වර්ණ නිපදවන්නේ දෘශ්ය ආලෝකයේ විවිධ තරංග ආයාමයන්හි වරණීය අවශෝෂණය සහ පරාවර්තනය හරහා ය. උදාහරණයක් ලෙස, රතු වර්ණකයක් නිරීක්ෂකයා දෙසට වැඩි රතු ආලෝකයක් පරාවර්තනය කරන අතර ඉතිරි දෘශ්ය වර්ණාවලියෙන් වැඩි ප්රමාණයක් අවශෝෂණය කර ගනිමින් එය රතු පැහැයෙන් දිස් වේ.
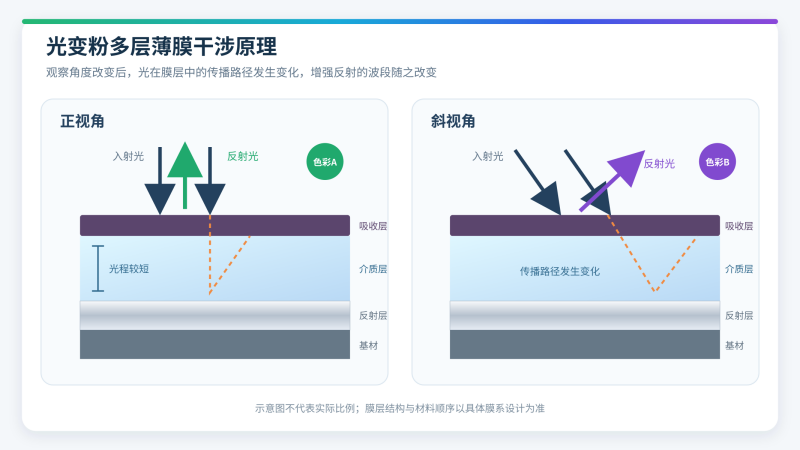
දෘශ්යමය වශයෙන් විචල්ය වර්ණක වෙනස් ලෙස ක්රියා කරයි. ඒවායේ වර්ණය ජනනය වන්නේ බහු ස්ථර තුනී පටල ව්යුහයක් තුළ ආලෝකයේ පරාවර්තනය සහ මැදිහත්වීම මගිනි. සිද්ධි ආලෝකය පරාවර්තක, පාර විද්යුත් සහ අවශෝෂක ස්ථර කරා ළඟා වූ විට, විවිධ පටල අතර අතුරුමුහුණත් වලදී අර්ධ පරාවර්තනය සිදු වේ. මෙම පරාවර්තනය වූ ආලෝක තරංග එකිනෙකට බාධා කරයි, සමහර තරංග ආයාම වැඩි දියුණු කරන අතර අනෙක් ඒවා මර්දනය කර එමඟින් නිශ්චිත වර්ණයක් නිපදවයි.
බැලීමේ කෝණය වෙනස් වන විට, බහු ස්ථර තොගය තුළ පරාවර්තනය වන ආලෝකයේ දෘශ්ය මාර්ග දිග ද වෙනස් වේ. එහි ප්රතිඵලයක් ලෙස, නිරීක්ෂකයා වෙත ළඟා වන තරංග ආයාම මාරු වන අතර, එහි ප්රතිඵලයක් ලෙස ලාක්ෂණික කෝණය මත රඳා පවතින වර්ණය වෙනස් වේ.
මෙම බහු ස්ථර තුනී පටල ව්යුහය සාමාන්යයෙන් නිපදවනු ලබන්නේ ප්රධාන වශයෙන් ඉලෙක්ට්රෝන කදම්භ වාෂ්පීකරණය මත පදනම් වූ රික්ත ආලේපන ක්රියාවලියක් හරහා ය. රික්තය යටතේ, විවිධ ආලේපන ද්රව්ය නිශ්චිත දෘශ්ය ආලේපන සැලසුමට අනුව අනුක්රමිකව රත් කර වාෂ්ප කරනු ලැබේ. ඉන්පසු වාෂ්පීකරණය කරන ලද ද්රව්ය පරාවර්තක, පාර විද්යුත් සහ අවශෝෂක පටල සෑදීම සඳහා උපස්ථරය මත ස්ථරයෙන් ස්ථරයට තැන්පත් කරනු ලැබේ.
තැන්පත් වීමෙන් පසු, බහු ස්ථර පටලය උපස්ථරයෙන් මුදා හරිනු ලබන අතර පසුව ඉවත් කිරීම, තලා දැමීම සහ වර්ගීකරණය හරහා සකස් කර පෙති හැඩැති දෘශ්යමය වශයෙන් විචල්ය වර්ණක නිපදවයි.
එක් එක් ස්ථරයේ ද්රව්ය සංයුතිය, ඝණකම සහ තැන්පත් වීමේ ලක්ෂණ අවසාන දෘශ්ය ප්රතිචාරයට සෘජුවම බලපාන බැවින්, වර්ණ අනුකූලතාව පාලනය කිරීම සඳහා රික්ත ආලේපනය ප්රධාන උඩුගං බලා ක්රියාවලිය වේ. පටල ඝණකම, තැන්පත් වීමේ අනුපාතය හෝ රික්තක තත්වයන්හි වෙනස්කම් නිෂ්පාදන කාණ්ඩ අතර කැපී පෙනෙන වර්ණ වෙනස්කම් වලට හේතු විය හැක.
අංක 2 දෘශ්යමය වශයෙන් විචල්ය වර්ණකවල කාණ්ඩ-කාණ්ඩ වර්ණ විචලනයට හේතු වන සාධක මොනවාද?
1. පටල ඝණකම අපගමනය
දෘශ්යමය වශයෙන් විචල්ය වර්ණකයක වර්ණය තුනී පටල ඝනකමට ඉතා සංවේදී වේ. දෘශ්ය ආලේපන සැලසුමක දී, සෑම ස්ථරයකටම නිශ්චිත ඉලක්ක ඝණකමක් ඇත. පාර විද්යුත් ස්ථරය විශේෂයෙන් වැදගත් වන්නේ එය බහු ස්ථර ව්යුහය තුළ ආලෝකයේ දෘශ්ය මාර්ග දිග පාලනය කරන විනිවිද පෙනෙන දෘශ්ය පටලයක් වන බැවිනි.
සත්ය පටල ඝණකම ඉලක්ක අගයෙන් අපගමනය වන විට, දෘශ්ය මාර්ග දිග ඒ අනුව වෙනස් වේ. මෙය නිර්මාණාත්මක හෝ විනාශකාරී ඇඟිලි ගැසීම් වලට භාජනය වන තරංග ආයාම මාරු කරයි, එමඟින් පෙනෙන වර්ණය හා වර්ණ-ගමන් ආචරණයෙහි අපගමනයන් ඇති කරයි.
නිෂ්පාදන කාණ්ඩ අතර ඝනකම පාලනය වෙනස් නම්, වර්ණකවල අස්ථාවර පැහැය, සන්තෘප්තිය, දීප්තිය හෝ කෝණික වර්ණ මාරු කිරීමේ ක්රියාකාරිත්වය පෙන්නුම් කළ හැකිය.
2. තැන්පතු අනුපාත ස්ථායිතාව
විවිධ කාණ්ඩවල මනින ලද පටල ඝණකම සමාන වූ විට පවා, අවසාන වර්ණයෙහි වෙනස්කම් තවමත් සිදුවිය හැකිය. තැන්පත් වීමේ අනුපාතයේ උච්චාවචනය විය හැකි එක් හේතුවකි.
ඉලෙක්ට්රෝන කදම්භ බලය, ආලේපන ද්රව්ය මතුපිට තත්ත්වය, දියවන තටාකයේ හැසිරීම හෝ කදම්භයේ පිහිටීමෙහි වෙනස්වීම් ද්රව්යයේ වාෂ්පීකරණ ලක්ෂණ සහ තැන්පත් වීමේ අනුපාතයට බලපෑ හැකිය. අස්ථායී තැන්පත් වීමේ අනුපාතයක් ඝනකම පාලනය වඩාත් අපහසු කරනවා පමණක් නොව, තැන්පත් කළ පටලයේ ඝනත්වය, වර්තන දර්ශකය, ක්ෂුද්ර ව්යුහය සහ අභ්යන්තර ආතතිය ද වෙනස් කළ හැකිය.
බහු ස්ථර පටල තැන්පත් කිරීමේදී, වාෂ්පීකරණ ක්රියාවලිය ස්ථායීව පැවතිය යුතුය. තුනී පටල ගුණාංග සහ කාණ්ඩයෙන් කාණ්ඩයට වර්ණ අනුකූලතාවයට අනුපාත උච්චාවචනයන්ගේ බලපෑම අවම කිරීම සඳහා තැන්පත් කිරීමේ අනුපාතය අඛණ්ඩව නිරීක්ෂණය කර ස්වයංක්රීයව නියාමනය කළ යුතුය.
3. රික්තක තත්ත්වයන් සහ උපස්ථර තත්ත්වය
දෘශ්යමය වශයෙන් විචල්ය වර්ණකවල වර්ණය තීරණය වන්නේ එක් එක් පටලයේ ඝනකම අනුව පමණක් නොව, තැන්පත් කරන ලද ස්ථරයේ සැබෑ භෞතික හා දෘශ්ය තත්ත්වය අනුව ය.
කාණ්ඩ අතර පාදක පීඩනය, අවශේෂ වායු සංයුතිය, වායු පිටකිරීම හෝ කුටීර පිරිසිදුකමෙහි වෙනස්කම් පටල සංයුතිය, සංශුද්ධතාවය, ඝනත්වය සහ වර්තන දර්ශකයට බලපෑ හැකිය. මෙය විශේෂයෙන් පාර විද්යුත් පටල සඳහා වැදගත් වේ. එකම භෞතික ඝනකමකින් වුවද, වර්තන දර්ශකයේ විචලනයකින් පරාවර්තනය වූ තරංග ආයාමය මාරු කළ හැකි අතර සැලකිය යුතු වර්ණ අපගමනයක් ඇති කළ හැකිය.
උපස්ථර උෂ්ණත්වය සහ මෙහෙයුම් තත්ත්වයන් ද ස්ථායීව පැවතිය යුතුය. ආරම්භක උපස්ථර උෂ්ණත්වයේ, ආලේපන කාලසීමාවේ හෝ සමුච්චිත තාප භාරයේ වෙනස්කම් පටල ඝනත්වය, ආතතිය, ඇලවීම සහ දෘශ්ය ගුණාංගවලට බලපෑම් කළ හැකිය.
ඊට අමතරව, නොගැලපෙන උපස්ථර චලනය හෝ භ්රමණය උපස්ථරයේ විවිධ ප්රදේශවලට අසමාන ද්රව්ය ප්රවාහයක් ලැබීමට හේතු විය හැකි අතර, එහි ප්රතිඵලයක් ලෙස ඒකාකාර නොවන පටල ඝණකම ඇති වේ. එබැවින් කණ්ඩායමෙන් කණ්ඩායමට පුනරාවර්තන හැකියාව වැඩි දියුණු කිරීම සඳහා ස්ථාවර රික්ත පද්ධතියක්, උපස්ථර චලන පද්ධතියක් සහ තාප කළමනාකරණ පද්ධතියක් අත්යවශ්ය වේ.
4. පහළ ප්රවාහ වර්ණක සැකසීම
කාණ්ඩයෙන් කාණ්ඩයට වර්ණ විචලනය රික්තක ආලේපන ක්රියාවලිය නිසා පමණක් සිදු නොවේ. එය පහළ පටල ඉවත් කිරීම, තලා දැමීම, වර්ගීකරණය සහ යෙදුම් තත්වයන් මගින් ද බලපෑ හැකිය.
ආලේප කිරීමෙන් පසු, ඉවත් කිරීමේ කාර්යක්ෂමතාව, තලා දැමීමේ තීව්රතාවය, පෙති අඛණ්ඩතාව, දර්ශන අනුපාතය සහ අංශු ප්රමාණයේ ව්යාප්තිය යන සියල්ල වර්ණකයේ දීප්තිය, සැඟවීමේ බලය, දීප්තිය සහ කෝණික වර්ණ මාරු කිරීමේ ක්රියාකාරිත්වයට බලපෑම් කළ හැකිය.
ප්රායෝගිකව යෙදීමේදී, වර්ණක සාන්ද්රණය, බන්ධක හෝ තීන්ත විනිවිදභාවය, උපස්ථර වර්ණය, ආලේපන ඝණකම සහ වර්ණක පෙතිවල දිශානතිය වැනි සාධක ද අවසාන දෘශ්ය පෙනුම වෙනස් කළ හැකිය.
කෙසේ වෙතත්, රික්ත ආලේපනය වර්ණකයේ මූලික බහු ස්ථර දෘශ්ය ව්යුහය තීරණය කරයි. තනි ස්ථර ඝණකම, ඝණකම ඒකාකාරිත්වය, තැන්පත් වීමේ අනුපාතය, රික්තක තත්වයන් සහ ක්රියාවලි පුනරාවර්තන හැකියාව පිළිබඳ නිරවද්ය පාලනය පසුකාලීන පටල ඉවත් කිරීම, වර්ණක සැකසීම සහ අවසාන භාවිත යෙදුම් සඳහා ස්ථාවර දෘශ්ය පදනමක් සපයයි.
දෘශ්යමය වශයෙන් විචල්ය වර්ණක සඳහා අංක 3 ෂෙන්හුවා රික්ත ආලේපන විසඳුම: ග්රෑම් 2,000 ට වැඩි දෛනික ප්රතිදානයක් සහිත ස්ථාවර ස්කන්ධ නිෂ්පාදනය.
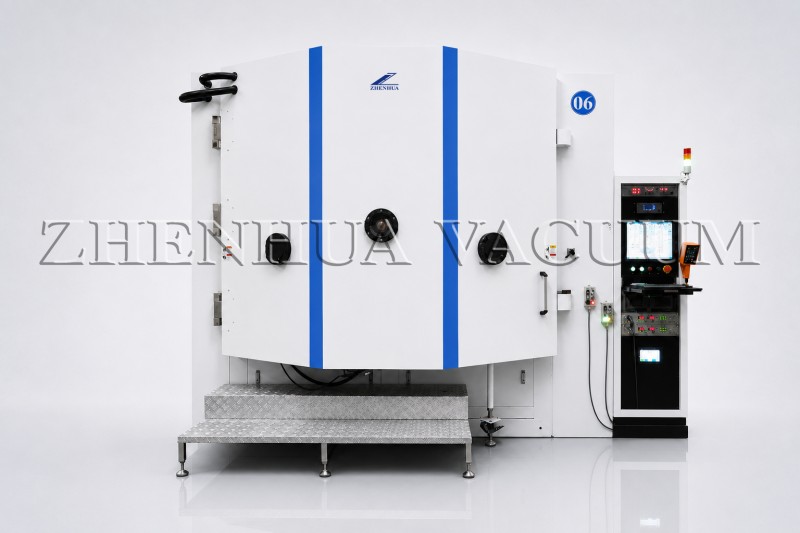
Zhenhua Vacuum GX2350 දෘශ්ය ආලේපන පද්ධතිය විශේෂයෙන් නිර්මාණය කර ඇත්තේ රූපලාවන්ය ද්රව්ය, ව්යාජ විරෝධී ලේබල් සහ අනෙකුත් අලංකාර හෝ ආරක්ෂක යෙදුම්වල භාවිතා කරන දෘශ්යමය වශයෙන් විචල්ය තීන්ත සහ වර්ණක නිෂ්පාදනය සඳහා ය.
මෙම පද්ධතිය අධි ශක්ති ඉලෙක්ට්රෝන කදම්භ වාෂ්පීකරණය මත පදනම් වන අතර 3,000°C දක්වා ද්රවාංක සහිත ආලේපන ද්රව්ය වාෂ්ප කිරීමට හැකියාව ඇත. ඉලෙක්ට්රෝන කදම්භ වාෂ්පීකරණය ඉහළ ශක්ති ඝනත්වයක්, ඉහළ තාප කාර්යක්ෂමතාවයක් සහ ඉහළ පටල සංශුද්ධතාවයක් ලබා දෙන අතර එමඟින් නිරවද්ය බහු ස්ථර දෘශ්ය ආලේපන තැන්පත් කිරීම සඳහා සුදුසු වේ.
GX2350 විශාල ප්රදේශයක ඒකාකාර තැන්පත් වීමක් සපයන අතර කාර්මික පරිමාණ වර්ණක නිෂ්පාදනයට සහාය වීම සඳහා තනි-කණ්ඩායම් පැටවීමේ ධාරිතාව වැඩි කරයි. එහි ඉහළ-වක්ර ගෝලාකාර හැඩැති උපස්ථර රඳවනය බහු ස්ථර පටලවල ඝණකම ඒකාකාරිත්වය වැඩි දියුණු කරන අතරම ඵලදායී ආලේපන ප්රදේශය සහ කාණ්ඩ ධාරිතාව පුළුල් කරයි.
මෙම පද්ධතිය ඇලුමිනියම් වයර්-පෝෂිත ප්රතිරෝධක වාෂ්පීකරණය, මුදා හැරීමේ කාරක තැන්පත් කිරීම සඳහා බහු ප්රතිරෝධක වාෂ්පීකරණ ප්රභවයන්, ඉහළ ධාරිතාවකින් යුත් වළයාකාර කවචයක් සහ බහු-සාක්කු ඉලෙක්ට්රෝන කදම්භ කවචයක් ඒකාබද්ධ කරයි. මෙම වින්යාසය කුටිය නිතර වාතාශ්රය සහ විවෘත කිරීමකින් තොරව බහු ආලේපන අනුපිළිවෙලට සහය දක්වයි, තැන්පත් කිරීමේ ඒකාකාරිත්වය, නිෂ්පාදන ධාරිතාව සහ මෙහෙයුම් කාර්යක්ෂමතාව සමතුලිත කිරීමට උපකාරී වේ.
කාර්මික පරිගණකයක්, PLC සහ ස්වයංක්රීය පටල-ඝනකම අධීක්ෂණ පද්ධතියක් සම්පූර්ණයෙන්ම ස්වයංක්රීය ආලේපන පාලන වේදිකාවක් සාදයි. මෙය ක්රියාවලි ස්ථායිතාව සහ ධාවනයෙන් ධාවනයට පුනරාවර්තන හැකියාව වැඩි දියුණු කරයි, දිගු අඛණ්ඩ ක්රියාකාරිත්වයට සහාය වන අතර අතින් මැදිහත්වීම මත යැපීම අඩු කරයි.
ප්රශස්ත ක්රියාවලි වින්යාසයන් සමඟින්, GX2350 ට දෘශ්ය විචල්ය වර්ණක ග්රෑම් 2,000 කට වඩා දෛනික නිෂ්පාදන ධාරිතාවක් ලබා ගත හැකිය.
අංක 4 නිගමනය
දෘශ්යමය වශයෙන් විචල්ය වර්ණක නිෂ්පාදනයේ කාණ්ඩ-කාණ්ඩ අනුකූලතාව පටල ඝණකම, තැන්පත් වීමේ අනුපාතය, රික්තක තත්ත්වයන්, උපස්ථර චලිතය, තාප ස්ථායිතාව සහ පහළ වර්ණක සැකසීම සමඟ සමීපව සම්බන්ධ වේ.
මෙම සාධක අතර, රික්ත ආලේපන ක්රියාවලිය වර්ණකයේ මූලික බහු ස්ථර දෘශ්ය ව්යුහය තීරණය කරයි. ස්ථාවර වර්ණ කාර්ය සාධනය සහ විශ්වාසදායක මහා පරිමාණ නිෂ්පාදනය ලබා ගැනීම සඳහා පටල ඝණකම, ඝණකම ඒකාකාරිත්වය, තැන්පත් වීමේ අනුපාතය, රික්ත පරිසරය සහ ක්රියාවලි පුනරාවර්තන හැකියාව නිවැරදිව පාලනය කිරීම අත්යවශ්ය වේ.
Zhenhua Vacuum, පටල-ඝනකම නිරවද්යතාවය, වර්ණ අනුකූලතාව සහ නිෂ්පාදන කාර්යක්ෂමතාව ඇතුළුව දෘශ්යමය වශයෙන් විචල්ය වර්ණකවල ප්රධාන නිෂ්පාදන අවශ්යතා කෙරෙහි අවධානය යොමු කරයි. දෘශ්යමය වශයෙන් විචල්ය වර්ණකවල ස්ථාවර, කාර්යක්ෂම සහ පරිමාණය කළ හැකි නිෂ්පාදනයක් ලබා ගැනීමට පාරිභෝගිකයින්ට උපකාර කිරීම සඳහා අපි රික්ත ආලේපන උපකරණ, අභිරුචිකරණය කළ ක්රියාවලි විසඳුම් සහ තාක්ෂණික සහාය ලබා දෙන්නෙමු.
-මෙම ලිපිය ප්රකාශයට පත් කරන ලද්දේරික්තක ආලේපන උපකරණ නිෂ්පාදකයාෂෙන්හුවා රික්තකය
පළ කිරීමේ කාලය: ජූලි-16-2026