

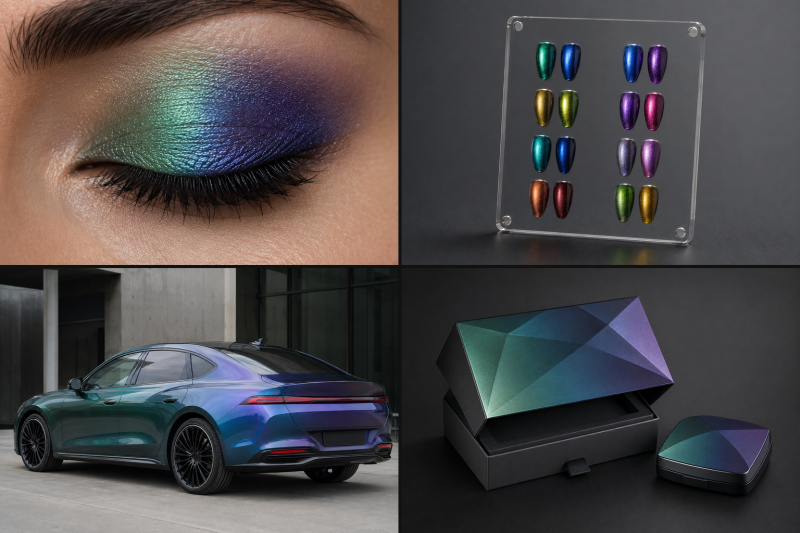
Optisesti muuttuvia pigmenttejä käytetään laajalti väriä vaihtavissa luomiväreissä, väärennöstenestotarroissa, autojen väriä vaihtavissa pinnoitteissa ja premium-pakkauksissa. Katselukulman muuttuessa nämä pigmentit näyttävät eri värejä. Esimerkiksi ne voivat näyttää vihreiltä edestä katsottuna ja muuttua vähitellen siniseksi tai violetiksi sivulta katsottuna.
Tämä voimakas värin siirtyminen antaa optisesti muuttuville pigmenteille vahvan koristeellisen vetovoiman ja väärentämisenestokyvyn. Tasaisen värin suorituskyvyn ylläpitäminen erästä toiseen on kuitenkin edelleen yksi massatuotannon keskeisistä haasteista.
Nro 1 Miten optisesti muuttuvien pigmenttien väri tuotetaan?
Optisesti muuttuvia pigmenttejä käytetään yleisesti väriä vaihtavissa kosmetiikkatuotteissa, turvatarroissa, autopinnoitteissa ja korkealaatuisissa pakkauksissa. Eri kulmista katsottuna pigmenttien värit vaihtelevat. Pigmentti voi näyttää vihreältä normaalissa valossa ja muuttua siniseksi tai violetiksi vinossa katselukulmassa.
Tämä erottuva kulmikas värinmuutos antaa pigmentille korkean koristearvon ja sopii turvallisuus- ja väärennöstenestosovelluksiin. Teollisen mittakaavan valmistuksessa on kuitenkin tärkeää varmistaa tasainen väri ja värin siirtyminen eri tuotantoerien välillä.
Perinteiset pigmentit tuottavat värin pääasiassa absorboimalla ja heijastamalla valikoivasti eri aallonpituuksia näkyvää valoa. Esimerkiksi punainen pigmentti heijastaa enemmän punaista valoa havaitsijaa kohti samalla kun se absorboi suuren osan jäljellä olevasta näkyvästä spektristä, jolloin se näyttää punaiselta.
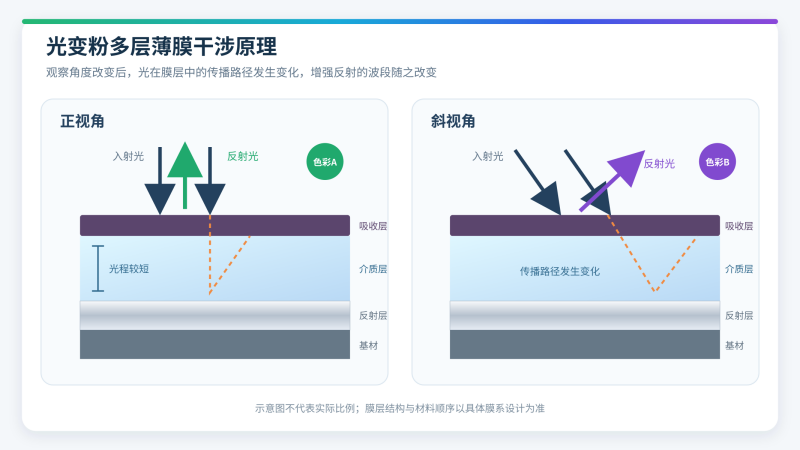
Optisesti muuttuvat pigmentit toimivat eri tavalla. Niiden väri syntyy valon heijastumisesta ja interferenssistä monikerroksisessa ohutkalvorakenteessa. Kun tuleva valo saavuttaa heijastavan, dielektrisen ja absorboivan kerroksen, osittainen heijastus tapahtuu eri kalvojen rajapinnoilla. Nämä heijastuneet valoaallot interferoivat toisiaan, vahvistaen tiettyjä aallonpituuksia ja vaimentaen toisia, jolloin syntyy tietty väri.
Katselukulman muuttuessa myös heijastuneen valon optisen reitin pituus monikerrospinon sisällä muuttuu. Tämän seurauksena havaitsijalle saapuvat aallonpituudet siirtyvät, mikä johtaa tyypilliseen kulmasta riippuvaan värinmuutokseen.
Tämä monikerroksinen ohutkalvorakenne valmistetaan yleensä tyhjiöpinnoitusprosessilla, joka perustuu pääasiassa elektronisuihkuhöyrystykseen. Tyhjiössä erilaisia pinnoitemateriaaleja kuumennetaan ja höyrystetään peräkkäin määritellyn optisen pinnoiterakenteen mukaisesti. Höyrystetyt materiaalit kerrostetaan sitten kerros kerrokselta substraatille heijastavien, dielektristen ja imukykyisten kalvojen muodostamiseksi.
Kerrostuksen jälkeen monikerroksinen kalvo irrotetaan substraatista ja käsitellään sen jälkeen kuorimalla, murskaamalla ja luokittelemalla hiutalemaisten optisesti muuttuvien pigmenttien tuottamiseksi.
Koska kunkin yksittäisen kerroksen materiaalikoostumus, paksuus ja laskeutumisominaisuudet vaikuttavat suoraan lopulliseen optiseen vasteeseen, tyhjiöpinnoitus on keskeinen alkuvaiheen prosessi värin tasaisuuden hallitsemiseksi. Kalvonpaksuuden, laskeutumisnopeuden tai tyhjiöolosuhteiden vaihtelut voivat johtaa havaittaviin värieroihin tuotantoerien välillä.
Nro 2 Mitkä tekijät aiheuttavat optisesti muuttuvien pigmenttien värivaihtelua erien välillä?
1. Kalvon paksuuden poikkeama
Optisesti muuttuvan pigmentin väri on erittäin herkkä ohutkalvon paksuudelle. Optisessa pinnoitteessa jokaisella kerroksella on tietty kohdepaksuus. Dielektrinen kerros on erityisen tärkeä, koska se on läpinäkyvä optinen kalvo, joka ohjaa valon optista reittiä monikerrosrakenteessa.
Kun todellinen kalvon paksuus poikkeaa tavoitearvosta, optisen reitin pituus muuttuu vastaavasti. Tämä siirtää aallonpituuksia, jotka altistuvat konstruktiiviselle tai destruktiiviselle interferenssille, aiheuttaen poikkeamia näennäisessä värissä ja värin kulkuvaikutuksessa.
Jos paksuuden säätö eroaa tuotantoerien välillä, pigmenttien sävy, kylläisyys, kirkkaus tai kulmavärin muutos voivat olla epäjohdonmukaisia.
2. Laskeutumisnopeuden vakaus
Vaikka eri erien mitatut kalvonpaksuudet olisivat samankaltaisia, lopullisessa värissä voi silti esiintyä vaihteluita. Yksi mahdollinen syy on laskeutumisnopeuden vaihtelu.
Elektronisuihkun tehon, pinnoitemateriaalin pinnan kunnon, sulamislämpötilan tai suihkun sijainnin muutokset voivat vaikuttaa materiaalin haihtumisominaisuuksiin ja laskeutumisnopeuteen. Epävakaa laskeutumisnopeus ei ainoastaan vaikeuta paksuuden hallintaa, vaan se voi myös muuttaa kerrostetun kalvon tiheyttä, taitekerrointa, mikrorakennetta ja sisäistä jännitystä.
Monikerroskalvon kastamisen aikana haihtumisprosessin on siksi pysyttävä vakaana. Kasvunopeutta on seurattava jatkuvasti ja säädettävä automaattisesti, jotta nopeusvaihteluiden vaikutus ohutkalvon ominaisuuksiin ja eräkohtaiseen värin tasaisuuteen voidaan minimoida.
3. Tyhjiöolosuhteet ja alustan tila
Optisesti muuttuvien pigmenttien väri määräytyy paitsi kunkin kalvon paksuuden myös kerrostetun kerroksen todellisen fyysisen ja optisen tilan perusteella.
Erien väliset vaihtelut peruspaineessa, jäännöskaasun koostumuksessa, kaasun poistumisessa tai kammion puhtaudessa voivat vaikuttaa kalvon koostumukseen, puhtauteen, tiheyteen ja taitekertoimeen. Tämä on erityisen tärkeää dielektrisille kalvoille. Jopa samalla fyysisellä paksuudella taitekertoimen vaihtelu voi siirtää heijastunutta aallonpituutta ja aiheuttaa huomattavan väripoikkeaman.
Myös alustan lämpötilan ja käyttöolosuhteiden on pysyttävä vakaina. Alkuperäisen alustan lämpötilan, pinnoitteen keston tai kertyneen lämpökuorman erot voivat vaikuttaa kalvon tiheyteen, jännitykseen, tarttuvuuteen ja optisiin ominaisuuksiin.
Lisäksi epätasainen alustan liike tai pyöriminen voi aiheuttaa sen, että alustan eri alueet vastaanottavat epätasaisen materiaalivirtauksen, mikä johtaa epätasaiseen kalvon paksuuteen. Vakaa tyhjiöjärjestelmä, alustan liikejärjestelmä ja lämmönhallintajärjestelmä ovat siksi välttämättömiä eräkohtaisen toistettavuuden parantamiseksi.
4. Pigmenttien käsittely loppupäässä
Eräkohtainen värivaihtelu ei johdu pelkästään tyhjiöpinnoitusprosessista. Siihen voivat vaikuttaa myös kalvon poisto, murskaus, luokittelu ja levitysolosuhteet.
Päällystyksen jälkeen irrotustehokkuus, murskausintensiteetti, hiutaleiden eheys, kuvasuhde ja hiukkaskokojakauma voivat kaikki vaikuttaa pigmentin kirkkauteen, peittokykyyn, kimallukseen ja kulmavärinmuutoskykyyn.
Käytännön sovelluksissa tekijät, kuten pigmenttipitoisuus, sideaineen tai musteen läpinäkyvyys, alustan väri, pinnoitteen paksuus ja pigmenttihiutaleiden suunta, voivat myös muuttaa lopullista ulkonäköä.
Tyhjiöpinnoitus kuitenkin määrittää pigmentin perusrakenteen monikerroksisessa muodossa. Yksittäisen kerroksen paksuuden, paksuuden tasaisuuden, laskeutumisnopeuden, tyhjiöolosuhteiden ja prosessin toistettavuuden tarkka hallinta tarjoaa vakaan optisen perustan myöhemmälle kalvon poistolle, pigmentin prosessoinnille ja loppukäyttösovelluksille.
Zhenhuan tyhjiöpäällystysratkaisu optisesti muuttuville pigmenteille nro 3: Vakaa massatuotanto yli 2 000 g:n päivätuotannolla
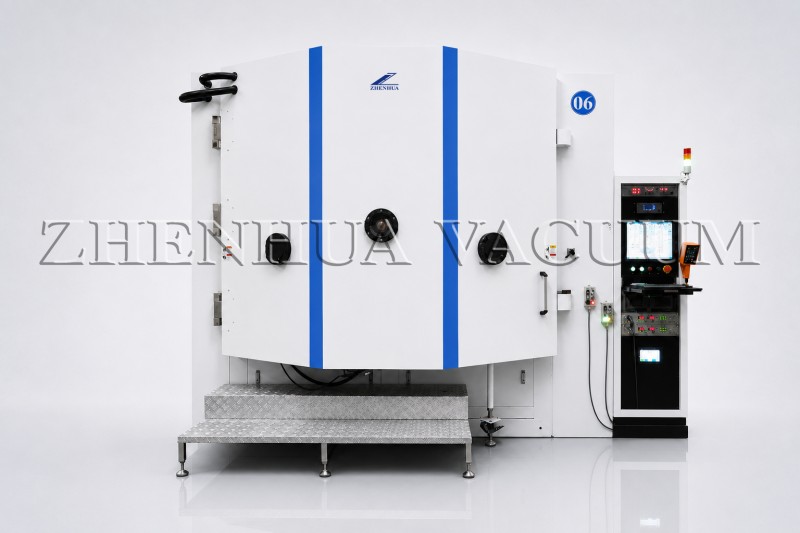
Zhenhua Vacuum GX2350 -optinen pinnoitusjärjestelmä on suunniteltu erityisesti optisesti muuttuvien musteiden ja pigmenttien tuotantoon kosmetiikassa, väärennösten estämisessä ja muissa koriste- tai turvallisuussovelluksissa.
Järjestelmä perustuu korkeaenergiseen elektronisuihkuhaihdutukseen ja pystyy haihduttamaan pinnoitemateriaaleja, joiden sulamispisteet ovat jopa 3 000 °C. Elektronisuihkuhaihdutus tarjoaa suuren energiatiheyden, korkean lämpötehokkuuden ja korkean kalvon puhtauden, mikä tekee siitä sopivan tarkkuusmonikerroksisten optisten pinnoitteiden laskemiseen.
GX2350 mahdollistaa laajan ja tasaisen pinnoituksen ja lisää yksittäisten eräen latauskapasiteettia teollisen mittakaavan pigmenttituotannon tukemiseksi. Sen korkean kaarevuuden omaava kupumaisen alustanpidin laajentaa tehokasta pinnoitusaluetta ja eräkapasiteettia samalla parantaen monikerroskalvojen paksuuden tasaisuutta.
Järjestelmässä yhdistyvät alumiinilangalla syötetty vastushaihdutus, useita vastushaihdutuslähteitä irrotusaineen kerrostusta varten, suuren kapasiteetin rengasmainen upokas ja monitaskuinen elektronisuihkuupokas. Tämä kokoonpano tukee useita pinnoitussekvenssejä ilman kammion jatkuvaa tuuletusta ja avaamista, mikä auttaa tasapainottamaan kerrostuksen tasaisuutta, tuotantokapasiteettia ja toiminnan tehokkuutta.
Teollisuustietokone, PLC ja automaattinen kalvonpaksuuden valvontajärjestelmä muodostavat täysin automatisoidun pinnoitteen ohjausjärjestelmän. Tämä parantaa prosessin vakautta ja toistettavuutta sarjasta toiseen, tukee jatkuvaa käyttöä ja vähentää riippuvuutta manuaalisista toimenpiteistä.
Optimoiduilla prosessikonfiguraatioilla GX2350 voi saavuttaa yli 2 000 gramman optisesti muuttuvan pigmentin päivittäisen tuotantokapasiteetin.
Nro 4 Johtopäätös
Eräkohtainen tasaisuus optisesti muuttuvien pigmenttien tuotannossa liittyy läheisesti kalvon paksuuteen, laskeutumisnopeuteen, tyhjiöolosuhteisiin, substraatin liikkeeseen, lämpöstabiilisuuteen ja pigmentin jatkokäsittelyyn.
Näistä tekijöistä tyhjiöpinnoitusprosessi määrittää pigmentin perusrakenteen monikerroksisessa muodossa. Kalvon paksuuden, paksuuden tasaisuuden, laskeutumisnopeuden, tyhjiöympäristön ja prosessin toistettavuuden tarkka hallinta on välttämätöntä vakaan värintuoton ja luotettavan massatuotannon saavuttamiseksi.
Zhenhua Vacuum keskittyy optisesti muuttuvien pigmenttien keskeisiin tuotantovaatimuksiin, kuten kalvonpaksuuden tarkkuuteen, värin tasaisuuteen ja tuotantotehokkuuteen. Tarjoamme tyhjiöpäällystyslaitteita, räätälöityjä prosessiratkaisuja ja teknistä tukea auttaaksemme asiakkaita saavuttamaan optisesti muuttuvien pigmenttien vakaan, tehokkaan ja skaalautuvan tuotannon.
–Tämä artikkeli on julkaistutyhjiöpinnoituslaitteiden valmistajaZhenhua-tyhjiö
Julkaisuaika: 16.7.2026