

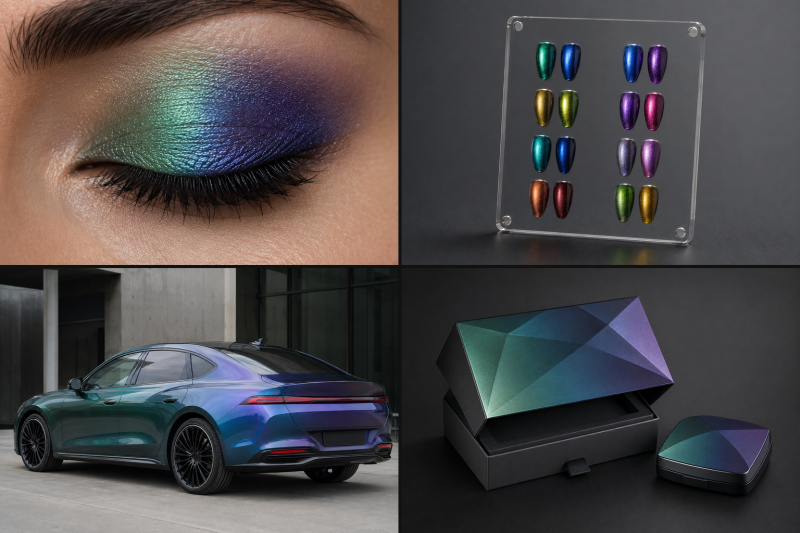
Optički varijabilni pigmenti široko se koriste u sjenilima za oči koja mijenjaju boju, etiketama protiv krivotvorenja, premazima za automobile koji mijenjaju boju i premium ambalaži. Kako se kut gledanja mijenja, ovi pigmenti prikazuju različite boje. Na primjer, mogu izgledati zeleno kada se gledaju sprijeda, a postupno se mijenjati u plavo ili ljubičasto kada se gledaju sa strane.
Ovaj izraženi prijenos boje daje optički varijabilnim pigmentima snažnu dekorativnu privlačnost i vrijednost protiv krivotvorenja. Međutim, održavanje dosljedne performanse boje od serije do serije ostaje jedan od ključnih izazova u masovnoj proizvodnji.
Br. 1 Kako se proizvodi boja optički varijabilnih pigmenata?
Optički varijabilni pigmenti se često koriste u kozmetici koja mijenja boju, sigurnosnim naljepnicama, automobilskim premazima i luksuznoj ambalaži. Kada se gledaju iz različitih kutova, pigmenti pokazuju različite boje. Pigment može izgledati zeleno pod normalnim kutom gledanja, a pod kosim kutom gledanja prelaziti u plavu ili ljubičastu.
Ovaj prepoznatljiv kutni pomak boje pruža visoku dekorativnu vrijednost i čini pigment prikladnim za sigurnosne primjene i primjenu protiv krivotvorenja. Međutim, osiguranje dosljedne boje i prijenosa boje u svim proizvodnim serijama ključni je zahtjev za industrijsku proizvodnju.
Konvencionalni pigmenti proizvode boju prvenstveno selektivnom apsorpcijom i refleksijom različitih valnih duljina vidljive svjetlosti. Na primjer, crveni pigment reflektira više crvene svjetlosti prema promatraču, dok apsorbira veći dio preostalog vidljivog spektra, zbog čega izgleda crveno.
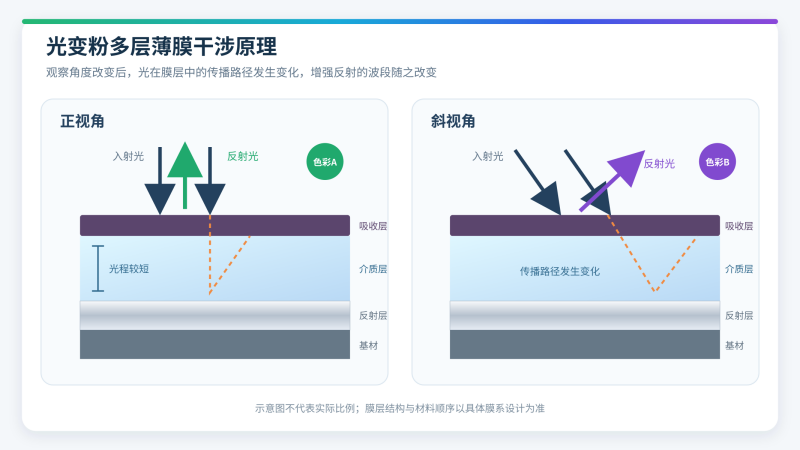
Optički varijabilni pigmenti djeluju drugačije. Njihova boja nastaje refleksijom i interferencijom svjetlosti unutar višeslojne tankoslojne strukture. Kada upadna svjetlost dosegne reflektirajuće, dielektrične i apsorpcijske slojeve, djelomična refleksija se događa na granicama između različitih filmova. Ti reflektirani svjetlosni valovi međusobno interferiraju, pojačavajući određene valne duljine, a potiskujući druge i time proizvodeći određenu boju.
Kako se mijenja kut gledanja, mijenja se i duljina optičkog puta reflektirane svjetlosti unutar višeslojnog sloja. Posljedično, valne duljine koje dopiru do promatrača se pomiču, što rezultira karakterističnom promjenom boje ovisnom o kutu.
Ova višeslojna tankoslojna struktura općenito se proizvodi postupkom vakuumskog premazivanja koji se prvenstveno temelji na isparavanju elektronskim snopom. Pod vakuumom se različiti materijali premaza sekvencijalno zagrijavaju i isparavaju prema određenom dizajnu optičkog premaza. Ispareni materijali se zatim nanose sloj po sloj na podlogu kako bi se formirali reflektirajući, dielektrični i apsorpcijski filmovi.
Nakon nanošenja, višeslojni film se odvaja od podloge i potom obrađuje skidanjem, drobljenjem i klasifikacijom kako bi se dobili optički varijabilni pigmenti u obliku pahuljica.
Budući da sastav materijala, debljina i karakteristike taloženja svakog pojedinog sloja izravno utječu na konačni optički odziv, vakuumsko nanošenje premaza ključni je uzvodni postupak za kontrolu konzistentnosti boje. Varijacije u debljini filma, brzini taloženja ili uvjetima vakuuma mogu dovesti do primjetnih razlika u boji između proizvodnih serija.
Br. 2 Koji čimbenici uzrokuju varijacije boje optički varijabilnih pigmenata od serije do serije?
1. Odstupanje debljine filma
Boja optički varijabilnog pigmenta vrlo je osjetljiva na debljinu tankog filma. U dizajnu optičkog premaza, svaki sloj ima određenu ciljanu debljinu. Dielektrični sloj je posebno važan jer je to prozirni optički film koji kontrolira duljinu optičkog puta svjetlosti unutar višeslojne strukture.
Kada stvarna debljina filma odstupa od ciljane vrijednosti, duljina optičkog puta se mijenja u skladu s tim. To pomiče valne duljine koje su podložne konstruktivnoj ili destruktivnoj interferenciji, uzrokujući odstupanja u prividnoj boji i efektu putovanja boje.
Ako se kontrola debljine razlikuje između proizvodnih serija, pigmenti mogu pokazivati nekonzistentne performanse nijanse, zasićenosti, svjetline ili kutne promjene boje.
2. Stabilnost brzine taloženja
Čak i kada su izmjerene debljine filma različitih serija slične, mogu se pojaviti varijacije u konačnoj boji. Fluktuacija brzine taloženja jedan je od mogućih uzroka.
Promjene u snazi elektronskog snopa, stanju površine materijala premaza, ponašanju taline ili položaju snopa mogu utjecati na karakteristike isparavanja i brzinu taloženja materijala. Nestabilna brzina taloženja ne samo da otežava kontrolu debljine, već može i promijeniti gustoću, indeks loma, mikrostrukturu i unutarnje naprezanje taloženog filma.
Tijekom nanošenja višeslojnog filma, proces isparavanja stoga mora ostati stabilan. Brzina nanošenja treba se kontinuirano pratiti i automatski regulirati kako bi se smanjio utjecaj fluktuacija brzine na svojstva tankog filma i konzistentnost boje od serije do serije.
3. Uvjeti vakuuma i stanje podloge
Boja optički varijabilnih pigmenata određena je ne samo debljinom svakog filma, već i stvarnim fizičkim i optičkim stanjem nanesenog sloja.
Varijacije u baznom tlaku, sastavu preostalog plina, ispuštanju plinova ili čistoći komore između serija mogu utjecati na sastav, čistoću, gustoću i indeks loma filma. To je posebno važno za dielektrične filmove. Čak i pri istoj fizičkoj debljini, promjena indeksa loma može pomaknuti reflektiranu valnu duljinu i uzrokovati primjetno odstupanje boje.
Temperatura podloge i radni uvjeti također moraju ostati stabilni. Razlike u početnoj temperaturi podloge, trajanju premaza ili akumuliranom toplinskom opterećenju mogu utjecati na gustoću filma, naprezanje, prianjanje i optička svojstva.
Osim toga, nedosljedno kretanje ili rotacija podloge mogu uzrokovati da različita područja podloge prime nejednak protok materijala, što rezultira neujednačenom debljinom filma. Stabilan vakuumski sustav, sustav kretanja podloge i sustav upravljanja toplinom stoga su ključni za poboljšanje ponovljivosti od serije do serije.
4. Nizvodna obrada pigmenata
Razlika u boji od serije do serije nije uzrokovana isključivo postupkom vakuumskog premazivanja. Na nju mogu utjecati i naknadno skidanje filma, drobljenje, klasifikacija i uvjeti nanošenja.
Nakon nanošenja premaza, učinkovitost skidanja, intenzitet drobljenja, integritet pahuljica, omjer stranica i raspodjela veličine čestica mogu utjecati na svjetlinu, pokrivnu moć, sjaj i kutnu promjenu boje pigmenta.
Tijekom praktične primjene, čimbenici poput koncentracije pigmenta, transparentnosti veziva ili tinte, boje podloge, debljine premaza i orijentacije pigmentnih pahuljica također mogu promijeniti konačni vizualni izgled.
Ipak, vakuumsko nanošenje određuje temeljnu višeslojnu optičku strukturu pigmenta. Precizna kontrola debljine pojedinačnog sloja, ujednačenosti debljine, brzine nanošenja, vakuumskih uvjeta i ponovljivosti procesa pruža stabilnu optičku osnovu za naknadno skidanje filma, obradu pigmenata i krajnju upotrebu.
Br. 3 Zhenhua rješenje za vakuumsko premazivanje optički varijabilnih pigmenata: Stabilna masovna proizvodnja s dnevnim izlazom većim od 2000 g
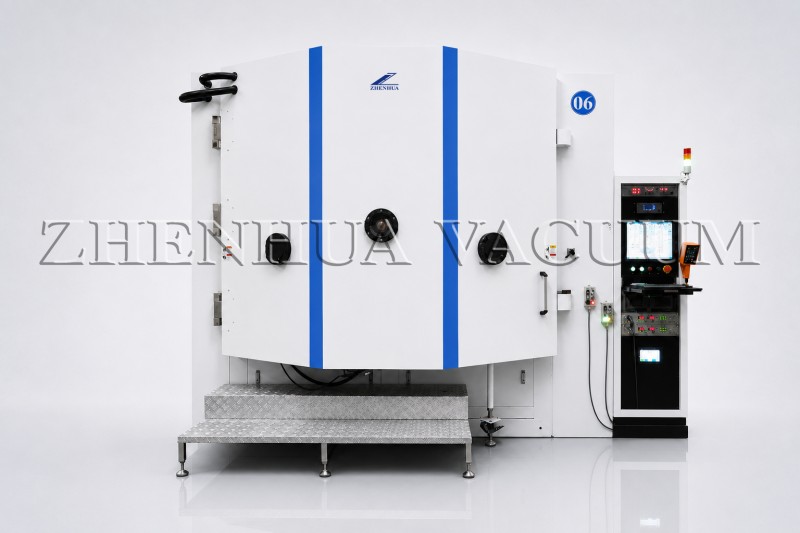
Optički sustav za premazivanje Zhenhua Vacuum GX2350 posebno je dizajniran za proizvodnju optički varijabilnih tinti i pigmenata koji se koriste u kozmetici, etiketama protiv krivotvorenja i drugim dekorativnim ili sigurnosnim primjenama.
Sustav se temelji na isparavanju elektronskim snopom visoke energije i sposoban je isparavati materijale za premaze s talištem do 3000 °C. Isparavanje elektronskim snopom nudi visoku gustoću energije, visoku toplinsku učinkovitost i visoku čistoću filma, što ga čini prikladnim za nanošenje preciznih višeslojnih optičkih premaza.
GX2350 omogućuje ujednačeno nanošenje na veliku površinu i povećava kapacitet utovara jedne serije kako bi podržao proizvodnju pigmenata u industrijskoj mjeri. Njegov držač podloge u obliku kupole s visokom zakrivljenošću proširuje efektivnu površinu premaza i kapacitet serije, a istovremeno poboljšava ujednačenost debljine višeslojnih filmova.
Sustav integrira otporno isparavanje s aluminijskom žicom, više izvora otpornog isparavanja za nanošenje sredstva za odvajanje, prstenasti lonac velikog kapaciteta i lonac s više džepova elektronskim snopom. Ova konfiguracija podržava više sekvenci nanošenja premaza bez čestog prozračivanja i otvaranja komore, što pomaže uravnotežiti ujednačenost nanošenja, proizvodni kapacitet i operativnu učinkovitost.
Industrijsko računalo, PLC i automatski sustav za praćenje debljine filma tvore potpuno automatiziranu platformu za kontrolu premaza. To poboljšava stabilnost procesa i ponovljivost od serije do serije, podržava produljeni kontinuirani rad i smanjuje ovisnost o ručnoj intervenciji.
S optimiziranim konfiguracijama procesa, GX2350 može postići dnevni proizvodni kapacitet od preko 2000 grama optički varijabilnog pigmenta.
Br. 4 Zaključak
Konzistentnost od serije do serije u proizvodnji optički varijabilnih pigmenata usko je povezana s debljinom filma, brzinom taloženja, uvjetima vakuuma, kretanjem podloge, toplinskom stabilnošću i naknadnom obradom pigmenata.
Među tim čimbenicima, proces vakuumskog nanošenja određuje temeljnu višeslojnu optičku strukturu pigmenta. Precizna kontrola debljine filma, ujednačenosti debljine, brzine nanošenja, vakuumskog okruženja i ponovljivosti procesa ključna je za postizanje stabilnih performansi boja i pouzdane masovne proizvodnje.
Zhenhua Vacuum se fokusira na ključne proizvodne zahtjeve optički varijabilnih pigmenata, uključujući točnost debljine filma, konzistentnost boje i učinkovitost proizvodnje. Pružamo opremu za vakuumsko premazivanje, prilagođena procesna rješenja i tehničku podršku kako bismo pomogli kupcima da postignu stabilnu, učinkovitu i skalabilnu proizvodnju optički varijabilnih pigmenata.
- Ovaj članak je objavio/laproizvođač opreme za vakuumsko premazivanjeZhenhua Vakuum
Vrijeme objave: 16. srpnja 2026.