

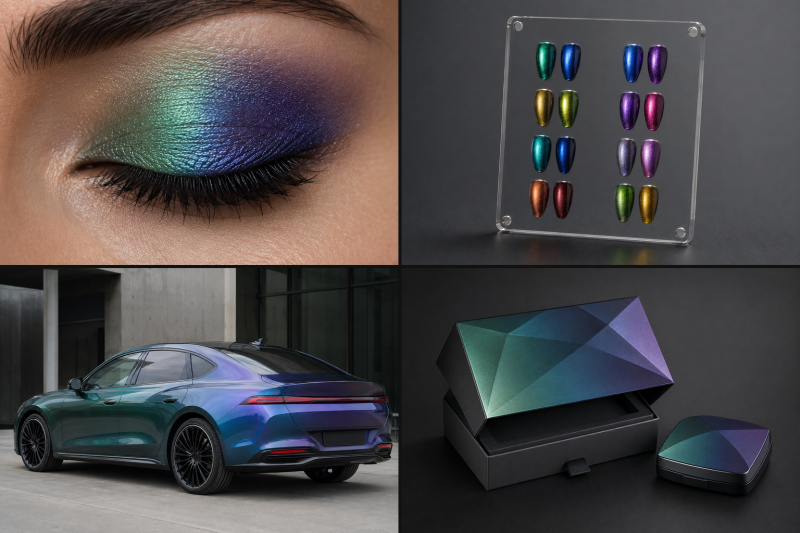
Opticky proměnné pigmenty se široce používají v očních stínech měnících barvu, etiketách proti padělání, automobilových nátěrech měnících barvu a prémiových obalech. S měnícím se úhlem pohledu tyto pigmenty zobrazují různé barvy. Například se mohou při pohledu zepředu jevit jako zelené a při pohledu z boku se postupně mění na modré nebo fialové.
Toto výrazné barevné šíření dodává opticky variabilním pigmentům silnou dekorativní přitažlivost a odolnost proti padělání. Udržení konzistentního barevného výkonu v jednotlivých šaržích však zůstává jednou z klíčových výzev v hromadné výrobě.
Č. 1 Jak se vyrábí barva opticky proměnných pigmentů?
Opticky proměnné pigmenty se běžně používají v kosmetice měnící barvu, bezpečnostních štítcích, automobilových nátěrech a luxusních obalech. Při pohledu z různých úhlů vykazují pigmenty různé barvy. Pigment se může při kolmém dopadu jevit zelený a při šikmém úhlu pohledu se může zbarvit do modra nebo fialova.
Tento výrazný úhlový barevný posun poskytuje vysokou dekorativní hodnotu a činí pigment vhodným pro bezpečnostní aplikace a aplikace proti padělání. Zajištění konzistentní barvy a přenosu barev napříč výrobními šaržemi je však zásadním požadavkem pro výrobu v průmyslovém měřítku.
Konvenční pigmenty vytvářejí barvu primárně selektivní absorpcí a odrazem různých vlnových délek viditelného světla. Například červený pigment odráží více červeného světla směrem k pozorovateli, zatímco absorbuje velkou část zbývajícího viditelného spektra, což způsobuje, že se jeví jako červené.
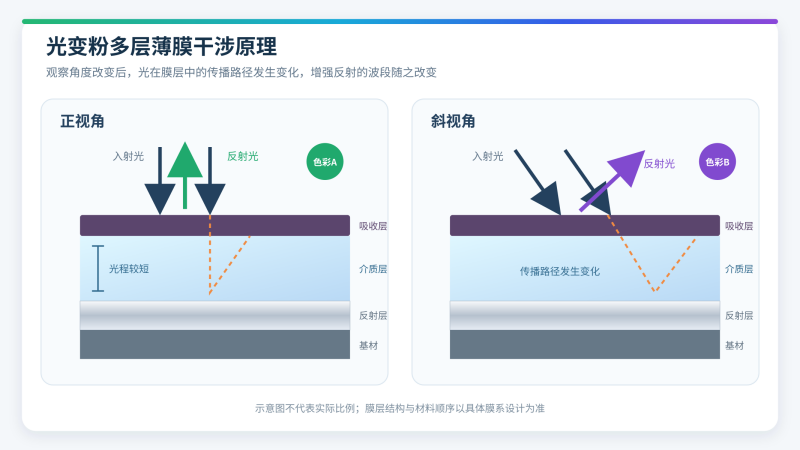
Opticky proměnné pigmenty fungují odlišně. Jejich barva vzniká odrazem a interferencí světla uvnitř vícevrstvé tenkovrstvé struktury. Když dopadající světlo dosáhne reflexní, dielektrické a absorpční vrstvy, dochází k částečnému odrazu na rozhraní mezi různými filmy. Tyto odražené světelné vlny se vzájemně interferují, některé vlnové délky zesilují a jiné potlačují, a tím vytvářejí specifickou barvu.
Se změnou úhlu pohledu se mění i délka optické dráhy odraženého světla ve vícevrstvé vrstvě. V důsledku toho se vlnové délky dopadající na pozorovatele posouvají, což má za následek charakteristickou změnu barvy závislou na úhlu.
Tato vícevrstvá tenkovrstvá struktura se obvykle vyrábí procesem vakuového nanášení povlaku, založeným především na odpařování elektronovým paprskem. Ve vakuu se různé povlakové materiály postupně zahřívají a odpařují podle specifikovaného návrhu optického povlaku. Odpařené materiály se poté nanášejí vrstvu po vrstvě na substrát a vytvářejí reflexní, dielektrické a absorpční filmy.
Po nanesení se vícevrstvá fólie uvolní ze substrátu a následně se zpracuje stripováním, drcením a klasifikací za vzniku vločkových opticky proměnných pigmentů.
Protože složení materiálu, tloušťka a charakteristiky nanášení každé jednotlivé vrstvy přímo ovlivňují konečnou optickou odezvu, je vakuové nanášení klíčovým vstupním procesem pro řízení konzistence barev. Rozdíly v tloušťce filmu, rychlosti nanášení nebo vakuových podmínkách mohou vést k znatelným rozdílům v barvě mezi výrobními šaržemi.
Č. 2 Jaké faktory způsobují barevné odchylky mezi jednotlivými šaržemi opticky proměnných pigmentů?
1. Odchylka tloušťky filmu
Barva opticky proměnného pigmentu je vysoce citlivá na tloušťku tenké vrstvy. V návrhu optického povlaku má každá vrstva specifikovanou cílovou tloušťku. Dielektrická vrstva je obzvláště důležitá, protože se jedná o průhlednou optickou vrstvu, která řídí délku optické dráhy světla ve vícevrstvé struktuře.
Když se skutečná tloušťka filmu odchýlí od cílové hodnoty, délka optické dráhy se odpovídajícím způsobem změní. Tím se posunou vlnové délky, které podléhají konstruktivní nebo destruktivní interferenci, což způsobí odchylky ve zdánlivé barvě a efektu šíření barvy.
Pokud se kontrola tloušťky mezi výrobními šaržemi liší, pigmenty mohou vykazovat nekonzistentní odstín, sytost, jas nebo úhlový posun barvy.
2. Stabilita rychlosti depozice
I když jsou naměřené tloušťky filmu různých šarží podobné, mohou se stále vyskytovat odchylky ve výsledné barvě. Jednou z možných příčin je kolísání rychlosti nanášení.
Změny výkonu elektronového paprsku, stavu povrchu povlakového materiálu, chování tavné lázně nebo polohy paprsku mohou ovlivnit odpařovací charakteristiky a rychlost nanášení materiálu. Nestabilní rychlost nanášení nejen ztěžuje řízení tloušťky, ale může také změnit hustotu, index lomu, mikrostrukturu a vnitřní napětí nanesené vrstvy.
Během nanášení vícevrstvých filmů musí proto proces odpařování zůstat stabilní. Rychlost nanášení by měla být průběžně monitorována a automaticky regulována, aby se minimalizoval vliv kolísání rychlosti na vlastnosti tenkých filmů a barevnou konzistenci mezi jednotlivými šaržemi.
3. Podmínky vakua a stav substrátu
Barva opticky proměnných pigmentů je určena nejen tloušťkou každé vrstvy, ale také skutečným fyzikálním a optickým stavem nanesené vrstvy.
Změny základního tlaku, složení zbytkového plynu, odplyňování nebo čistoty komory mezi šaržemi mohou ovlivnit složení, čistotu, hustotu a index lomu filmu. To je zvláště důležité u dielektrických filmů. I při stejné fyzické tloušťce může změna indexu lomu posunout odraženou vlnovou délku a způsobit znatelnou barevnou odchylku.
Teplota substrátu a provozní podmínky musí také zůstat stabilní. Rozdíly v počáteční teplotě substrátu, době trvání povlaku nebo akumulovaném tepelném zatížení mohou ovlivnit hustotu filmu, pnutí, adhezi a optické vlastnosti.
Kromě toho může nekonzistentní pohyb nebo rotace substrátu způsobit, že různé oblasti substrátu přijímají nerovnoměrný tok materiálu, což má za následek nerovnoměrnou tloušťku filmu. Stabilní vakuový systém, systém pohybu substrátu a systém řízení teploty jsou proto nezbytné pro zlepšení opakovatelnosti mezi jednotlivými dávkami.
4. Následné zpracování pigmentů
Barevné rozdíly mezi šaržemi nejsou způsobeny pouze procesem vakuového lakování. Mohou být také ovlivněny následným odstraňováním fólie, drcením, klasifikací a aplikačními podmínkami.
Po nanesení povlaku mohou účinnost odlupování, intenzita drcení, integrita vloček, poměr stran a distribuce velikosti částic ovlivnit jas, krycí schopnost, třpyt a úhlové barevné posuny pigmentu.
Během praktické aplikace mohou konečný vizuální vzhled ovlivnit také faktory, jako je koncentrace pigmentu, průhlednost pojiva nebo inkoustu, barva substrátu, tloušťka povlaku a orientace pigmentových vloček.
Vakuové nanášení však určuje základní vícevrstvou optickou strukturu pigmentu. Přesná kontrola tloušťky jednotlivých vrstev, rovnoměrnosti tloušťky, rychlosti nanášení, vakuových podmínek a opakovatelnosti procesu poskytuje stabilní optický základ pro následné odstraňování filmů, zpracování pigmentů a konečné aplikace.
Řešení č. 3 pro vakuové lakování opticky proměnných pigmentů od společnosti Zhenhua: Stabilní hromadná výroba s denním výkonem přes 2 000 g
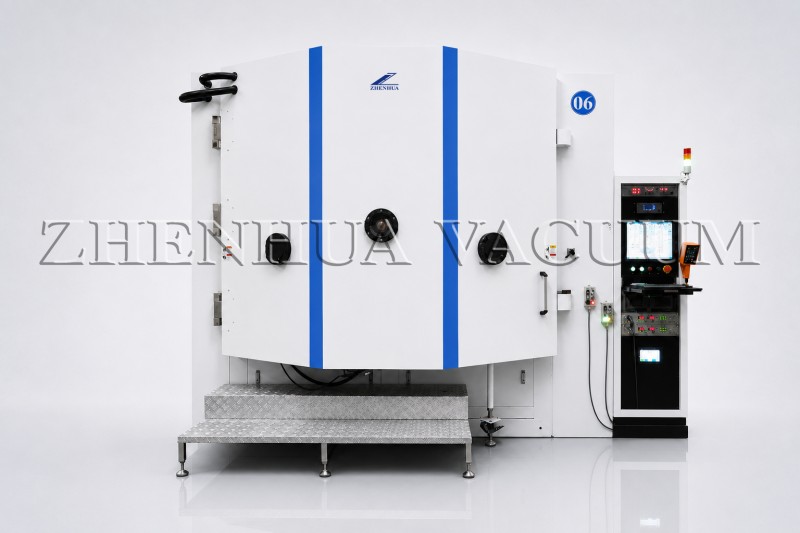
Optický lakovací systém Zhenhua Vacuum GX2350 je speciálně navržen pro výrobu opticky proměnných inkoustů a pigmentů používaných v kosmetice, etiketách proti padělání a dalších dekorativních nebo bezpečnostních aplikacích.
Systém je založen na odpařování elektronovým paprskem s vysokou energií a je schopen odpařovat povlakové materiály s bodem tání až 3 000 °C. Odpařování elektronovým paprskem nabízí vysokou hustotu energie, vysokou tepelnou účinnost a vysokou čistotu filmu, což ho činí vhodným pro nanášení přesných vícevrstvých optických povlaků.
GX2350 umožňuje rovnoměrné nanášení na velkou plochu a zvyšuje kapacitu nanášení jedné dávky pro podporu průmyslové výroby pigmentů. Jeho vysoce zakřivený kopulovitý držák substrátu rozšiřuje efektivní plochu povlaku a kapacitu dávky a zároveň zlepšuje rovnoměrnost tloušťky vícevrstvých filmů.
Systém integruje odporové napařování s hliníkovým drátem, několik zdrojů odporového napařování pro nanášení separačního činidla, vysokokapacitní prstencový kelímek a vícekapsový elektronový kelímek. Tato konfigurace podporuje více sekvencí nanášení povlaků bez častého odvětrávání a otevírání komory, což pomáhá vyvážit rovnoměrnost nanášení, výrobní kapacitu a provozní efektivitu.
Průmyslový počítač, PLC a automatický systém pro sledování tloušťky filmu tvoří plně automatizovanou platformu pro řízení povlakování. To zlepšuje stabilitu procesu a opakovatelnost mezi jednotlivými sériemi, podporuje prodloužený nepřetržitý provoz a snižuje závislost na manuálních zásazích.
Díky optimalizovaným konfiguracím procesu může GX2350 dosáhnout denní výrobní kapacity více než 2 000 gramů opticky proměnného pigmentu.
č. 4 Závěr
Konzistence mezi jednotlivými šaržemi při výrobě opticky proměnných pigmentů úzce souvisí s tloušťkou filmu, rychlostí nanášení, vakuovými podmínkami, pohybem substrátu, tepelnou stabilitou a následným zpracováním pigmentu.
Mezi těmito faktory určuje proces vakuového nanášení základní vícevrstvou optickou strukturu pigmentu. Přesná kontrola tloušťky filmu, rovnoměrnosti tloušťky, rychlosti nanášení, vakuového prostředí a opakovatelnosti procesu je nezbytná pro dosažení stabilního barevného výkonu a spolehlivé hromadné výroby.
Společnost Zhenhua Vacuum se zaměřuje na klíčové požadavky na výrobu opticky proměnných pigmentů, včetně přesnosti tloušťky filmu, konzistence barev a efektivity výroby. Dodáváme zařízení pro vakuové lakování, zakázková procesní řešení a technickou podporu, abychom zákazníkům pomohli dosáhnout stabilní, efektivní a škálovatelné výroby opticky proměnných pigmentů.
-Tento článek byl publikovánvýrobce zařízení pro vakuové lakováníZhenhua Vakuum
Čas zveřejnění: 16. července 2026