

Varistoriai, termistoriai ir keraminiai kondensatoriai plačiai naudojami buitiniuose prietaisuose, plataus vartojimo elektronikoje, elektros įrangoje, naujos energijos transporto priemonėse, ryšių įrangoje ir pramoninėse valdymo sistemose, kur jie pirmiausia atlieka tokias funkcijas kaip grandinės apsauga, temperatūros jutimas, energijos kaupimas ir filtravimas.
Elektroninės keramikos funkcines savybes daugiausia lemia jos medžiagų formulės, legiravimo sistemos ir sukepinimo procesai. Cinko oksido (ZnO) keramika pasižymi varistoriaus savybėmis, todėl naudojama varistorių gamyboje, kur nukreipia viršįtampių srovę, kai atsiranda trumpalaikis viršįtampis. Tam tikra oksido keramika ir bario titanato pagrindu pagamintos medžiagos gali būti naudojamos termistoriams gaminti, o dielektrinė keramika, tokia kaip bario titanatas ir kalcio titanatas, plačiai naudojama keraminiuose kondensatoriuose.
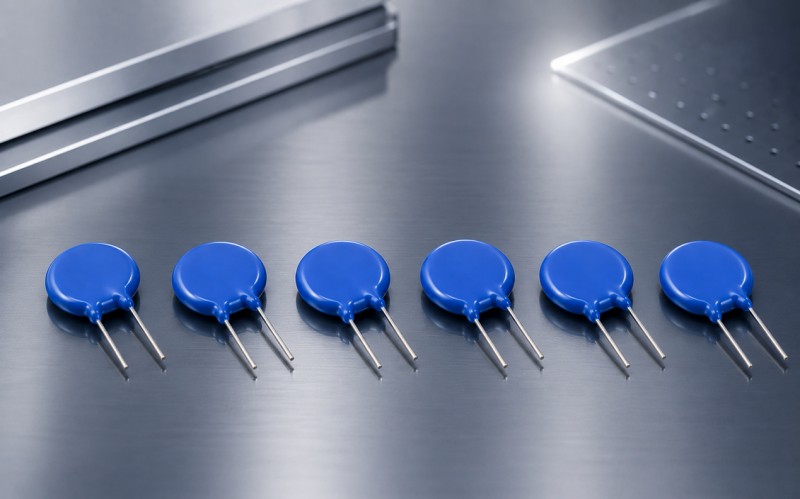
Nors šios medžiagos po formavimo ir sukepinimo įgyja atitinkamas varistoriaus, termistoriaus ar dielektrines savybes, jos išlieka funkciniais keraminiais kūnais ir dar negali būti tiesiogiai integruojamos į elektros grandines. Kad jos taptų elektroniniais komponentais, kuriuos būtų galima montuoti ant spausdintinių plokščių, jų viršutiniame ir apatiniame paviršiuose turi būti suformuoti sidabro elektrodai. Todėl sidabro elektrodų formavimas yra labai svarbus elektroninių keraminių komponentų gamybos procesas.
1. Kodėl elektroninei keramikai reikalinga sidabro elektrodo danga?
Elektroninės keramikos sidabro elektrodų danga apima laidžių elektrodų formavimą ant viršutinio ir apatinio keraminio pagrindo paviršių, užtikrinant stabilią metalinę sąsają įtampai tiekti, srovei laiduoti ir laidams pritvirtinti. Suformavus elektrodus, keraminiai korpusai paprastai sujungiami su laidininkais, kapsuliuojami ir atliekami elektriniai bandymai, prieš surenkant juos į gatavus varistorius, termistorius arba keraminius kondensatorius.
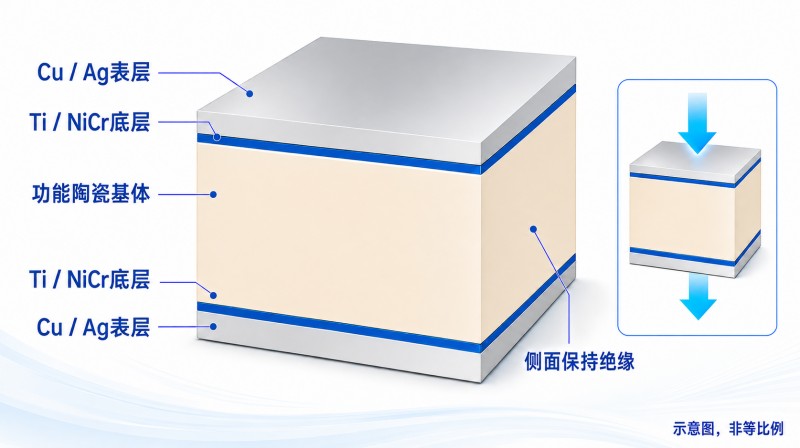
Elektroniniai keraminiai elektrodai paprastai naudoja daugiasluoksnę metalizacijos struktūrą. Ti arba NiCr gali būti naudojami kaip sukibimo sluoksnis, siekiant pagerinti dangos ir keraminio pagrindo sąveiką, o Cu arba Ag gali būti nusodinami kaip viršutinis laidus sluoksnis, siekiant atitikti elektrinio laidumo ir litavimo reikalavimus.
Daugumoje pritaikymų metalizuojami tik viršutinis ir apatinis elektroninės keramikos paviršiai, o šoniniai paviršiai turi likti elektriškai izoliuoti. Nevienodas plėvelės storis, mažos skylutės arba vietiniai dangos praleidimai gali lemti nestabilų kontaktinį varžą, prastą litavimą ir elektrinių charakteristikų nuokrypius. Šoninių paviršių danga taip pat gali elektriškai sujungti viršutinį ir apatinį elektrodus, o nepakankamas sukibimo stiprumas gali sukelti plėvelės atsisluoksniavimą. Todėl sidabro elektrodo danga elektroninei keramikai turi pasiekti pusiausvyrą tarp plėvelės storio vienodumo, plėvelės tankio, sukibimo stiprumo ir tikslaus nusodinimo ploto valdymo.
2. Įprastinio sidabro metalizavimo medžiagų ir proceso sąnaudų iššūkiai
Kai kuriuose elektronikos keramikos gaminiuose sidabro elektrodams suformuoti naudojamas šilkografija su sidabro pasta, po kurios seka degimas arba šlapias cheminis sidabravimas. Įprastas sidabro sluoksnio storis yra maždaug 20 μm, nors tikrasis storis priklauso nuo konkretaus produkto ir proceso reikalavimų. Sidabro pastos šilkografija ir degimas paprastai apima paviršiaus valymą, šilkografiją, išlyginimą ir džiovinimą, degimą ir patikrinimą. Šlapias cheminis sidabravimas paprastai apima išankstinį apdorojimą, jautrinimą ir aktyvavimą, cheminį sidabravimą, skalavimą, džiovinimą ir patikrinimą.
Nuo 2026 m. sidabro kainos gerokai išaugo ir išliko aukštos, o tai dar labiau padidino sidabro medžiagų sąnaudų poveikį elektroninių keraminių elektrodų gamybai. Santykinai stori sidabro sluoksniai, pagaminti įprastu sidabro pastos spausdinimo ir degimo arba šlapio sidabravimo procesu, gali lemti didelį sidabro sunaudojimą. Didelės apimties gamyboje tai tiesiogiai padidina medžiagų sąnaudas vienam komponentui.
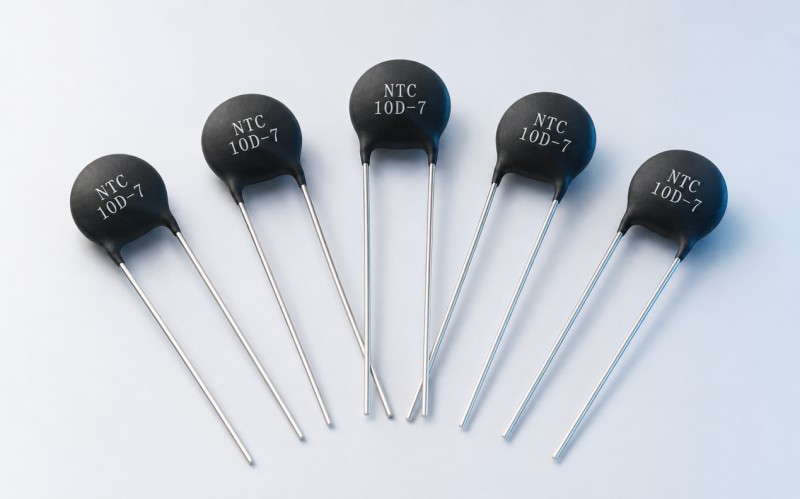
Be to, džiovinimo ir degimo aukštoje temperatūroje etapai, reikalingi spausdinimui sidabro pasta, taip pat išankstinio apdorojimo, jautrinimo ir aktyvinimo, skalavimo ir džiovinimo etapai, susiję su šlapiu sidabravimu, dar labiau padidina energijos suvartojimą, gamybos laiką ir proceso kontrolės sąnaudas.
3. Vakuuminis magnetroninis purškimas, skirtas plėvelės našumo ir sąnaudų kontrolės pusiausvyrai užtikrinti
Vakuuminis magnetroninis dulkinimas yra PVD procesas, kurio metu didelės energijos dalelės bombarduoja metalinį taikinį vakuume, todėl taikinio atomai yra dulkinamas ir nusėda ant keraminio paviršiaus, sudarydami vienodą ir tankią metalinę plėvelę.
Atsižvelgiant į konkrečius gaminio reikalavimus, elektrodas gali būti daugiasluoksnės struktūros, sudarytos iš Ti arba NiCr sukibimo sluoksnio ir Cu arba Ag laidžiojo sluoksnio, o bendras plėvelės storis yra maždaug 6–7 μm. Palyginti su įprastu maždaug 20 μm storio sidabro sluoksniu, šis metodas gali sumažinti nereikalingą sidabro storį ir tauriųjų metalų sunaudojimą, taip sumažinant medžiagų sąnaudas didelio masto gamyboje.
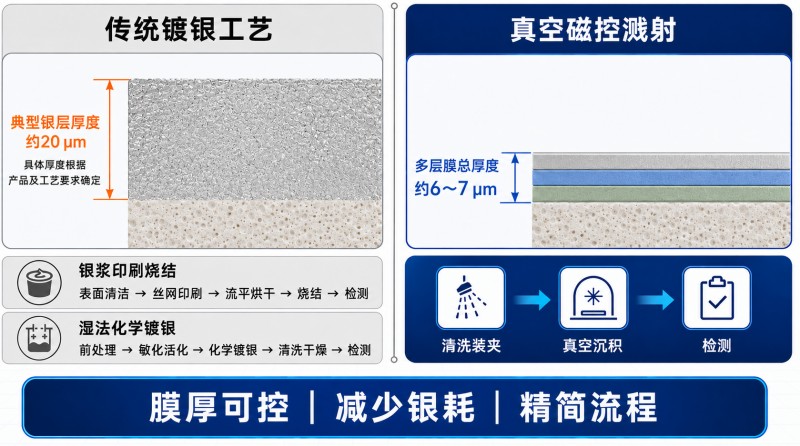
Vakuuminio dengimo procesą galima supaprastinti iki valymo ir pakrovimo, vakuuminio nusodinimo ir tikrinimo, taip sutrumpinant tokius proceso etapus kaip rišiklio išdeginimas, aukštos temperatūros degimas ir daugkartinis šlapias cheminis apdorojimas. Kartu su tiksliu plėvelės storio valdymu ir specialiais maskavimo įrenginiais šis procesas gali pagerinti nusodintų plėvelių konsistenciją ant viršutinio ir apatinio paviršių, tuo pačiu išlaikant šoninių paviršių elektros izoliaciją.
4. „Zhenhua Vacuum“ sidabro metalizacijos sprendimas elektroninei keramikai
„Zhenhua Vacuum“ elektroninės keramikos sidabro metalizacijos gamybos linija gali būti konfigūruojama su Ti, NiCr, Cu, Ag ir kitomis dangų medžiagomis pagal kliento proceso reikalavimus. Ant viršutinio ir apatinio keraminių komponentų paviršiaus per tą patį vakuuminį ciklą galima nusodinti kelis metalo sluoksnius, taip užtikrinant didelio našumo vakuuminį dengimo sprendimą varistorių, termistorių, keraminių kondensatorių ir kitų elektroninių keraminių komponentų elektrodų metalizavimui.
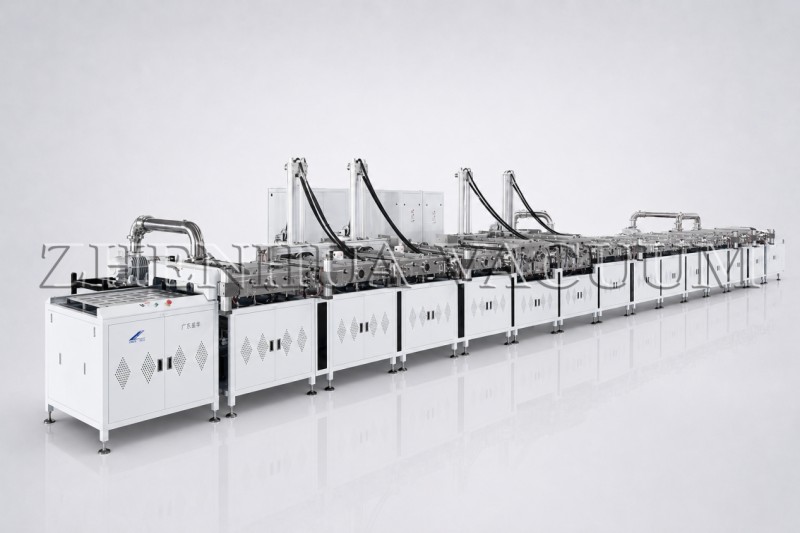
Įrangos privalumai
1. Pažangi procesų technologija
Sistemoje elektroninei keraminių elektrodų metalizacijai naudojama vakuuminio magnetroninio purškimo technologija. Susijusios technologijos yra apsaugotos patentuotais išradimų patentais, kurie leidžia tiksliai nusodinti elektrodus ir pagerinti partijų nuoseklumą.
2. Našumas ir kainos pranašumai
Dėl daugiasluoksnės plėvelės architektūros ir tikslaus plėvelės storio valdymo šis procesas gali atitikti sukibimo stiprumo, elektrinio laidumo ir litavimo reikalavimus, tuo pačiu sumažinant sidabro sunaudojimą ir supaprastinant gamybos etapus, taip sumažinant gamybos sąnaudas didelio masto gamyboje.
3. Didelė inžinerinė patirtis
Turėdama daugiau nei 30 metų patirtį vakuuminių dangų pramonėje, „Zhenhua Vacuum“ įkūrė profesionalias procesų laboratorijas ir inžinierių komandas, galinčias teikti techninę pagalbą viso proceso metu – nuo proceso kūrimo ir mėginių patvirtinimo iki bandomosios ir masinės gamybos.
4. Individualūs sprendimai ir konfidencialumas
Įrangos ir procesų sprendimus galima pritaikyti pagal kliento produkto specifikacijas, gamybos pajėgumus ir daugiasluoksnės dangos reikalavimus. „Zhenhua Vacuum“ taip pat griežtai saugo klientų intelektinę nuosavybę ir techninę dokumentaciją.
Paraiškos
Įranga gali nusodinti Ti, NiCr, Cu, Ag ir kitas metalines plėveles, todėl ji tinka elektroninių keraminių komponentų, tokių kaip varistoriai, termistoriai ir keraminiai kondensatoriai, elektrodų metalizavimui. Ši technologija taip pat gali būti išplėsta iki tokių sričių kaip keraminiai substratai ir keraminiai LED korpusai.
5. Išvada
Atsižvelgiant į nuolat aukštas sidabro kainas ir vis griežtesnius elektroninių komponentų gamybos nuoseklumo bei patikimumo reikalavimus, vakuuminis magnetroninis purškimas yra efektyvus elektroninės keramikos metalizacijos sprendimas. Dėl savo privalumų, susijusių su sumažintu plėvelės storiu, vienodu nusodinimu ir tiksliu storio valdymu, šis procesas siūlo praktišką būdą subalansuoti dangos savybes, gamybos efektyvumą ir medžiagų sąnaudas.
„Zhenhua Vacuum“ ir toliau optimizuos įrangą, dengimo procesus ir automatizavimo sistemas pagal elektroninės keramikos sidabro metalizacijos reikalavimus, teikdama klientams techninę pagalbą per visą gamybos ciklą – nuo mokslinių tyrimų ir plėtros patvirtinimo bei bandomosios gamybos iki didelio masto gamybos.
– Šį straipsnį paskelbė vakuuminio dengimo įrangos gamintojas Zhenhua dulkių siurblys
Įrašo laikas: 2026 m. rugpjūčio 14 d.