Angetrieben durch die rasante Entwicklung der KI, LeiterplattenindustrieDie Leiterplattenindustrie befindet sich in einer neuen Phase der technologischen Weiterentwicklung. Die Nachfrage nach Leiterplatten in Servern, Automobilelektronik und anderen Anwendungen wächst stetig, während sich Segmente wie flexible Leiterplatten (FPCs), HDI-Leiterplatten und Metallkern-Leiterplatten rasant entwickeln. Als zentrale Komponente für die Montage elektronischer Bauteile und die Ermöglichung elektrischer Verbindungen und Signalübertragung benötigen Leiterplatten eine Vielzahl von Mikro-Vias, um elektrische Verbindungen zwischen den verschiedenen Schaltungsschichten herzustellen. Daher werden bei der Leiterplattenfertigung Mikrobohrer mit Durchmessern von ≤ 0,20 mm verwendet, um Löcher durch die kupferkaschierten Laminate zu bohren.
Früher wurden herkömmliche Leiterplatten hauptsächlich aus FR-4-Kupferlaminaten gefertigt, die primär aus Epoxidharz, Glasfasergewebe und Kupferfolie bestanden. Diese Materialien zeichnen sich durch ausgereifte Verarbeitungseigenschaften und ein relativ gut kontrollierbares Bohrverhalten aus. Hartmetall-Mikrobohrer, kombiniert mit herkömmlichen Hartstoffbeschichtungen wie TiN, TiCN und TiAlN, je nach den spezifischen Bearbeitungsanforderungen, waren für konventionelle Bohranwendungen in der Regel ausreichend.
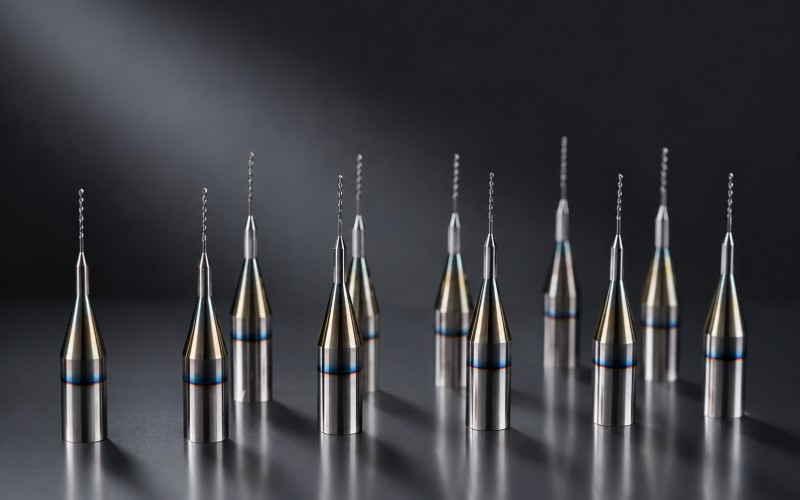
Da die Leiterplattentechnologie jedoch stetig fortschreitet, steigen die Leistungsanforderungen kontinuierlich an die Harzsysteme, Glasfasergewebe und Füllstoffformulierungen. Dies führt zu deutlich höheren Anforderungen an Verschleißfestigkeit, Bearbeitungsgenauigkeit und Lebensdauer von Mikrobohrern.
Einerseits setzen Leiterplattenhersteller vermehrt auf verlustarme Harzsysteme, Glasfasergewebe mit niedriger Dielektrizitätskonstante (Dk), Quarzfasern und anorganische Füllstoffe. Obwohl diese Materialien die Signalübertragung bei hohen Geschwindigkeiten verbessern, weisen sie tendenziell eine höhere Härte und Abrasivität als herkömmliche Laminatmaterialien auf. Dadurch sind Mikrobohrer beim Hochgeschwindigkeitsbohren einer größeren Reibung und einem höheren abrasiven Verschleiß ausgesetzt.
Andererseits steigt mit dem Bedarf an mehr Hochgeschwindigkeitssignalkanälen und zunehmend komplexen Verbindungen die Anzahl der Leiterplattenlagen und damit die Leiterplattendicke. Gleichzeitig erfordern hochdichte Verbindungsstrukturen kleinere Lochdurchmesser, was bedeutet, dass Mikrobohrungen immer kleiner werden müssen. Die Kombination aus größerer Leiterplattendicke und kleineren Bohrdurchmessern führt zu einem höheren Aspektverhältnis, definiert als das Verhältnis der effektiven Bohrlänge zum Bohrdurchmesser.
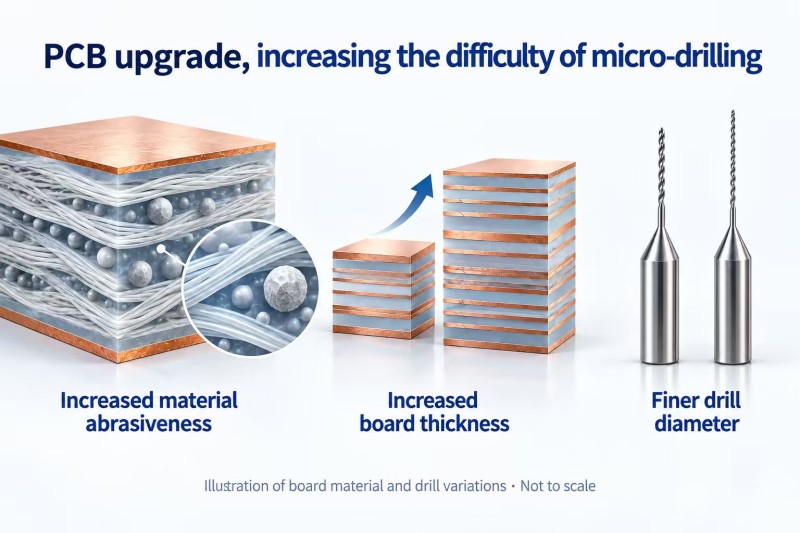
Mit zunehmendem Aspektverhältnis wird der Mikrobohrer dünner und schlanker, was zu geringerer Steifigkeit und reduzierter Bearbeitungsstabilität führt. Auch die Spanabfuhr und Wärmeableitung werden schwieriger, wodurch der Bohrer anfälliger für Schneidkantenverschleiß, Rundlauffehler und Bohrerbruch wird. Folglich verringert sich die Anzahl der Bohrungen, die mit einem einzelnen Mikrobohrer reproduzierbar bearbeitet werden können, erheblich.
Unter den zunehmend anspruchsvollen Bohrbedingungen benötigen Mikrobohrer eine höhere Verschleißfestigkeit, geringere Reibung und eine verbesserte Schneidkantenstabilität. Der Einsatz von Hochleistungs-Oberflächenbeschichtungen hat sich daher zu einem wichtigen Ansatz zur Verlängerung der Lebensdauer von Mikrobohrern entwickelt.
2. Verlängerung der Standzeit von Mikrobohrern: Ta-C-Beschichtungen als wichtige Lösung
Für Mikrobohrer, die in Server-Leiterplatten mit hoher Lagenzahl und hoher Packungsdichte eingesetzt werden, bieten Ta-C-Beschichtungen (tetraedrischer amorpher Kohlenstoff) hohe Härte, geringe Reibung und exzellente Oberflächenglätte. Diese Eigenschaften verbessern die Verschleißfestigkeit und reduzieren den Bohrwiderstand, wodurch Ta-C zu einer der wichtigsten Beschichtungstechnologien für Hochleistungs-Mikrobohrer wird.
Bei der konventionellen Kathodenbogenverdampfung zur Beschichtung können jedoch mikrometergroße Tröpfchen und Makropartikel von der Kathodenoberfläche abgetragen und zusammen mit dem Plasma zum Substrat transportiert werden. Bei Mikrobohrern mit Durchmessern von nur 0,20 mm oder sogar kleiner können sich diese Makropartikel leicht um die Bohrspitze und die Schneidkanten ablagern, die Oberflächenrauheit der Beschichtung erhöhen und möglicherweise die ursprüngliche Geometrie der Schneidkante verändern.
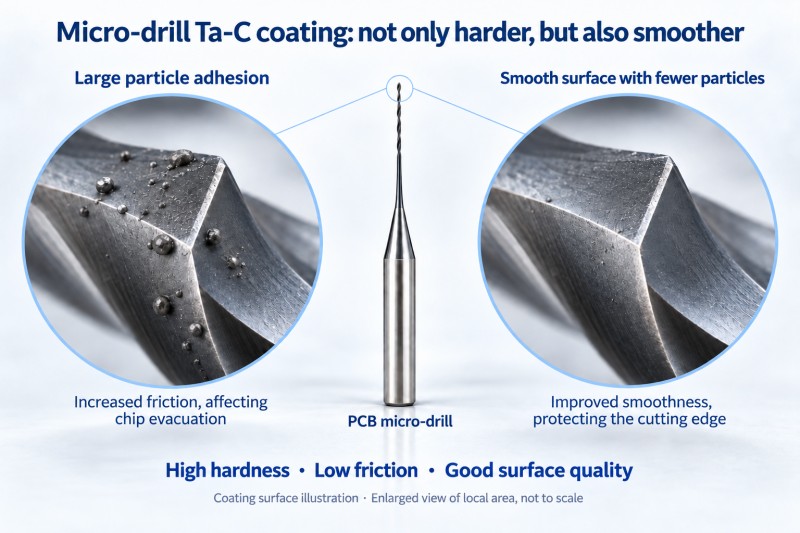
Beim Hochgeschwindigkeitsbohren können Oberflächenpartikel die Reibung und den Schnittwiderstand weiter erhöhen und den Spanabtransport beeinträchtigen. Sie können außerdem als lokale Spannungskonzentrationen wirken und so die Ablösung der Beschichtung und den Verschleiß der Schneidkante beschleunigen. In schweren Fällen können sie das Risiko von Ausbrüchen an der Schneidkante und Bohrerbruch erhöhen.
Daher benötigen Ta-C-Beschichtungen für Mikrobohrer nicht nur eine hohe Härte, sondern auch eine außergewöhnlich glatte Oberfläche mit minimaler Verunreinigung durch Makropartikel.
3. Zhenhua Vakuum-Leiterplatten-Mikrobohrbeschichtungsanlage: Eigenentwickeltes gekrümmtes Kanalfiltrationssystem zur effektiven Reduzierung von Makropartikeln
Um der Ablagerung von Makropartikeln während der Mikrobohrbeschichtung entgegenzuwirken, hat Zhenhua Vacuum unabhängig ein gekrümmtes Kanalfiltrationssystem entwickelt, das die bei der kathodischen Lichtbogenbeschichtung entstehenden Makropartikel effektiv herausfiltert und dadurch die Oberflächenglätte der Beschichtung sowie die Gesamtqualität der Beschichtung verbessert.
Die Anlage ermöglicht die Abscheidung von Hochleistungs-Ta-C-Beschichtungen, die hohe Härte, geringe Reibung und ausgezeichnete Verschleißfestigkeit vereinen. Die Härte der Beschichtung erreicht bis zu 63 GPa und erfüllt damit die hohen Anforderungen an Verschleißfestigkeit und Schneidkantenschutz von Mikrobohrern für Leiterplatten. Dies trägt dazu bei, den Schneidkantenverschleiß zu verringern und die Lebensdauer der Mikrobohrer zu verlängern.
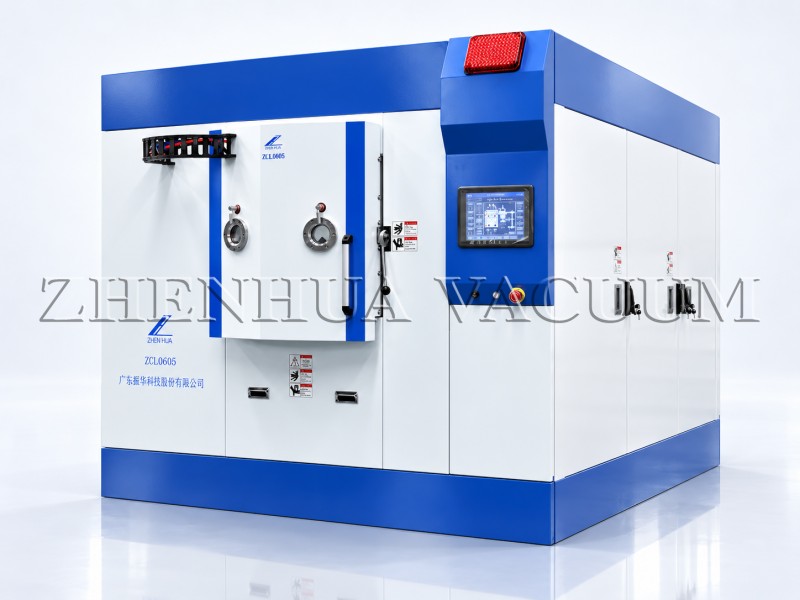
Darüber hinaus kann die Anlage hochtemperaturbeständige Hartstoffschichten wie AlTiN, AlCrN, TiCrAlN, TiAlSiN und CrN aufbringen. Ihre Anwendungsbereiche umfassen Mikroschneidwerkzeuge für Leiterplatten und können auch auf Formen, Schneidwerkzeuge, Stempel, Automobilkomponenten, Kolben und andere Präzisionsbauteile ausgeweitet werden.
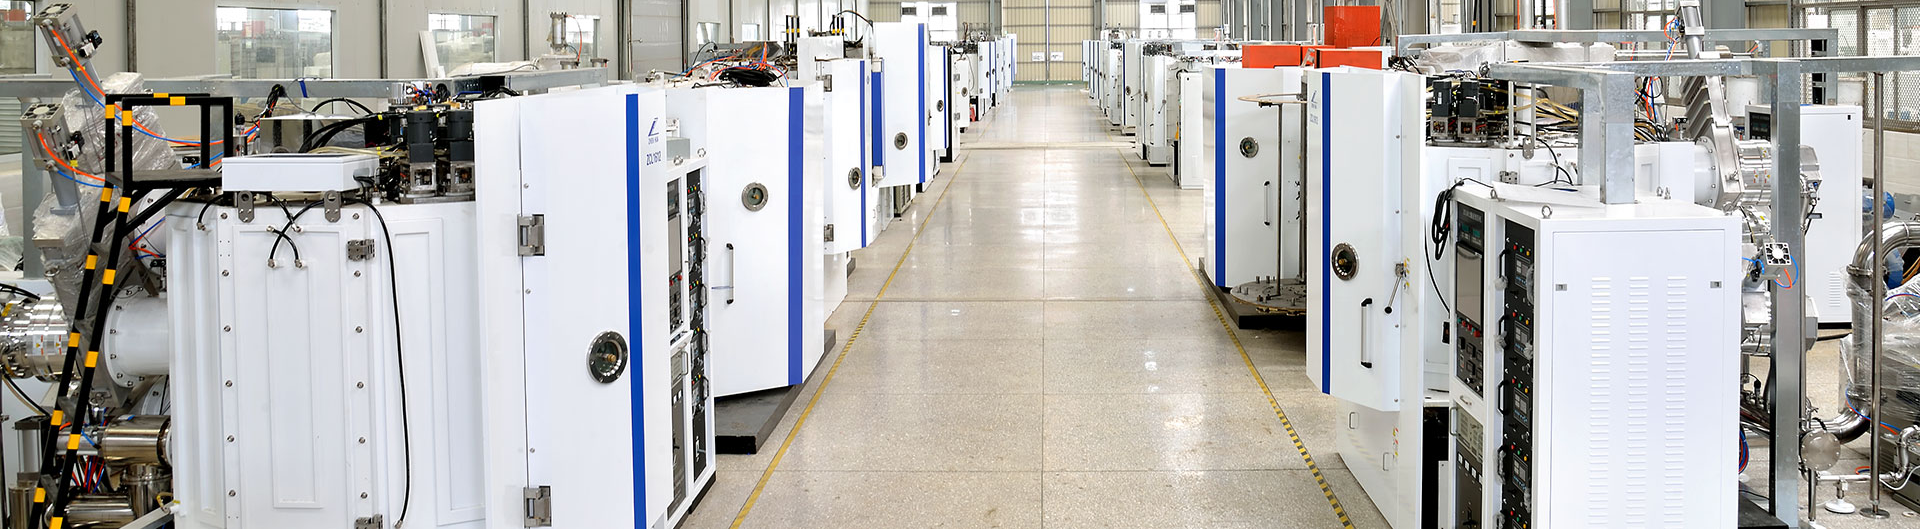
Bis heute hat Zhenhua Vacuum 20 dieser Anlagen an einen renommierten Leiterplattenhersteller in China geliefert, wo sie in der Serienproduktion eingesetzt werden. Durch die kontinuierliche Projektumsetzung und den Betrieb in der Produktion hat Zhenhua Vacuum umfangreiche Erfahrung gesammelt.Mikrobohrbeschichtung für Leiterplattenfür die Massenproduktion, wodurch wir umfassende Unterstützung bieten können, die die Konfiguration der Ausrüstung, die Entwicklung des Beschichtungsprozesses, die Inbetriebnahme des Prozesses und die Umsetzung der Massenproduktion umfasst.
Abschluss
Da KI weiterhin den technologischen Fortschritt vorantreibt, entwickeln sich auch die Materialien für Leiterplatten, die Anzahl der Lagen, die Dicke der Leiterplatten und die Lochdurchmesser stetig weiter, wodurch immer strengere Anforderungen an die Verschleißfestigkeit von Mikrobohrern, die Bearbeitungsstabilität und die Lebensdauer gestellt werden.
Bei Mikrobohrern für Leiterplatten dient die Beschichtung nicht mehr allein der Erhöhung der Oberflächenhärte. Sie muss vielmehr eine ausgewogene Kombination aus hoher Härte, geringer Reibung, minimaler Makropartikelverunreinigung und effektivem Schneidkantenschutz gewährleisten. Zhenhua Vacuum konzentriert sich weiterhin auf die Beschichtungsanforderungen von Mikrobohrern für Leiterplatten und anderen Präzisionsschneidwerkzeugen und bietet stabile und effiziente Anlagen und Prozesslösungen für die Hartbeschichtung, um Kunden eine zuverlässigere und gleichmäßigere Serienproduktion zu ermöglichen.
Dieser Artikel wurde veröffentlicht vonHersteller von Vakuumbeschichtungsanlagen Zhenhua Staubsauger
Veröffentlichungsdatum: 13. Oktober 2026