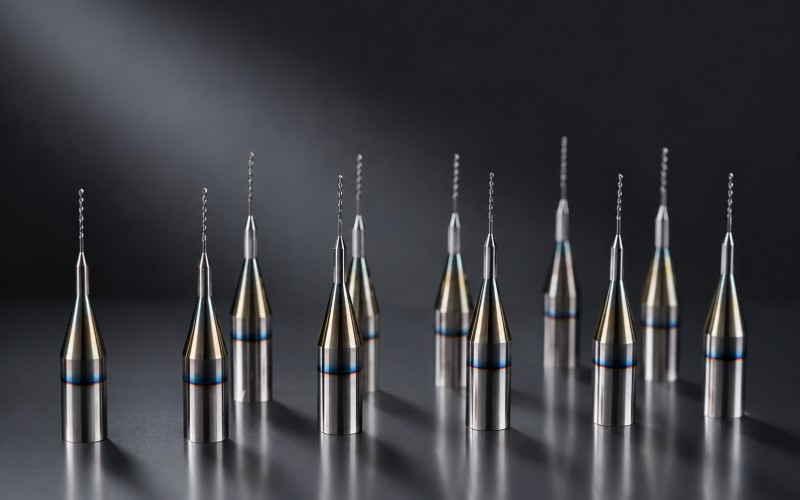
Водени од брзиот развој на вештачката интелигенција, Индустрија за ПХБвлегува во нова фаза на технолошко надградување. Побарувачката за ПХБ во сервери, автомобилска електроника и други апликации продолжува да расте, додека сегменти како што се FPC, HDI плочи и ПХБ со метално јадро исто така брзо се развиваат. Како основна компонента за монтирање на електронски компоненти и овозможување на електрична меѓусебна поврзаност и пренос на сигнали, ПХБ се потпираат на голем број микровијали за да воспостават електрични врски помеѓу различни слоеви на кола. Затоа, за време на производството на ПХБ, микро-дупчалки со дијаметар од ≤0,20 mm се користат за дупчење дупки низ ламинати обложени со бакар.
Во минатото, конвенционалните ПХБ главно се произведуваа со употреба на ламинати обложени со бакар FR-4, кои се состоеја првенствено од епоксидна смола, ткаенина од фиберглас и бакарна фолија. Овие материјали се одликуваат со зрели карактеристики на обработка и релативно контролирани перформанси на дупчење. Микро-дупчалките со цементиран карбид, во комбинација со конвенционални тврди премази како што се TiN, TiCN и TiAlN според специфичните барања за машинска обработка, генерално беа доволни за конвенционални апликации за дупчење.
Сепак, како што технологијата на ПХБ продолжува да напредува, сè построгите барања за перформанси предизвикуваат промени во системите со смола, ткаенините од фиберглас и формулациите за полнила. Овие промени поставуваат значително повисоки барања за отпорноста на абење, точноста на машинската обработка и работниот век на микро-дупчалките.
Од една страна, производителите на ПХБ сè повеќе прифаќаат системи од смоли со ниски загуби, ткаенини од фиберглас со ниска Dk содржина, кварцни влакна и неоргански полнила. Иако овие материјали помагаат да се подобрат перформансите на пренос на сигнали со голема брзина, тие исто така имаат тенденција да покажуваат поголема тврдост и абразивност од конвенционалните ламинатни материјали. Како резултат на тоа, микро-дупчалките се подложени на поголемо триење и абразивно абење за време на дупчењето со голема брзина.
Од друга страна, како што се потребни повеќе брзи сигнални канали и сè посложени меѓусебни врски, бројот на слоеви на ПХБ продолжува да се зголемува, што резултира со поголема дебелина на плочата. Во исто време, структурите за меѓусебно поврзување со висока густина бараат помали дијаметри на дупките, што значи дека микро-дупчалките мора да стануваат сè помали во дијаметар. Комбинацијата од поголема дебелина на плочата и помали дијаметри на дупчалката води до повисок сооднос на ширина и висина, дефиниран како сооднос на ефективната должина на дупчењето кон дијаметарот на дупчалката.
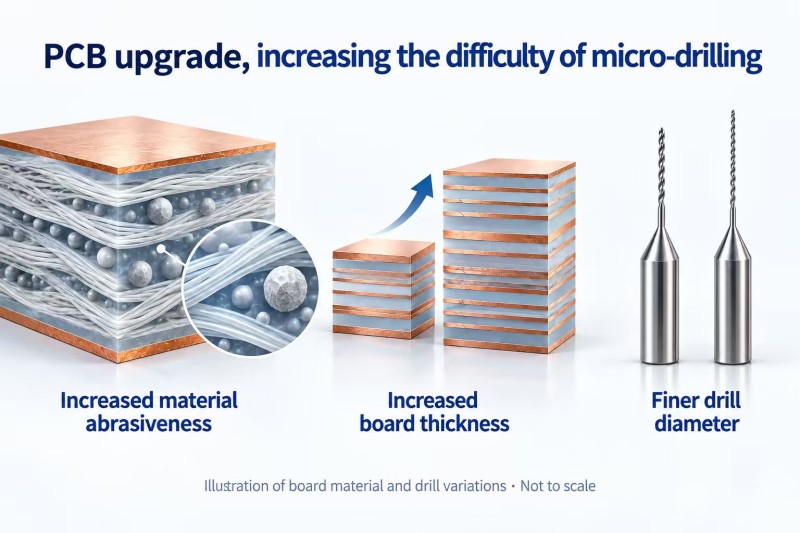
Со зголемувањето на соодносот на ширина и висина, микро-дупчалката станува потенка и потенка, што резултира со помала цврстина и намалена стабилност на обработката. Отстранувањето на струготините и дисипацијата на топлината исто така стануваат потешки, што ја прави дупчалката поподложна на најсовремено абење, искривување и кршење на дупчалката. Следствено, бројот на дупки што можат конзистентно да се обработуваат со една микро-дупчалка е значително намален.
Под овие сè потешки услови на дупчење, микродупчалките бараат зголемена отпорност на абење, помало триење и подобрено задржување на врвната технологија. Затоа, примената на високо-перформансни површински премази стана важен пристап за продолжување на работниот век на микродупчалките.
2. Зголемување на животниот век на микро-дупчењето: Ta-C премази како важно решение
За микродупчалки што се користат во серверски ПХБ со висок број на слоеви и висока густина, премазите Ta-C (тетраедарски аморфен јаглерод) нудат висока тврдост, ниско триење и одлична мазност на површината. Овие својства можат да ја подобрат отпорноста на абење и да ја намалат отпорноста на дупчење, што го прави Ta-C една од важните технологии за премачкување за високо-перформансни микродупчалки.
Меѓутоа, кога за нанесување на премаз се користи конвенционално катодно лачно испарување, капките и макрочестичките во микронска размер можат да бидат исфрлени од површината на катодата и транспортирани заедно со плазмата кон подлогата. За микро-дупчалки со дијаметар од само 0,20 mm или дури и помали, овие макрочестички можат лесно да се таложат околу врвот на дупчалката и рабовите на сечење, зголемувајќи ја грубоста на површината на обложување и потенцијално менувајќи ја оригиналната геометрија на рабовите на сечење.
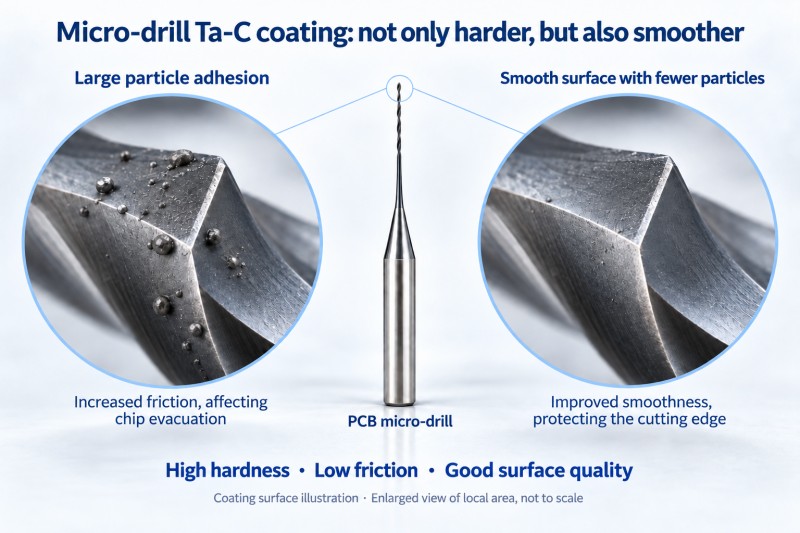
За време на дупчењето со голема брзина, површинските честички можат дополнително да го зголемат триењето и отпорноста на сечење, негативно влијаејќи врз евакуацијата на струготините. Тие исто така можат да дејствуваат како локализирани места на концентрација на стрес, забрзувајќи ја одлепувањето на премазот и абењето на сечилото. Во тешки случаи, тие можат да го зголемат ризикот од кршење на работ и кршење на дупчалката.
Затоа, Ta-C премазите за микро-дупчалки бараат не само висока тврдост, туку и исклучително мазна површина со минимална контаминација со макрочестички.
3. Опрема за микро-дупчење на вакуумски печатени плочки Zhenhua: Внатрешно развиен систем за филтрирање со закривен канал за ефикасно намалување на макрочестичките
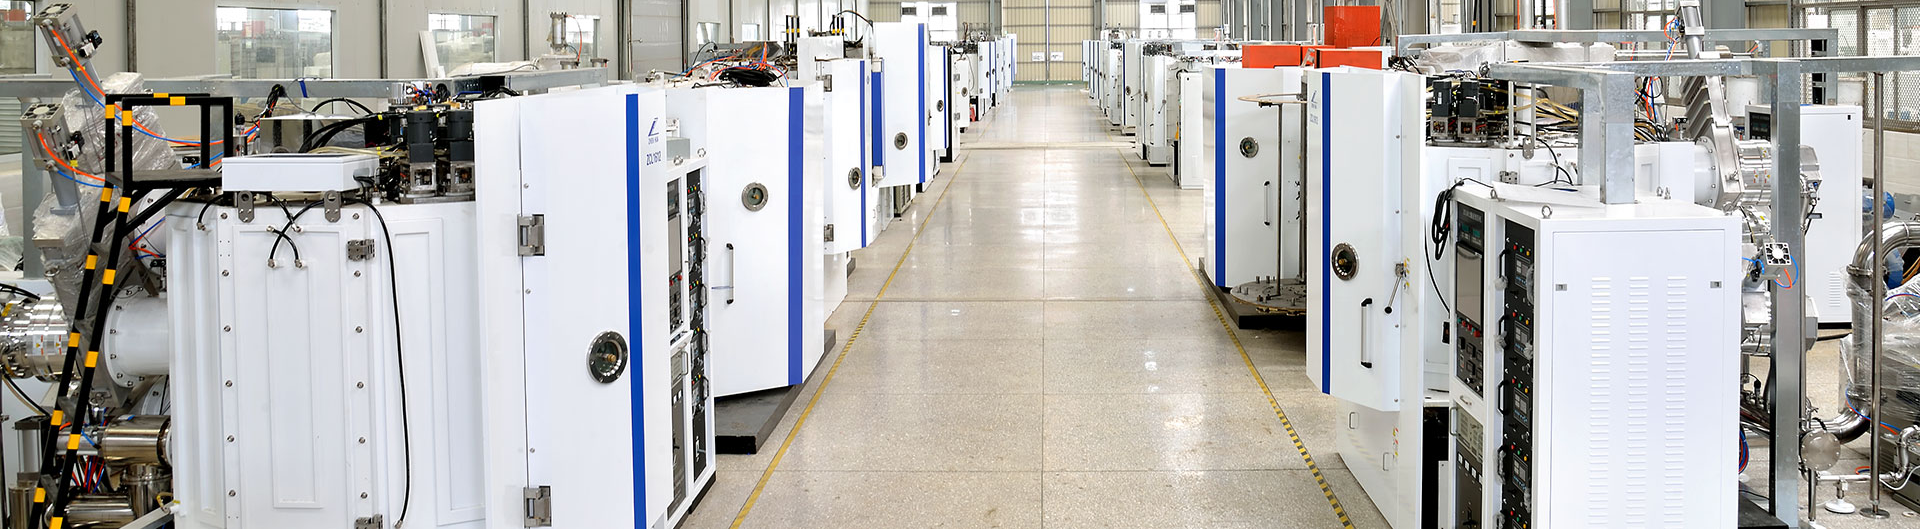
За да се справи со таложењето на макрочестички за време на премачкувањето со микродупчење, Zhenhua Vacuum независно разви систем за филтрирање со закривен канал дизајниран ефикасно да ги филтрира макрочестичките генерирани за време на катодно лачно таложење, со што се подобрува мазноста на површината на премачкувањето и целокупниот квалитет на таложење.
Опремата е способна за нанесување на високо-перформансни Ta-C премази, комбинирајќи висока тврдост, ниско триење и одлична отпорност на абење. Тврдоста на премазот може да достигне приближно 63 GPa, помагајќи да се задоволат барањата за отпорност на абење и најсовремена заштита на микро-дупчалките за печатени плочки. Ова помага да се забави абењето на најсовремените премази и да се продолжи животниот век на микро-дупчалките.
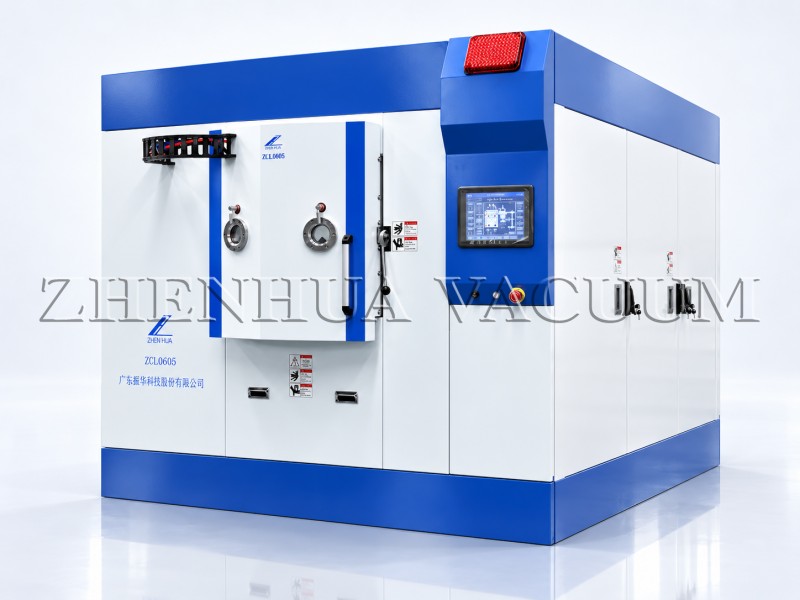
Покрај тоа, опремата може да нанесе тврди премази отпорни на високи температури како што се AlTiN, AlCrN, TiCrAlN, TiAlSiN и CrN. Нејзината примена опфаќа алатки за микросечење на печатени плочки, а може да се прошири и на калапи, алатки за сечење, перфоратори, автомобилски компоненти, клипови и други прецизни компоненти.
До денес, Zhenhua Vacuum испорача 20 комплети од оваа опрема на добро познат производител на PCB во Кина, каде што системите се ставени во масовно производство. Преку континуирана имплементација на проектот и работа на производствената линија, Zhenhua Vacuum има акумулирано богато искуство воОблога за микро-дупчење на PCBза масовно производство, што ни овозможува да обезбедиме сеопфатна поддршка што опфаќа конфигурација на опрема, развој на процесот на премачкување, пуштање во употреба на процесот и имплементација на масовно производство.
Заклучок
Бидејќи вештачката интелигенција продолжува да го поттикнува технолошкиот напредок, материјалите на ПХБ, бројот на слоеви, дебелината на плочите и дијаметрите на дупките еволуираат, поставувајќи сè построги барања за отпорност на абење на микродупчењето, стабилност на машинската обработка и век на траење.
За микро-дупчалките за печатени плочки (PCB), обложувањето повеќе не е само средство за зголемување на површинската тврдост. Тоа мора да обезбеди избалансирана комбинација од висока тврдост, ниско триење, ниска контаминација со макрочестички и ефикасна најсовремена заштита. Zhenhua Vacuum ќе продолжи да се фокусира на барањата за обложување на микро-дупчалките за печатени плочки и другите прецизни алатки за сечење, обезбедувајќи стабилна и ефикасна опрема за тврдо обложување и решенија за процесот за да им помогне на клиентите да постигнат посигурно и конзистентно масовно производство.
- Оваа статија е објавена одпроизводител на опрема за вакуумско обложување Женхуа Вакуум
Време на објавување: 13 октомври 2026 година