Зумовлений швидким розвитком штучного інтелекту, Промисловість друкованих платвступає в новий етап технологічної модернізації. Попит на друковані плати (ДП) у серверах, автомобільній електроніці та інших сферах застосування продовжує зростати, водночас такі сегменти, як плати з плавним перетворенням матеріалів (FPC), плати HDI та ДП з металевим сердечником, також швидко розвиваються. Як основний компонент для монтажу електронних компонентів та забезпечення електричного з'єднання та передачі сигналів, ДП залежать від великої кількості мікровідверстий для встановлення електричних з'єднань між різними шарами схеми. Тому під час виробництва ДП для свердління отворів у мідних ламінатах використовуються мікросвердла діаметром ≤0,20 мм.
У минулому звичайні друковані плати виготовлялися переважно з використанням мідних шаруватих матеріалів FR-4, що складалися переважно з епоксидної смоли, скловолоконної тканини та мідної фольги. Ці матеріали мають зрілі технологічні характеристики та відносно контрольовану продуктивність свердління. Мікросвердла з твердосплавного сплаву в поєднанні зі звичайними твердими покриттями, такими як TiN, TiCN та TiAlN, відповідно до конкретних вимог до обробки, зазвичай були достатніми для звичайних свердлінь.
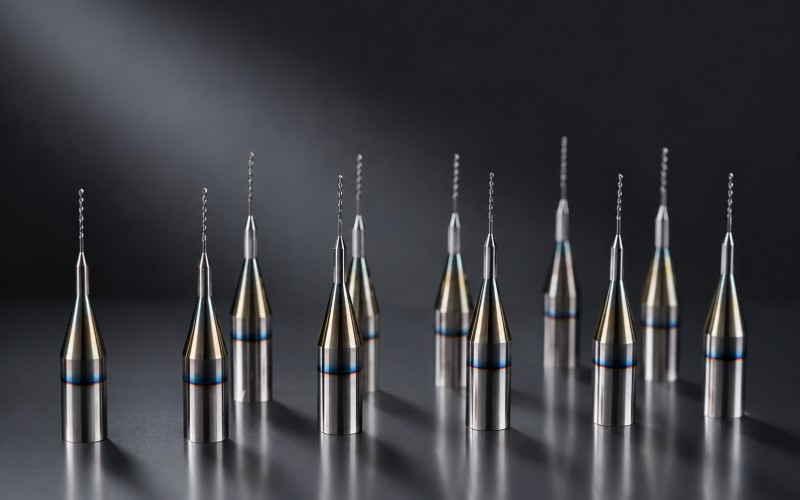
Однак, оскільки технологія друкованих плат продовжує розвиватися, дедалі вищі вимоги до продуктивності призводять до змін у системах смол, скловолоконних тканинах та рецептурах наповнювачів. Ці зміни ставлять значно вищі вимоги до зносостійкості, точності обробки та терміну служби мікросвердла.
З одного боку, виробники друкованих плат все частіше використовують системи смол з низькими втратами, скловолокнисті тканини з низьким Dk, кварцові волокна та неорганічні наповнювачі. Хоча ці матеріали допомагають покращити характеристики високошвидкісної передачі сигналу, вони також, як правило, демонструють вищу твердість та абразивність, ніж звичайні ламінатні матеріали. В результаті мікросвердла піддаються більшому тертю та абразивному зносу під час високошвидкісного свердління.
З іншого боку, оскільки потрібно більше високошвидкісних сигнальних каналів і дедалі складніші з'єднання, кількість шарів друкованої плати продовжує збільшуватися, що призводить до більшої товщини плати. Водночас, структури з високою щільністю з'єднань вимагають менших діаметрів отворів, а це означає, що мікросвердла повинні ставати дедалі меншими в діаметрі. Поєднання більшої товщини плати та меншого діаметра свердла призводить до більшого співвідношення сторін, яке визначається як відношення ефективної довжини свердла до діаметра свердла.
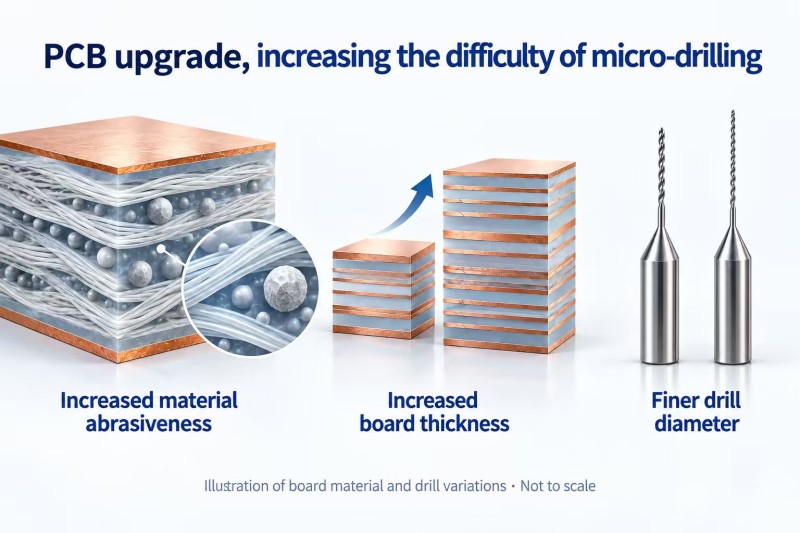
Зі збільшенням співвідношення сторін мікросвердло стає тоншим і витонченішим, що призводить до зниження жорсткості та зниження стабільності обробки. Відведення стружки та тепловіддача також ускладнюються, що робить свердло більш схильним до зносу ріжучої кромки, биття та поломки свердла. Як наслідок, кількість отворів, які можна послідовно обробити одним мікросвердлом, значно зменшується.
За цих дедалі складніших умов свердління мікросвердла потребують підвищеної зносостійкості, меншого тертя та покращеного утримання ріжучої кромки. Тому нанесення високоефективних поверхневих покриттів стало важливим підходом до продовження терміну служби мікросвердл.
2. Збільшення терміну служби мікросвердла: покриття Ta-C як важливе рішення
Для мікросвердлів, що використовуються у високошарових друкованих платах серверів з високою щільністю, покриття Ta-C (тетраедричний аморфний вуглець) забезпечують високу твердість, низьке тертя та чудову гладкість поверхні. Ці властивості можуть покращити зносостійкість та зменшити опір свердлінню, що робить Ta-C однією з важливих технологій покриття для високопродуктивних мікросвердлів.
Однак, коли для нанесення покриття використовується звичайне катодно-дугове випаровування, краплі та макрочастинки мікронного масштабу можуть викидатися з поверхні катодної мішені та транспортуватися разом з плазмою до підкладки. Для мікросвердла діаметром лише 0,20 мм або навіть менше ці макрочастинки можуть легко осідати навколо кінчика свердла та ріжучих кромок, збільшуючи шорсткість поверхні покриття та потенційно змінюючи початкову геометрію ріжучої кромки.
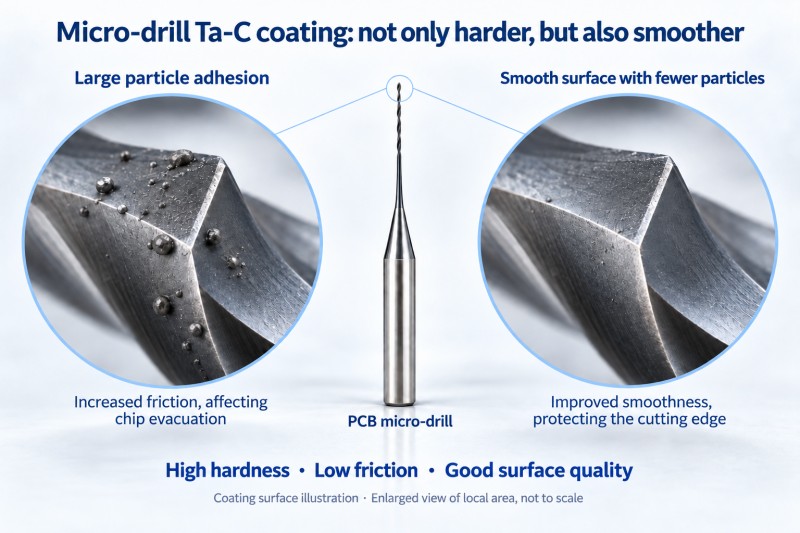
Під час високошвидкісного свердління поверхневі частинки можуть ще більше збільшити тертя та опір різанню, негативно впливаючи на відведення стружки. Вони також можуть виступати в ролі локалізованих центрів концентрації напружень, прискорюючи розшарування покриття та знос ріжучої кромки. У важких випадках вони можуть збільшити ризик відколювання кромки та поломки свердла.
Тому покриття Ta-C для мікросвердлильних свердловин вимагають не тільки високої твердості, але й виключно гладкої поверхні з мінімальним забрудненням макрочастинками.
3. Обладнання для мікросвердління друкованих плат Zhenhua Vacuum PCB: розроблена власноруч система фільтрації з вигнутими каналами для ефективного зменшення макрочастинок.
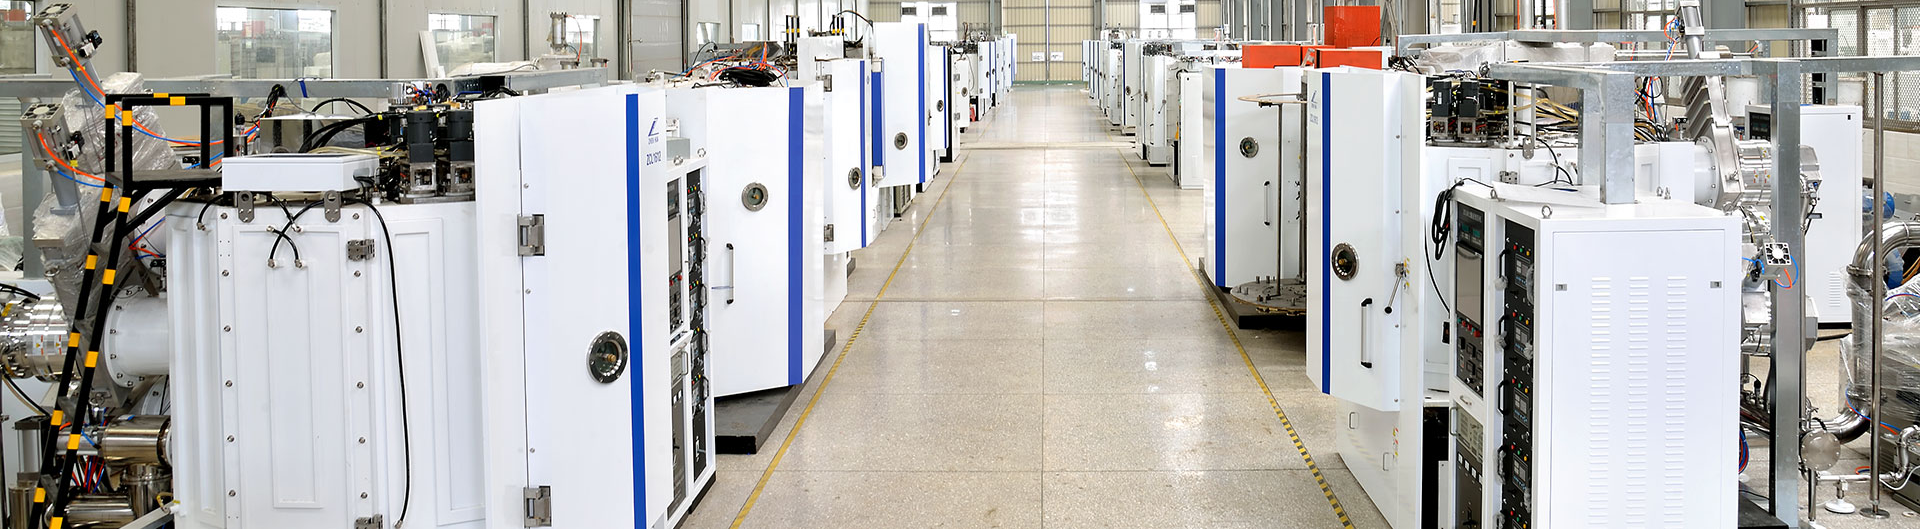
Щоб вирішити проблему осадження макрочастинок під час нанесення покриття за допомогою мікросвердління, компанія Zhenhua Vacuum самостійно розробила систему фільтрації з вигнутими каналами, призначену для ефективної фільтрації макрочастинок, що утворюються під час катодно-дугового осадження, тим самим покращуючи гладкість поверхні покриття та загальну якість осадження.
Обладнання здатне наносити високопродуктивні покриття Ta-C, що поєднують високу твердість, низький коефіцієнт тертя та чудову зносостійкість. Твердість покриття може досягати приблизно 63 ГПа, що допомагає задовольнити високі вимоги до зносостійкості та захисту передової кромки мікросвердла для друкованих плат. Це допомагає уповільнити знос ріжучої кромки та подовжити термін служби мікросвердла.
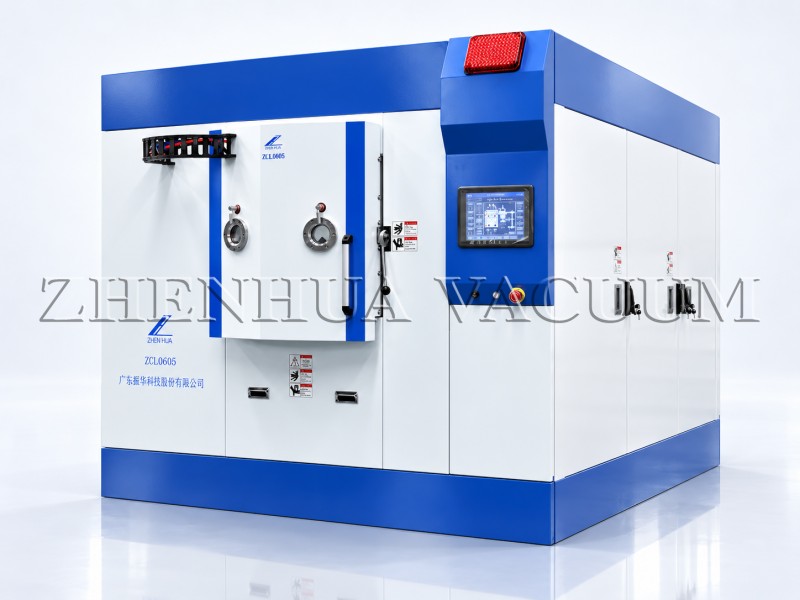
Крім того, обладнання може наносити стійкі до високих температур тверді покриття, такі як AlTiN, AlCrN, TiCrAlN, TiAlSiN та CrN. Його застосування охоплює інструменти для мікрорізання друкованих плат, а також може бути поширене на прес-форми, ріжучі інструменти, пуансони, автомобільні компоненти, поршні та інші прецизійні компоненти.
На сьогоднішній день компанія Zhenhua Vacuum поставила 20 комплектів цього обладнання відомому виробнику друкованих плат у Китаї, де системи були запущені в серійне виробництво. Завдяки безперервній реалізації проектів та фактичній роботі виробничої лінії, Zhenhua Vacuum накопичила великий досвід уПокриття друкованої плати мікросвердломдля масового виробництва, що дозволяє нам надавати комплексну підтримку, що охоплює конфігурацію обладнання, розробку процесу нанесення покриттів, введення в експлуатацію процесу та впровадження масового виробництва.
Висновок
Оскільки штучний інтелект продовжує стимулювати технологічний прогрес, матеріали друкованих плат, кількість шарів, товщина плат і діаметри отворів постійно розвиваються, що висуває дедалі суворіші вимоги до зносостійкості мікросвердління, стабільності обробки та терміну служби.
Для мікросвердлів для друкованих плат покриття вже не є просто засобом підвищення твердості поверхні. Воно повинно забезпечувати збалансоване поєднання високої твердості, низького тертя, низького забруднення макрочастинками та ефективного захисту ріжучої кромки. Zhenhua Vacuum продовжуватиме зосереджуватися на вимогах до покриття мікросвердлів для друкованих плат та інших прецизійних ріжучих інструментів, забезпечуючи стабільне та ефективне обладнання для твердого покриття та технологічні рішення, щоб допомогти клієнтам досягти більш надійного та стабільного масового виробництва.
-Цю статтю опублікуваввиробник обладнання для вакуумного покриття Вакуум Чженьхуа
Час публікації: 13 жовтня 2026 р.