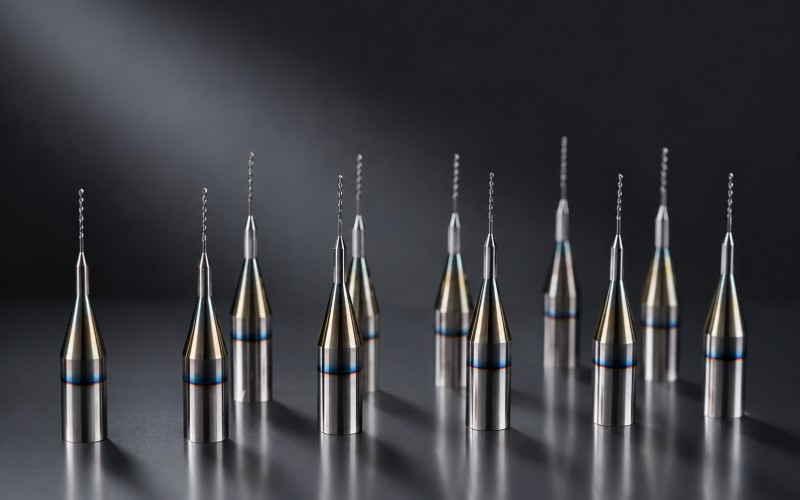
Drivet av den snabba utvecklingen av AI, den PCB-industringår in i en ny fas av teknisk uppgradering. Efterfrågan på kretskort i servrar, fordonselektronik och andra applikationer fortsätter att växa, medan segment som FPC, HDI-kort och metallkärniga kretskort också utvecklas snabbt. Som en kärnkomponent för montering av elektroniska komponenter och möjliggörande av elektrisk sammankoppling och signalöverföring är kretskort beroende av ett stort antal mikrovias för att upprätta elektriska anslutningar mellan olika kretsskikt. Därför används mikroborrar med diametrar på ≤0,20 mm under kretskortstillverkning för att borra hål genom kopparbeklädda laminat.
Tidigare tillverkades konventionella kretskort huvudsakligen med hjälp av FR-4 kopparbelagda laminat bestående huvudsakligen av epoxiharts, glasfiberduk och kopparfolie. Dessa material har mogna bearbetningsegenskaper och relativt kontrollerbar borrprestanda. Mikroborrar av hårdmetall, i kombination med konventionella hårda beläggningar som TiN, TiCN och TiAlN enligt specifika bearbetningskrav, var i allmänhet tillräckliga för konventionella borrtillämpningar.
Men i takt med att kretskortstekniken fortsätter att utvecklas driver allt högre prestandakrav förändringar inom hartssystem, glasfibervävar och fyllnadsmedelsformuleringar. Dessa förändringar ställer betydligt högre krav på slitstyrka, bearbetningsnoggrannhet och livslängd hos mikroborrar.
Å ena sidan använder kretskortstillverkare i allt högre grad hartssystem med låg förlust, glasfibervävar med låg Dk-halt, kvartsfibrer och oorganiska fyllmedel. Även om dessa material bidrar till att förbättra prestandan vid höghastighetssignalöverföring tenderar de också att uppvisa högre hårdhet och slipförmåga än konventionella laminatmaterial. Som ett resultat utsätts mikroborrar för större friktion och slipande slitage under höghastighetsborrning.
Å andra sidan, i takt med att fler höghastighetssignalkanaler och alltmer komplexa sammankopplingar krävs, fortsätter antalet kretskortsskikt att öka, vilket resulterar i större korttjocklek. Samtidigt kräver högdensitetssammankopplingsstrukturer mindre håldiametrar, vilket innebär att mikroborrar måste bli allt mindre i diameter. Kombinationen av större korttjocklek och mindre borrdiametrar leder till ett högre bildförhållande, definierat som förhållandet mellan den effektiva borrlängden och borrdiametern.
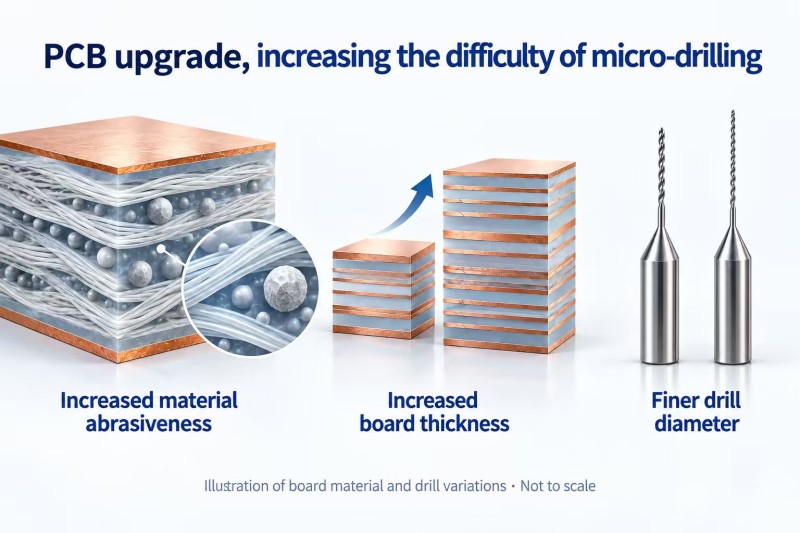
Allt eftersom bildförhållandet ökar blir mikroborren tunnare och smalare, vilket resulterar i lägre styvhet och minskad bearbetningsstabilitet. Spånavgång och värmeavledning blir också mer utmanande, vilket gör borren mer mottaglig för skäreggsslitage, kast och borrbrott. Följaktligen minskas antalet hål som kan bearbetas konsekvent av en enda mikroborr avsevärt.
Under dessa alltmer krävande borrförhållanden kräver mikroborrar förbättrad slitstyrka, lägre friktion och förbättrad skäreggshållning. Appliceringen av högpresterande ytbeläggningar har därför blivit ett viktigt tillvägagångssätt för att förlänga mikroborrars livslängd.
2. Förbättra mikroborrarnas livslängd: Ta-C-beläggningar som en viktig lösning
För mikroborrar som används i server-kretskort med hög lagertal och hög densitet, erbjuder Ta-C (tetraedriskt amorft kol) beläggningar hög hårdhet, låg friktion och utmärkt ytjämnhet. Dessa egenskaper kan förbättra slitstyrkan och minska borrmotståndet, vilket gör Ta-C till en av de viktiga beläggningsteknikerna för högpresterande mikroborrar.
När konventionell katodisk bågindunstning används för beläggningsavsättning kan dock mikronstora droppar och makropartiklar stötas ut från katodens målyta och transporteras tillsammans med plasman mot substratet. För mikroborrar med diametrar på endast 0,20 mm eller ännu mindre kan dessa makropartiklar lätt avsättas runt borrspetsen och skäreggarna, vilket ökar beläggningens ytjämnhet och potentiellt förändrar den ursprungliga skäreggsgeometrin.
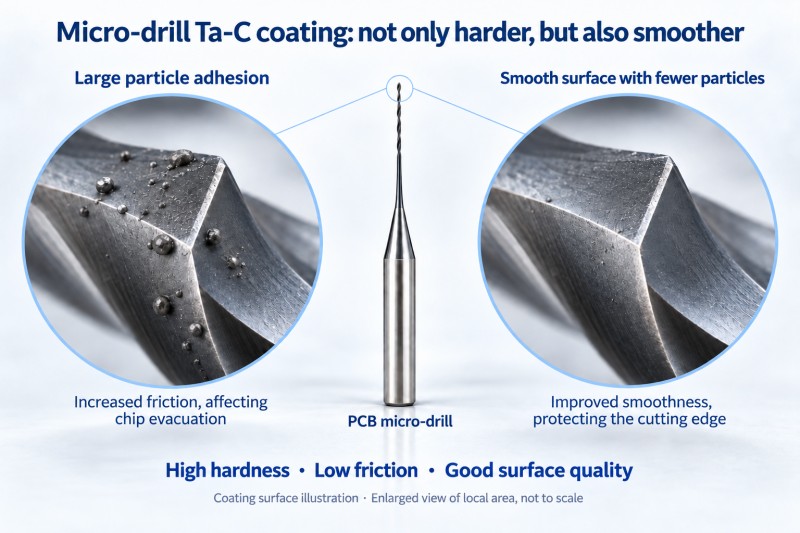
Vid höghastighetsborrning kan ytpartiklar ytterligare öka friktionen och skärmotståndet, vilket negativt påverkar spånavgången. De kan också fungera som lokala spänningskoncentrationspunkter, vilket accelererar beläggningsdelaminering och slitage på skäreggen. I allvarliga fall kan de öka risken för eggflisning och borrbrott.
Därför kräver Ta-C-beläggningar för mikroborrar inte bara hög hårdhet, utan också en exceptionellt slät yta med minimal makropartikelkontaminering.
3. Zhenhua vakuum-PCB-mikroborrbeläggningsutrustning: Egenutvecklat böjt kanalfiltreringssystem för effektiv reduktion av makropartiklar
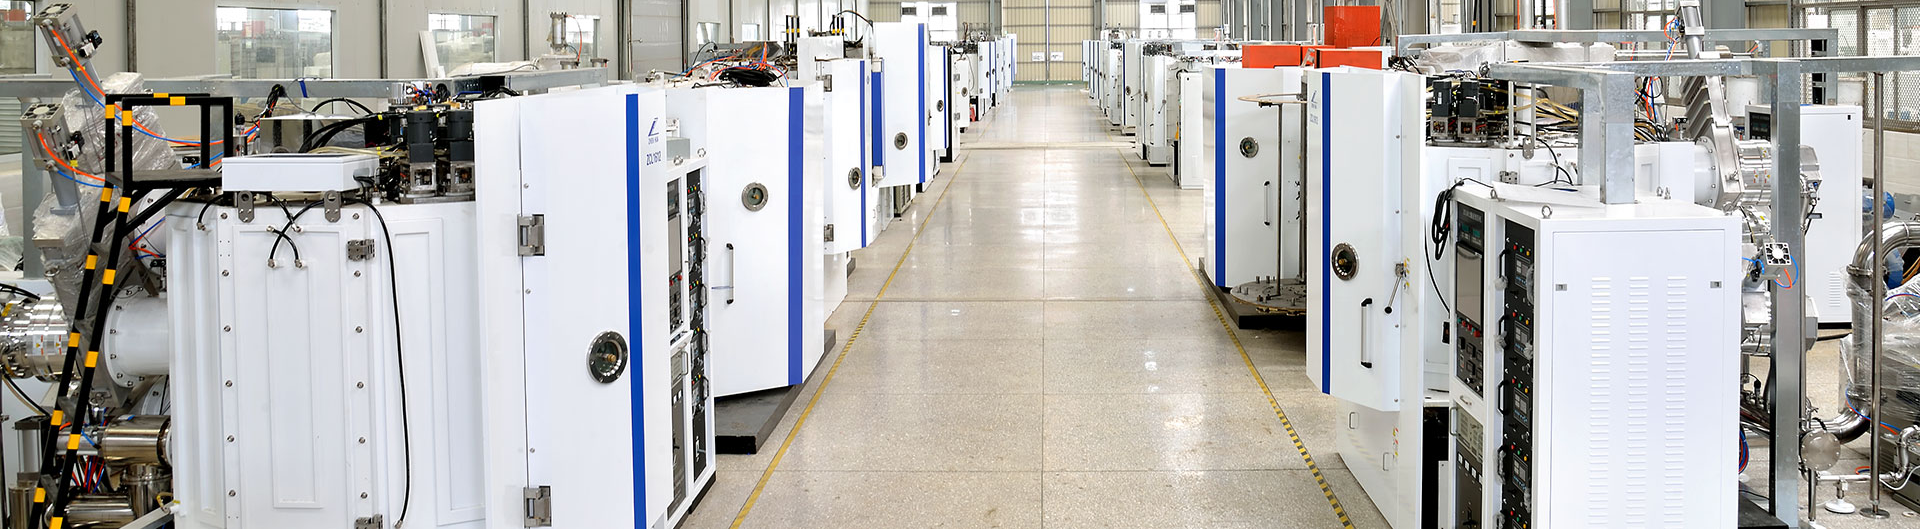
För att hantera makropartikelavsättning under mikroborrbeläggning har Zhenhua Vacuum oberoende utvecklat ett filtreringssystem med böjda kanaler utformat för att effektivt filtrera makropartiklar som genereras under katodisk bågavsättning, vilket förbättrar beläggningsytans jämnhet och den övergripande avsättningskvaliteten.
Utrustningen kan avsätta högpresterande Ta-C-beläggningar, som kombinerar hög hårdhet, låg friktion och utmärkt slitstyrka. Beläggningens hårdhet kan nå cirka 63 GPa, vilket bidrar till att uppfylla de höga kraven på slitstyrka och skydd av skärkanter som ställs för mikroborrar i kretskort. Detta bidrar till att bromsa slitaget på skärkanterna och förlänga mikroborrens livslängd.
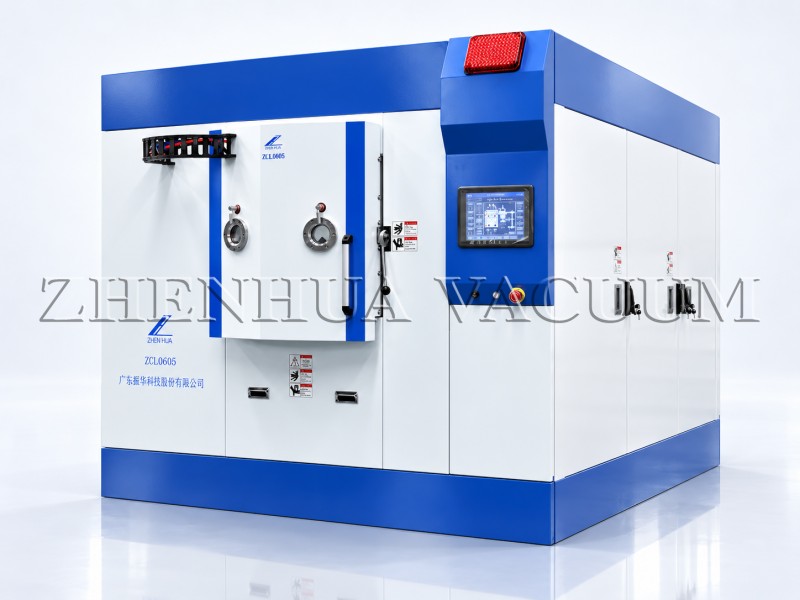
Dessutom kan utrustningen applicera högtemperaturbeständiga hårda beläggningar som AlTiN, AlCrN, TiCrAlN, TiAlSiN och CrN. Dess tillämpningar omfattar mikroskärande verktyg för kretskort och kan även utökas till formar, skärverktyg, stansar, bilkomponenter, kolvar och andra precisionskomponenter.
Hittills har Zhenhua Vacuum levererat 20 uppsättningar av denna utrustning till en välkänd kretskortstillverkare i Kina, där systemen har satts i massproduktion. Genom kontinuerlig projektimplementering och faktisk drift i produktionslinjen har Zhenhua Vacuum samlat på sig omfattande erfarenhet avPCB-mikroborrbeläggningför massproduktion, vilket gör det möjligt för oss att erbjuda omfattande support som täcker utrustningskonfiguration, utveckling av beläggningsprocesser, driftsättning av processer och implementering av massproduktion.
Slutsats
I takt med att AI fortsätter att driva tekniska framsteg utvecklas kretskortsmaterial, lagerantal, korttjocklekar och håldiametrar, vilket ställer allt strängare krav på mikroborrs slitstyrka, bearbetningsstabilitet och livslängd.
För mikroborrar för kretskort är beläggning inte längre bara ett sätt att öka ythårdheten. Den måste ge en balanserad kombination av hög hårdhet, låg friktion, låg makropartikelkontaminering och effektivt skärskydd. Zhenhua Vacuum kommer att fortsätta fokusera på beläggningskraven för mikroborrar för kretskort och andra precisionsskärverktyg, och tillhandahålla stabil och effektiv hårdbeläggningsutrustning och processlösningar för att hjälpa kunder att uppnå en mer tillförlitlig och konsekvent massproduktion.
-Denna artikel publicerades avtillverkare av vakuumbeläggningsutrustning Zhenhua Vacuum
Publiceringstid: 13 oktober 2026